

Eine Gewindebohrer-Größenübersicht ordnet eine fertige Gewindebezeichnung dem vor dem Gewindeschneiden gebohrten Loch zu. Wählen Sie den vollständigen Durchmesser und den Steigung oder Gewindeprofil pro Zoll aus, dann bestätigen Sie, ob das Werkzeug das Gewinde schneidet oder formt. Die untenstehenden Tabellen geben ausgewählte Schneidgewindebohrer-Durchmesser in Millimetern, einschließlich der Tabelle für UNC- und UNF-Zollgewinde.
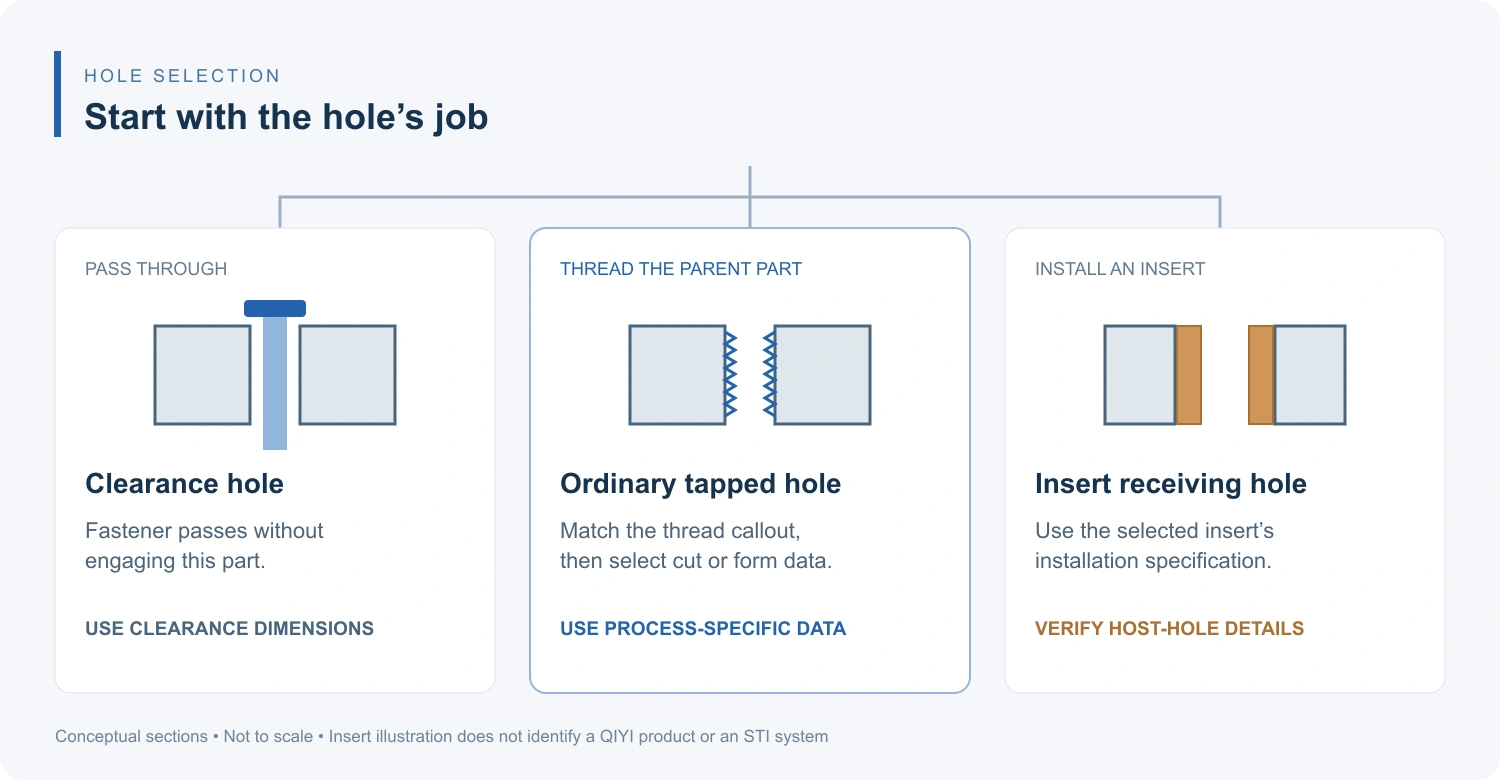
Ein Loch, das einen Bolzen einfach durchlassen lässt, benötigt eine Freiraummaß-Dimension. Ein Loch, das einen Gewindeeinlage aufnimmt, benötigt die Einbauabmessungen des Einlagesystems. Diese beiden Aufgaben können nicht allein anhand einer gewöhnlichen Gewindebohrungstabelle festgelegt werden.
Metrische Gewindebohrer-Größenübersicht für Schneidgewindebohrer
Übereinstimmen Sie mit beiden Zahlen in der Maßbezeichnung. M8 × 1.25 und M8 × 1.00 haben den gleichen Nenndurchmesser, erfordern aber in diesem Verweis unterschiedliche Vorbohrungen.
| Metrisches Gewinde | Steigung, mm | Schnittgewindebohrer, mm |
|---|---|---|
| M3 × 0.50 | 0.50 | 2.50 |
| M4 × 0.70 | 0.70 | 3.30 |
| M5 × 0.80 | 0.80 | 4.20 |
| M6 × 1.00 | 1.00 | 5.00 |
| M8 × 1.25 | 1.25 | 6.80 |
| M8 × 1.00 | 1.00 | 7.00 |
| M10 × 1.50 | 1.50 | 8.50 |
| M10 × 1.25 | 1.25 | 8.80 |
| M12 × 1.75 | 1.75 | 10.20 |
| M12 × 1.50 | 1.50 | 10.50 |
Beide Tabellen verwenden ausgewählte Bohrungsgrößen-Einträge aus der Schneidgewindebohrer-Referenz von Vergnano. Sie sind eine Nachschlage-Untermenge – nicht die Toleranzgrenzen des fertigen Gewindes oder eine vollständige Liste der verfügbaren Steigungen.
UNC- und UNF-Bohr- und Gewindeschneidgrößen-Tabelle
Die Gewindekennzeichnungen unten verwenden Zoll-Nenndurchmesser und TPI. Die Bohrsäule verwendet immer noch Millimeter; es gibt keine Angaben zu Nummern-, Buchstaben- oder Bruchteil-Zoll-Bohrerbezeichnungen.
| Zollgewinde | Reihe | Schnittgewindebohrer, mm |
|---|---|---|
| 1/4-20 | UNC | 5.10 |
| 1/4-28 | UNF | 5.50 |
| 5/16-18 | UNC | 6.60 |
| 5/16-24 | UNF | 6.90 |
| 3/8-16 | UNC | 8.00 |
| 3/8-24 | UNF | 8.50 |
| 1/2-13 | UNC | 10.80 |
| 1/2-20 | UNF | 11.50 |
Übernehmen Sie die Einheiten in den Aufbau-Protokolleintrag. Eine Kaufbeschreibung wie “Bohrer für 1/4-Gewinde” lässt sowohl den Steigung als auch das Bohrsystem ungeklärt. Erfassen Sie das vollständige Gewinde, den vorgeschlagenen Bohrdurchmesser und den ausgewählten Gewindebohrer gemeinsam.
Was die Abkürzung „Durchmesser-minus-Pitch“ Ihnen sagt
Für metrische Gewindebohrer liefert der Nenndurchmesser abzüglich des Steigung eine nützliche erste Überprüfung. Dormer Pramet veranschaulicht dies mit M6 × 1: 6 − 1 = 5 mm. Es ist eine Faustregel – verwenden Sie daher die veröffentlichte Werkzeugempfehlung bei der Auswahl eines Stangenbohrers und bei der Freigabe des Verfahrens.
Die Lochgröße beeinflusst das Ergebnis in beiden Richtungen. Ein zu kleiner Vorbohrung kann das Schneidwerkzeug überlasten oder beschädigen; ein zu großes Loch kann dazu führen, dass die Innengewinde außerhalb ihrer erforderlichen Maße liegen. Der Bohrer, das Werkstück und das tatsächlich hergestellte Loch spielen neben der Nennzahl eine Rolle.
Der nützliche Unterschied liegt zwischen einer Abfrage und einer freigegebenen Spezifikation. Eine Abfrage identifiziert einen Kandidaten. Der zuständige Maschinenbauer oder Prozessingenieur prüft diesen Kandidaten anhand der Gewindebohrer-Daten und Zeichnungsanforderungen – einschließlich der Art und Weise, wie das fertige Gewinde akzeptiert wird. Das Kopieren eines Tabellenwerts in eine Zeichnung schließt diese Entscheidungen nicht ab.
Wählen Sie die Lochfunktion aus, bevor Sie den Bohrer auswählen.
Folgen Sie der Komponente, die die Gewinde des Befestigungselements aufnimmt. Wenn das Befestigungselement durch das Teil hindurchgeht und an einer anderen Stelle eine Mutter aufnimmt, benötigt das erste Teil ein Freibohrloch. Wenn es das Grundmaterial aufnimmt, ermitteln Sie den Gewindeschneidprozess. Wenn ein Einsatz das Innengewinde bereitstellt, verwenden Sie die Angaben zum Aufnahmeloch dieses Einsatzes.
Formende Schraubnippel erfordern ihre eigenen Daten
Ein Umformgewindebohrer verdrängt Material, um das Gewinde zu erzeugen. Sein Vorbohrung muss Platz für diese Bewegung lassen, sodass ein Wert für Schneidgewindebohrer nicht einfach übernommen werden kann. Zum Beispiel listet die Tabelle für Umformgewindebohrer von Vergnano 5.55 ± 0.05 mm für M6 × 1, im Vergleich zu 5.00 mm in seiner Schneidgewindebohrer-Tabelle.
Dieses Beispiel zeigt, warum das Prozess-Feld neben der Thread-Angabe stehen muss. Es handelt sich nicht um eine universelle M6-Bildungsvorschrift. Vergnano weist darauf hin, dass der resultierende Innendurchmesser auch von den Werkstückeigenschaften abhängt. Verwenden Sie die Empfehlung des ausgewählten Werkzeugs und die Anforderungen an die Lochsteuerung für das vorgesehene Material.
Die Innengewinde einer Einsatzscheibe definieren das aufnehmende Loch nicht.
Ein Gewindeeinlage-System kann ein spezielles Aufnahmegewinde erfordern. OSG veröffentlicht daher eine gesonderte STI-Gewindebohr-Tabelle mit unterschiedlichen Schneide- und Umformbereichen. Eine gewöhnliche M6-Gewindeschneidreihe und eine M6-Einlage-Installationsanleitung beantworten unterschiedliche Fragen.
Die QIYI Gewindeeinsatz-Liste identifiziert nominelle interne Abmessungen und Varianten-Teilnummern. Diese Bezeichnungen allein legen das Host-Lochbohrverfahren, die Installationsmethode oder ein STI-Design nicht fest. Ermitteln Sie die exakte Einsatz-Teilnummer und beschaffen Sie deren Installationszeichnung, bevor Sie das Aufnahmeteil bearbeiten.
Ein Release-Datensatz, der die fehlenden Details sichtbar hält
Betrachten Sie eine Zeichnung, die eine gewöhnliche M6 × 1 Innengewinde vorsieht. Wenn der beabsichtigte Prozess das Schneiden ist, liefert die Metrik-Tabelle einen 5.00 mm-Kandidaten. Bevor er freigegeben wird, muss der Datensatz diese Zahl mit dem tatsächlichen Werkzeug und Bauteil verknüpfen:
- Zeichnungsanforderung: vollständige Gewindeangabe, angegebene Gewindeklasse, erforderliche Gewindetiefe und ob das Loch durchgehend oder blind ist.
- Prozessauswahl: Arbeitsmaterial, ausgewählter Schneidgewindebohrer und dessen empfohlener Vorbohrung. Wenn der Prozess auf Umformen umgestellt wird, erneut die Bohrer-Entscheidung öffnen.
- Annahme: Die anwendbaren Loch- und Gewindeprüfungen, wobei nicht gelöste Anforderungen an den Zeichnungsverantwortlichen zurückgegeben werden.
Wenn dieselbe Baugruppe in einen Einlage-Wechsel erfolgt, ersetze den gewöhnlichen Gewindeschneiden-Eintrag durch die Host-Loch-Spezifikation der ausgewählten Einlage. Behalte bei dieser Änderung die Revisionsnummer der Ausgangszeichnung bei. Dadurch wird die Beziehung zwischen der Schraube, dem aufnehmenden Bauteil und der Fertigungsanweisung beibehalten, wenn sich das Verbindungsdesign weiterentwickelt.
Referenzen
- Vergnano — Bohrgröße: Schneidgewindebohrer. Ausgewählte Metrik-, UNC- und UNF-Bohrungsgrößen-Einträge.
- Dormer Pramet — Welche Größe soll ich vorbohren?. Metrik-Abkürzung und prozessabhängige Auswahl.
- Vergnano — Bohrungsgröße: Formschneidgewindebohrer. Herstellerspezifisches Beispiel für Formungslöcher und Materialabhängigkeit.
- OSG — STI-Bohrergröße für Gewindebohrungen, Bd. 1. Trenne die Vorbereitungsbereiche für Einschubgewinde voneinander.


