

A tabela de tamanhos de brocas para roscas associa uma designação de rosca acabada ao furo perfurado antes do rosqueamento. Selecione o diâmetro e o passo completos ou os fios por polegada, depois confirme se a ferramenta corta ou forma o fio. As tabelas abaixo apresentam selecionadas diâmetros de brocas de rosca cortante em milímetros, incluindo a tabela para roscas em polegadas UNC e UNF.
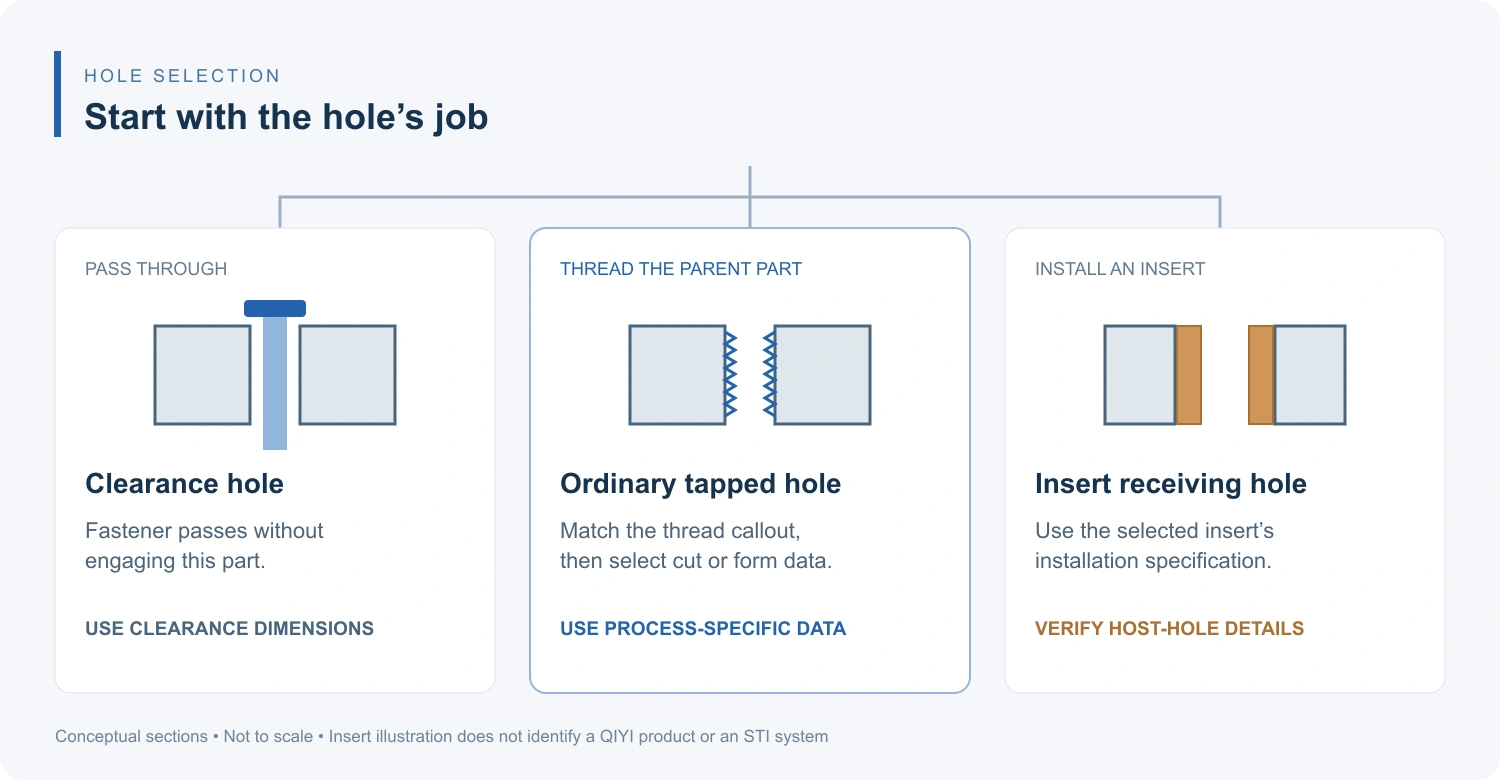
Um furo que simplesmente permite a passagem de um parafuso precisa de uma dimensão de folga. Um furo que recebe um inserto roscado precisa das dimensões de instalação do sistema do inserto. Essas duas tarefas não podem ser especificadas apenas a partir de uma linha comum de brocas para rosca.
Tabela de tamanhos de brocas para torneiras métricas para torneiras de corte
Corresponda a ambos os números na designação métrica. M8 × 1.25 e M8 × 1.00 têm o mesmo diâmetro nominal, mas exigem pré-perfurações diferentes nesta referência.
| Rosca métrica | Passo, mm | Broca de corte-tape, mm |
|---|---|---|
| M3 × 0.50 | 0.50 | 2.50 |
| M4 × 0.70 | 0.70 | 3.30 |
| M5 × 0.80 | 0.80 | 4.20 |
| M6 × 1.00 | 1.00 | 5.00 |
| M8 × 1.25 | 1.25 | 6.80 |
| M8 × 1.00 | 1.00 | 7.00 |
| M10 × 1.50 | 1.50 | 8.50 |
| M10 × 1.25 | 1.25 | 8.80 |
| M12 × 1.75 | 1.75 | 10.20 |
| M12 × 1.50 | 1.50 | 10.50 |
Ambas as tabelas utilizam entradas de tamanho de broca selecionadas da referência de machos de corte da Vergnano. São um subconjunto de consulta, não os limites de tolerância da rosca finalizada nem uma lista completa dos passos disponíveis.
Tabela de tamanhos de brocas e roscas UNC e UNF
As etiquetas de rosca abaixo utilizam diâmetros nominais em polegadas e TPI. A coluna de broca ainda utiliza milímetros; não fornece designações de brocas em número, letra ou polegadas fracionárias.
| Rosca em polegadas | Série | Broca de corte-tape, mm |
|---|---|---|
| 1/4-20 | UNC | 5.10 |
| 1/4-28 | UNF | 5.50 |
| 5/16-18 | UNC | 6.60 |
| 5/16-24 | UNF | 6.90 |
| 3/8-16 | UNC | 8.00 |
| 3/8-24 | UNF | 8.50 |
| 1/2-13 | UNC | 10.80 |
| 1/2-20 | UNF | 11.50 |
Inclua as unidades no registro de configuração. Uma descrição de compra como “fresa para rosca 1/4” deixa tanto o passo quanto o sistema de fresa não resolvidos. Registre a rosca completa, o diâmetro de fresa proposto e a macho selecionado juntos.
O que o atalho diâmetro-menos-passo informa
Para torneiras de rosca métricas, o diâmetro nominal menos o passo oferece uma primeira verificação útil. A Dormer Pramet ilustra isso com M6 × 1: 6 − 1 = 5 mm. É uma regra prática, portanto use a recomendação de ferramenta publicada ao escolher uma broca para madeira e aprovar o processo.
O tamanho do furo afeta o resultado em ambas as direções. Um pré-perfuração muito pequena pode sobrecarregar ou danificar a ferramenta de corte; um furo muito grande pode deixar a rosca interna fora de suas dimensões exigidas. A broca, o material de trabalho e o furo real produzido são importantes, juntamente com o número nominal.
A distinção útil é entre uma consulta e uma especificação lançada. Uma consulta identifica um candidato. O maquinista ou engenheiro de processo responsável verifica esse candidato em relação aos dados da macho e aos requisitos do desenho, incluindo como o rosca acabada será aceita. Copiar um valor de tabela para um desenho não conclui essas decisões.
Escolha a função do furo antes de escolher a furadeira
Siga o componente que irá engatar as roscas do fixador. Se o fixador passar pela peça e engatar uma porca em outro local, a primeira peça precisa de um furo de folga. Se ele engatar o material base, identifique o processo de fabricação da rosca. Se um inserto fornecer a rosca interna, use a especificação do furo de recepção desse inserto.
As torneiras de formação exigem seus próprios dados
Uma rosca formadora desloca material para criar a rosca. Sua pré-perfuração deve deixar espaço para esse movimento, de modo que um valor de rosca cortante não pode simplesmente ser transferido. Por exemplo, a tabela de roscas formadoras da Vergnano lista 5.55 ± 0.05 mm para M6 × 1, em comparação com 5.00 mm na sua tabela de torneiras de corte.
Esse exemplo mostra por que o campo de processo deve ficar ao lado da chamada de thread. Não é uma prescrição de formação M6 universal. Vergnano observa que o diâmetro interno resultante também depende das propriedades da peça. Use a recomendação da ferramenta selecionada e os requisitos de controle de furo para o material pretendido.
A rosca interna de um inserto não define seu furo hospedeiro
Um sistema de inserção de rosca pode exigir uma rosca receptora especial. Por isso, a OSG publica uma tabela separada de brocas para machos STI, com faixas distintas de corte e conformação. Uma linha de rosqueamento M6 comum e uma instrução de instalação de inserção M6 respondem a perguntas diferentes.
O Lista de inserções roscadas QIYI identifica tamanhos internos nominais e números de peça de variante. Apenas essas etiquetas não estabelecem a furadeira de orifício-mãe, o método de instalação ou um projeto STI. Identifique o número de peça do insert exato e obtenha seu desenho de instalação antes de usinar a peça receptora.
Um registro de lançamento que mantém os detalhes ausentes visíveis
Considere um desenho que exige uma rosca interna comum M6 × 1. Se o processo pretendido for corte, a tabela métrica fornece um candidato de 5.00 mm. Antes de liberá-lo, o registro deve vincular esse número à ferramenta e à peça reais:
- Requisito de desenho: chamada de rosca completa, classe de rosca especificada, profundidade roscada obrigatória e se o furo é passante ou cego.
- Seleção de processo: material de trabalho, torneira de corte selecionada e sua pré-perfuração recomendada. Se o processo mudar para conformação, reabra a decisão de perfuração.
- Aceitação: as verificações de furo e rosca aplicáveis, com requisitos não resolvidos devolvidos ao proprietário do desenho.
Se o mesmo conjunto for alterado para um inserto, substitua a entrada de rosqueamento comum pela especificação do furo-mãe do inserto selecionado. Mantenha a revisão do desenho original com essa alteração. Isso preserva o relacionamento entre o parafuso, o componente receptor e a instrução de fabricação quando o projeto da junta evolui.
Referências
- Vergnano — Tamanho da broca: machos de corte. Métrica selecionada, entradas de tamanho de broca UNC e UNF.
- Dormer Pramet — Qual tamanho devo pré-perfurar?. Atalho métrico e seleção dependente do processo.
- Vergnano — Tamanho da broca: machos de formação. Exemplo de furo de conformação específico do fabricante e dependência de material.
- OSG — Tamanho da Broca de Rosqueamento STI, Vol. 1. Separe as faixas de preparação de inserção de thread.


