

Le tableau des diamètres de taraudage associe une désignation de filetage fini au trou percé avant le taraudage. Sélectionnez le diamètre et le pas complets ou les filets par pouce, puis confirmez si l'outil coupe ou forme le filetage. Les tableaux ci-dessous donnent sélectionnés diamètres de foret à fileter en millimètres, y compris le tableau pour les filetages pouces UNC et UNF.
Un trou qui permet simplement le passage d’un écrou a besoin d’une cote de jeu. Un trou qui reçoit une douille filetée a besoin des cotes d’installation du système de douille. Ces deux opérations ne peuvent pas être spécifiées à partir d’une simple ligne de perçage pour filetage seule.
Tableau des diamètres de perçage pour fileteuses métriques pour fileteuses coupantes
Correspondre aux deux numéros dans la désignation métrique. M8 × 1.25 et M8 × 1.00 ont le même diamètre nominal mais nécessitent des pré-perçages différents dans cette référence.
| Filetage métrique | Pas, mm | Forage à fileter, mm |
|---|---|---|
| M3 × 0.50 | 0.50 | 2.50 |
| M4 × 0.70 | 0.70 | 3.30 |
| M5 × 0.80 | 0.80 | 4.20 |
| M6 × 1.00 | 1.00 | 5.00 |
| M8 × 1.25 | 1.25 | 6.80 |
| M8 × 1.00 | 1.00 | 7.00 |
| M10 × 1.50 | 1.50 | 8.50 |
| M10 × 1.25 | 1.25 | 8.80 |
| M12 × 1.75 | 1.75 | 10.20 |
| M12 × 1.50 | 1.50 | 10.50 |
Les deux tableaux utilisent des entrées de diamètre d’alésage sélectionnées à partir de la référence de tarauds à couper de Vergnano. Ce sont des sous-ensembles de recherche, et non les limites de tolérance du filetage fini ni une liste complète des pas disponibles.
Tableau des tailles de forets et filetage UNC et UNF
Les étiquettes de filetage ci-dessous utilisent des diamètres nominaux en pouces et le TPI. La colonne de perceuse utilise toujours millimètres; il ne fournit pas de désignations de forets en nombre, en lettre ou en pouces fractionnaires.
| Filet pouce | Série | Forage à fileter, mm |
|---|---|---|
| 1/4-20 | UNC | 5.10 |
| 1/4-28 | UNF | 5.50 |
| 5/16-18 | UNC | 6.60 |
| 5/16-24 | UNF | 6.90 |
| 3/8-16 | UNC | 8.00 |
| 3/8-24 | UNF | 8.50 |
| 1/2-13 | UNC | 10.80 |
| 1/2-20 | UNF | 11.50 |
Transférez les unités dans l'enregistrement de configuration. Une description d'achat telle que “ foret pour filetage 1/4 ” laisse à la fois le pas et le système de forage non résolus. Enregistrez le filetage complet, le diamètre de foret proposé et l'alésoir sélectionné ensemble.
Ce que le raccourci diamètre-moins-pas vous indique
Pour les tarauds de coupe métriques, le diamètre nominal moins le pas offre une première vérification utile. Dormer Pramet l'illustre avec M6 × 1 : 6 − 1 = 5 mm. C’est une règle empirique, donc utilisez la recommandation d’outil publiée lors du choix d’une alésoire et de l’approbation du processus.
La taille du trou influence le résultat dans les deux sens. Un pré-perçage trop petit peut surcharger ou endommager l'outil de coupe ; un trou trop grand peut laisser le filetage interne en dehors de ses dimensions requises. Le foret, le matériau à usiner et le trou réel obtenu comptent tout autant que la valeur nominale.
La distinction utile est celle entre une consultation et une spécification publiée. Une consultation identifie un candidat. L’opérateur ou l’ingénieur de processus responsable vérifie ce candidat par rapport aux données du alésoir et aux exigences du dessin, y compris la manière dont le filetage fini sera accepté. Copier une valeur de table dans un dessin ne finalise pas ces décisions.
Choisissez la fonction du trou avant de choisir le foret
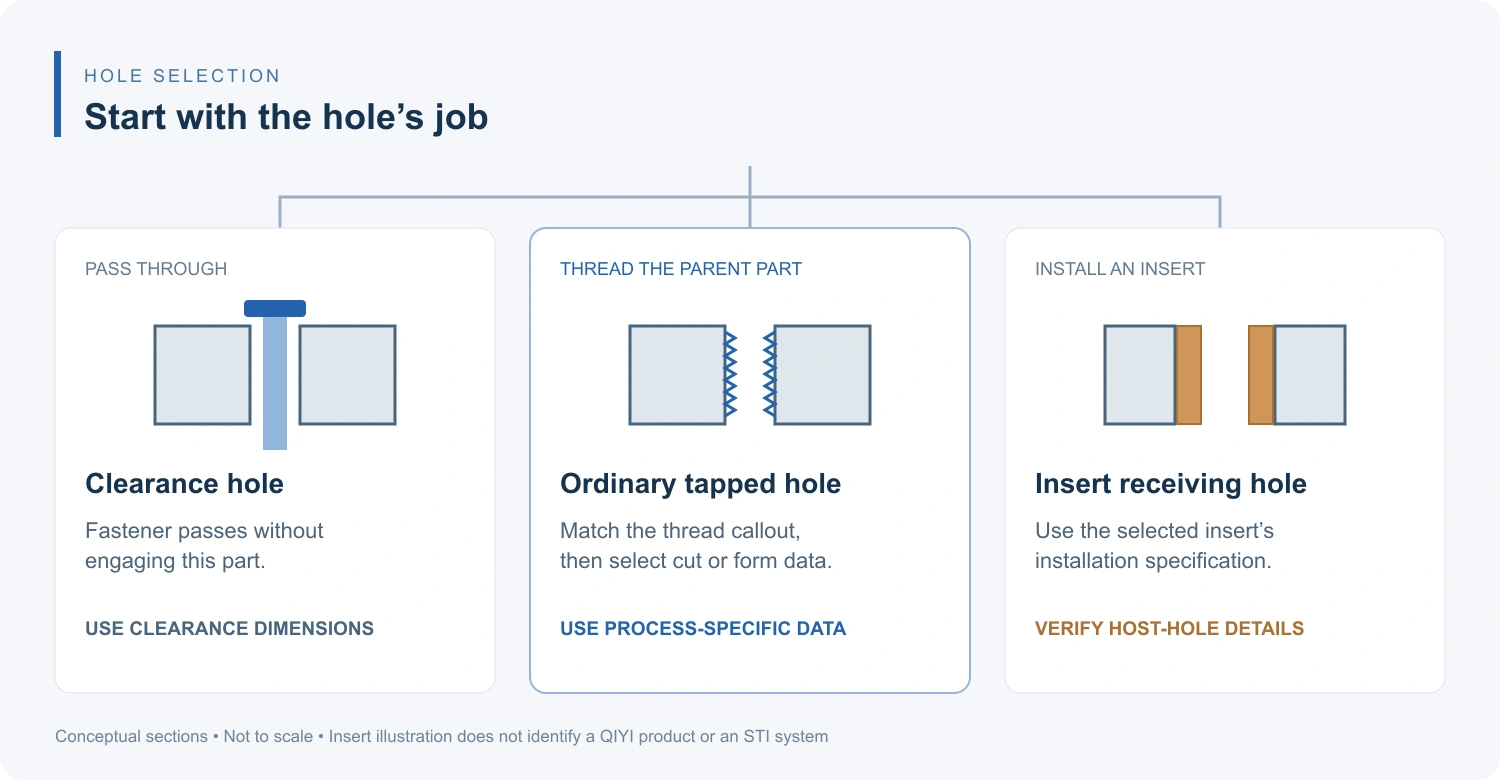
Suivez le composant qui va s'engager dans les filetages du fixage. Si le fixage traverse la pièce et s'engage dans un écrou ailleurs, la première pièce nécessite un trou de dégagement. S'il s'engage dans le matériau de base, identifiez le procédé de création des filetages. Si une douille fournit le filetage interne, utilisez la spécification du trou d'accueil de cette douille.
Les robinets de formage nécessitent leurs propres données
Une filière de formage déplace le matériau pour créer le filetage. Son pré-perçage doit laisser de la place pour ce déplacement, de sorte qu'une valeur de filière de coupe ne peut pas être simplement reprise. Par exemple, le tableau des filières de formage de Vergnano indique 5.55 ± 0.05 mm pour M6 × 1, par rapport à 5.00 mm dans son tableau de filets de coupe.
Cet exemple montre pourquoi le champ process appartient à côté de l’appel de fil. Ce n’est pas une prescription de formation universelle M6. Vergnano note que le diamètre intérieur résultant dépend également des propriétés de la pièce. Utilisez la recommandation de l’outil sélectionné et les exigences de contrôle des trous pour le matériau prévu.
Le filetage interne d'une douille ne définit pas son trou hôte
Un système d'insert à filetage peut nécessiter un filetage de réception spécifique. OSG publie donc un tableau séparé des alésages pour tarauds STI, avec des plages de coupe et de formage distinctes. Une ligne de taraudage M6 ordinaire et une instruction d'installation d'insert M6 répondent à des questions différentes.
Le Liste d'inserts filetés QIYI identifie les tailles internes nominales et les numéros de pièce de variante. Ces étiquettes à elles seules n’établissent pas le foret de trou hôte, la méthode d’installation ou une conception STI. Identifiez le numéro de pièce d’insert exact et obtenez son plan d’installation avant l’usinage de la pièce réceptrice.
Un enregistrement de publication qui conserve les détails manquants visibles
Considérez un dessin qui prévoit un filetage interne ordinaire M6 × 1. Si le procédé prévu est l’usinage par fraisage, le tableau métrique propose un candidat de 5.00 mm. Avant de le diffuser, l’enregistrement doit associer ce nombre à l’outil et à la pièce réels :
- Exigence de dessin : appel de filetage complet, classe de filetage spécifiée, profondeur filetée requise et si l'orifice est traversant ou aveugle.
- Sélection du processus: matériel de travail, filetage à couper sélectionné et son pré-perçage recommandé. Si le procédé passe en formage, rouvrir la décision de perçage.
- Acceptation : les vérifications applicables des trous et des filetages, les exigences non résolues étant renvoyées au propriétaire du dessin.
Si le même ensemble est modifié pour devenir une douille, remplacez l'entrée de filetage classique par la spécification du trou d'accueil de la douille sélectionnée. Conservez la révision du plan source avec cette modification. Cela préserve la relation entre la vis, l'élément récepteur et l'instruction de fabrication lorsque la conception de l'assemblage évolue.
Références
- Vergnano — Taille de taraud : tarauds de coupe. Métrique sélectionnée, entrées de diamètres de taraudage UNC et UNF.
- Dormer Pramet — Quelle taille dois-je pré-percer ?. Raccourci métrique et sélection dépendante du processus.
- Vergnano — Taille de taraud : tarauds de formage. Exemple de trou de formage spécifique au fabricant et dépendance au matériau.
- OSG — Taille de taraudeuse STI, Vol. 1. Séparer les plages de préparation des fils d'insertion.


