

Una tabla de tamaños de brocas para roscar relaciona una designación de rosca acabada con el orificio perforado antes del roscado. Seleccione el diámetro y el paso completos o los hilos por pulgada, luego confirme si la herramienta corta o forma el hilo. Las tablas a continuación muestran seleccionados diámetros de brocas de roscado en milímetros, incluyendo la tabla para roscas en pulgadas UNC y UNF.
Un agujero que simplemente permite el paso de un perno necesita una dimensión de juego. Un agujero que recibe un inserto roscado necesita las dimensiones de instalación del sistema de insertos. Esas dos tareas no pueden especificarse únicamente a partir de una fila ordinaria de taladros para roscas.
Tabla de tamaños de taladros para machos métricos para machos de rosca
Coincida con ambos números en la designación métrica. M8 × 1.25 y M8 × 1.00 tienen el mismo diámetro nominal pero requieren preperforaciones diferentes en esta referencia.
| Rosca métrica | Paso, mm | Taladro de corte-tape, mm |
|---|---|---|
| M3 × 0.50 | 0.50 | 2.50 |
| M4 × 0.70 | 0.70 | 3.30 |
| M5 × 0.80 | 0.80 | 4.20 |
| M6 × 1.00 | 1.00 | 5.00 |
| M8 × 1.25 | 1.25 | 6.80 |
| M8 × 1.00 | 1.00 | 7.00 |
| M10 × 1.50 | 1.50 | 8.50 |
| M10 × 1.25 | 1.25 | 8.80 |
| M12 × 1.75 | 1.75 | 10.20 |
| M12 × 1.50 | 1.50 | 10.50 |
Ambas tablas utilizan entradas de tamaño de broca seleccionadas de la referencia de machos de rosca de corte de Vergnano. Son un subconjunto de consulta, no los límites de tolerancia de la rosca terminada ni una lista completa de pasos disponibles.
Tabla de tamaños de taladros y roscados UNC y UNF
Las etiquetas de hilo a continuación utilizan diámetros nominales en pulgadas y TPI. La columna de taladro sigue utilizando milímetros; no proporciona designaciones de taladros numéricas, alfabéticas o en pulgadas fraccionarias.
| Rosca de pulgada | Serie | Taladro de corte-tape, mm |
|---|---|---|
| 1/4-20 | UNC | 5.10 |
| 1/4-28 | UNF | 5.50 |
| 5/16-18 | UNC | 6.60 |
| 5/16-24 | UNF | 6.90 |
| 3/8-16 | UNC | 8.00 |
| 3/8-24 | UNF | 8.50 |
| 1/2-13 | UNC | 10.80 |
| 1/2-20 | UNF | 11.50 |
Incluya las unidades en el registro de configuración. Una descripción de compra como “broca para rosca 1/4” deja sin resolver tanto el paso como el sistema de brocas. Registre la rosca completa, el diámetro de broca propuesto y la macho seleccionado conjuntamente.
Lo que te indica el atajo diámetro-menos-paso
Para machos de corte métricos, el diámetro nominal menos el paso ofrece una primera comprobación útil. Dormer Pramet lo ilustra con M6 × 1: 6 − 1 = 5 mm. Es una regla práctica, así que utiliza la recomendación de herramientas publicada al elegir un taladro para acero y aprobar el proceso.
El tamaño del orificio afecta el resultado en ambas direcciones. Un pretaladro demasiado pequeño puede sobrecargar o dañar la herramienta de corte; un orificio demasiado grande puede dejar la rosca interna fuera de sus dimensiones requeridas. El taladro, el material de trabajo y el orificio real producido son relevantes junto con el número nominal.
La distinción útil es entre una búsqueda y una especificación publicada. Una búsqueda identifica un candidato. El maquinista o ingeniero de procesos responsable verifica ese candidato frente a los datos del macho y los requisitos del plano, incluyendo cómo se aceptará el roscado terminado. Copiar un valor de tabla en un plano no completa esas decisiones.
Elige la función del orificio antes de elegir el taladro
Siga el componente que se enganchará con las roscas del tornillo. Si el tornillo atraviesa la pieza y se engancha con una tuerca en otro lugar, la primera pieza necesita un agujero de juego. Si se engancha con el material base, identifique el proceso de creación de roscas. Si un inserto proporciona la rosca interna, utilice la especificación del agujero de recepción de dicho inserto.
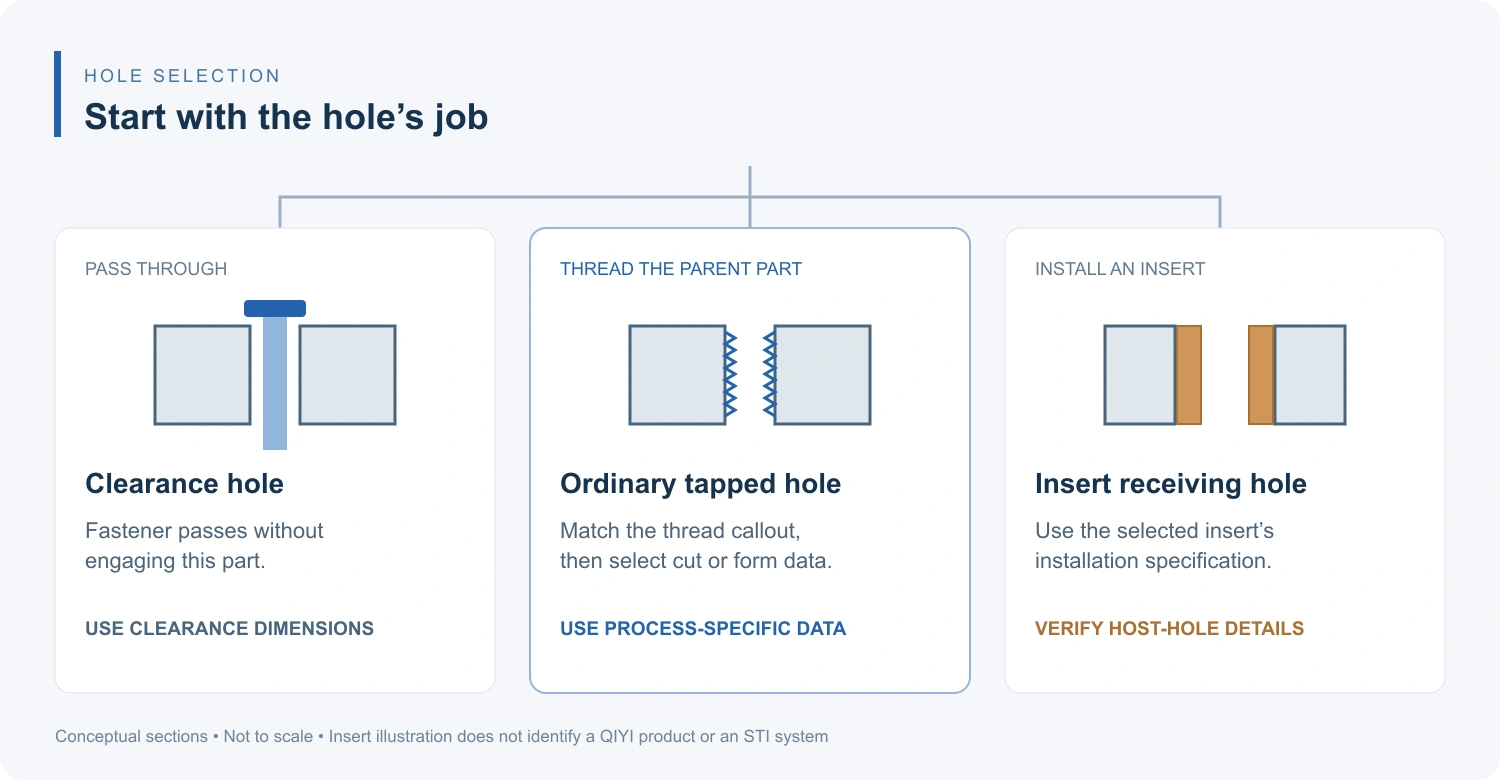
Los grifos en formación requieren sus propios datos
Una espita de formación desplaza material para crear la rosca. Su preperforación debe dejar espacio para ese movimiento, por lo que un valor de espita de corte no puede transferirse simplemente. Por ejemplo, la tabla de espitas de formación de Vergnano enumera 5.55 ± 0.05 mm para M6 × 1, en comparación con 5.00 mm en su tabla de machos de rosca cortantes.
Ese ejemplo muestra por qué el campo de proceso debe ir junto al recuadro de hilo. No es una prescripción de conformado universal M6. Vergnano señala que el diámetro interno resultante también depende de las propiedades de la pieza. Utilice la recomendación de la herramienta seleccionada y los requisitos de control de agujeros para el material previsto.
El roscado interno de un inserto no define su orificio anfitrión
Un sistema de insertos roscados puede requerir una rosca receptora especial. Por ello, OSG publica una tabla independiente de taladros para machos STI, con rangos distintos de corte y conformado. Una fila de roscado M6 ordinaria y una instrucción de instalación de inserto M6 responden a preguntas diferentes.
El Listado de insertos roscados QIYI Identifica los tamaños internos nominales y los números de pieza de variante. Esas etiquetas por sí solas no establecen el taladro del orificio anfitrión, el método de instalación ni un diseño STI. Identifique el número de pieza del inserto exacto y obtenga su plano de instalación antes de mecanizar la pieza receptora.
Un registro de lanzamiento que mantiene visibles los detalles que faltan
Considere un dibujo que requiere una rosca interna ordinaria M6 × 1. Si el proceso previsto es el corte, la tabla métrica proporciona un candidato de 5.00 mm. Antes de liberarlo, el registro debe vincular ese número con la herramienta y la pieza reales:
- Requisito de dibujo: mención completa del roscado, clase de roscado especificada, profundidad roscada requerida y si el orificio es pasante o ciego.
- Selección de proceso: material de trabajo, macho de roscado de corte seleccionado y su preperforación recomendada. Si el proceso cambia a conformado, reabra la decisión de taladrado.
- Aceptación: las verificaciones de orificio y rosca aplicables, con los requisitos no resueltos devueltos al propietario del dibujo.
Si el mismo ensamblaje cambia a un inserto, reemplace la entrada de roscado convencional con la especificación del orificio anfitrión del inserto seleccionado. Mantenga la revisión del dibujo original con ese cambio. Esto preserva la relación entre el tornillo, el componente receptor y la instrucción de fabricación cuando el diseño de la unión evoluciona.
Referencias
- Vergnano — Tamaño de taladro: machos de corte. Métrica seleccionada, entradas de tamaño de taladro UNC y UNF.
- Dormer Pramet — ¿Qué tamaño debo pretaladrar?. Atajo métrico y selección dependiente del proceso.
- Vergnano — Tamaño de taladro: machos de conformado. Ejemplo de orificio de conformado específico del fabricante y dependencia del material.
- OSG — Tamaño de broca para roscado STI, Vol. 1. Separa los rangos de preparación del hilo de inserción.


