

Le pas du filetage est la distance entre des points correspondants sur des filetages adjacents, mesurée parallèlement à l'axe du filetage. Le pas du filetage métrique est généralement indiqué en millimètres. Les filetages unifiés en pouce spécifient habituellement le nombre de filets par pouce, ou TPI. Un pas métrique plus petit signifie un espacement plus serré ; un TPI plus élevé signifie un espacement plus serré.
Le pas décrit une partie de la géométrie du filetage. Un pas correspondant n’établit pas, en soi, que un écrou ou un insert sera compatible avec un boulon. Le diamètre, la forme du filetage et la spécification complète restent importants.
Que signifie le pas de filetage sur un élément de fixation ?
Une crête est le sommet d'une arête filetée ; une racine est le creux à côté d'elle. Le pas peut être indiqué comme la distance axiale d'une crête à la crête correspondante suivante. Mesurer le long de la longueur du fixage, et non en travers de son diamètre ou en diagonale le long de l'arête hélicoïdale.
Dans un appel de métrique tel que M10 × 1.5, 10 est le diamètre nominal en millimètres et 1.5 est le pas en millimètres. Dans 1/4-20, la valeur fractionnaire est le diamètre nominal en pouces et 20 est le TPI. Conservez les champs de diamètre et d'espacement séparés lors de la transcription d'un dessin ou de la lecture de la description d'un fournisseur.
Convertir le pas métrique et le TPI sans modifier l'identité du filetage
Pas en mm = 25.4 ÷ TPI. Pour le calcul inverse, TPI = 25.4 ÷ pas en mm. Le facteur provient de la définition exacte d'une pouce comme étant 25.4 mm, documentée par le NIST.
| Espacement de départ | Calcul | Même espacement dans l'autre unité |
|---|---|---|
| 20 TPI | 25.4 ÷ 20 | 1.27 pas de mm |
| 24 TPI | 25.4 ÷ 24 | Environ 1.0583 mm de pas |
| 1.25 pas de mm | 25.4 ÷ 1.25 | 20.32 TPI |
| 1.50 pas de mm | 25.4 ÷ 1.50 | Environ 16.9333 TPI |
Il s'agit de conversions d'espacement calculées, et non d'une liste de diamètres de filetage interchangeables. Par exemple, 20 TPI donne 1.27 mm, et non 1.25 mm. L'arrondi de ces valeurs au même libellé effacerait une réelle différence d'espacement. Conservez la désignation de filetage d'origine sur la commande, même si vous convertissez une mesure à des fins de comparaison.
Le sens des nombres compte également. Passer de 20 à 24 TPI réduit l'espacement. Passer de 1.25 à 1.50 mm de pas l'augmente. Cette relation réciproque explique pourquoi “ un numéro de pas plus élevé ” est ambigu sauf si l'unité est indiquée.
Mesurez plusieurs intervalles et comptez les extrémités correctement
Lors de l'estimation du pas à partir d'un profil de filetage visible, divisez une portée axiale mesurée par le nombre de intervalles within it. If the span starts at one crest and ends at the eleventh crest, it contains ten intervals.
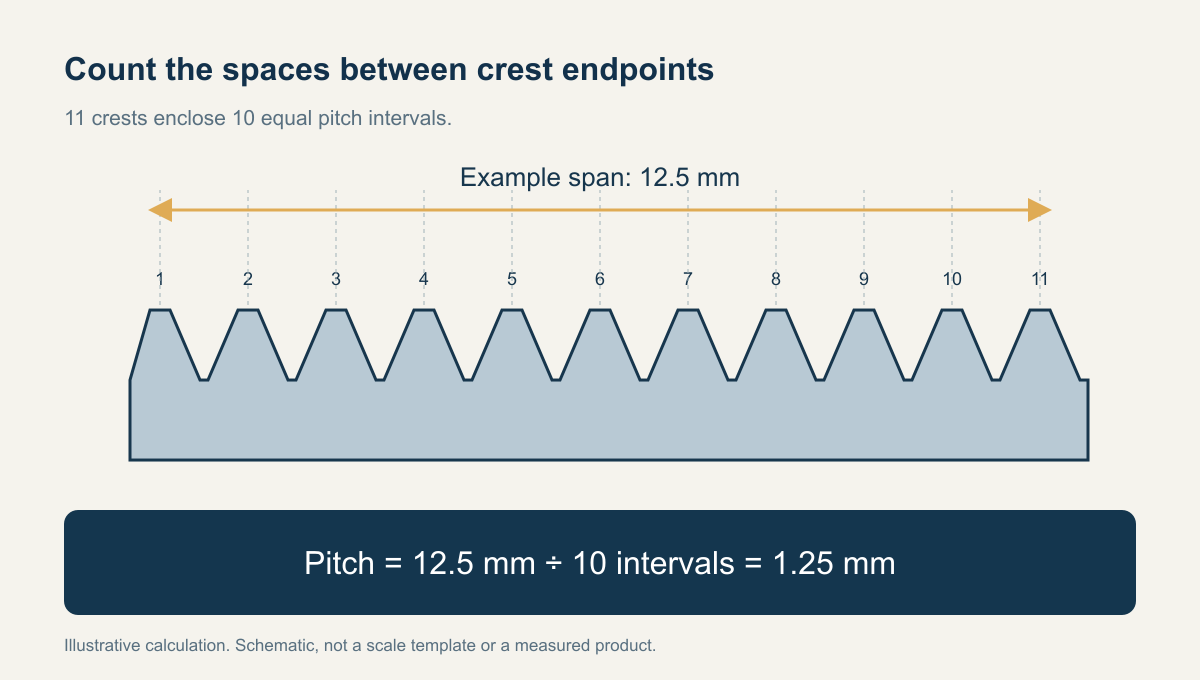
Diviser cette même plage par onze compterait un point d'extrémité comme un espace supplémentaire. Avant d'utiliser le résultat, notez à la fois les points d'extrémité choisis et le nombre d'intervalles. L'arithmétique peut être correcte alors que la configuration de mesure est erronée.
Utilisez le résultat pour restreindre les candidats, puis vérifiez avec un comparateur de pas adapté et la spécification de filetage applicable. Une estimation à l'aide d'une règle ne doit pas devenir silencieusement une valeur d'acceptation d'inspection. Enregistrez un résultat incertain comme incertain, surtout lorsque les candidats proches sont difficiles à distinguer.
Utilisez le capteur, le diamètre et la norme ensemble
Un calibre de pas, parfois appelé peigne à filetage, identifie l'espacement par comparaison avec un profil connu. Le guide d'identification de Swagelok distingue les formes de calibre métrique, Unifié et Whitworth. Lisez le système et les unités sur la feuille sélectionnée plutôt que de copier uniquement son numéro.
Comparez la feuille candidate avec le filetage sur le profil sonore disponible. Si les dents ne s'alignent pas de manière cohérente, continuez à investiguer plutôt que d'imposer une réponse préférée. Mesurez le diamètre séparément et comparez les deux observations avec le dessin du fabricant pertinent ou le guide d'identification des filetages.
Le guide de Swagelok distingue également les tableaux d'identification des critères d'inspection. Reconnaître une désignation probable n'est pas équivalent à accepter toutes les dimensions dans les tolérances. Lorsque la conformité dimensionnelle est requise, utilisez la méthode d'inspection et les limites spécifiées pour cette pièce.
Le même raisonnement s'applique à une écrou ou à un insert fileté. Un enregistrement qui identifie uniquement la vis laisse le filetage femelle de mise en prise non confirmé. Demandez également sa désignation complète. L'enclenchement apparent sur la première partie du filetage ne doit pas remplacer cette vérification.
Si vous choisissez une proposition pour un nouveau design plutôt que d’identifier un design existant, le Guide de sélection des filetages grossiers et fins couvre cette décision distincte.
Le pas du filetage et l'avance sont égaux uniquement pour un filetage à un seul départ
Le pas d'avance est le déplacement axial en une révolution ; le pas est l'espacement entre les filets adjacents. Sandvik Coromant explique qu'un filetage à un départ a un pas d'avance et un pas égaux. Pour un filetage à plusieurs départs, le pas d'avance est égal au pas multiplié par le nombre de départs.
À titre d’exemple de calcul, un filetage à deux départs avec un pas de 1.5 mm a un avance de 3 mm. Par conséquent, mesurer le déplacement par tour sur une vis à plusieurs départs non familière permettrait d’identifier l’avance, et non le pas. Maintenez ces termes distincts lorsqu’il s’agit de vis de mouvement ou d’un dessin qui spécifie plus d’un départ.
Préserver l'appel d'origine lors de la demande d'un match
Envoyez au fournisseur la désignation du fil, le diamètre mesuré, le marquage de pas et d'épaisseur ainsi que l'unité, et la révision du dessin si disponible. Indiquez si chaque champ provient d'un dessin ou d'une mesure. Une photographie peut aider à communiquer la pièce, mais elle doit accompagner les dimensions plutôt que les remplacer.
Pour le fragment de site web : “ candidate metric thread, 1.25 mm gauge fit; diameter awaiting confirmation ” préserve les informations manquantes. “ Equivalent to 20 TPI ” modifierait à la fois l'espacement mesuré et impliquerait une équivalence qui n'a pas été établie. Conserver les champs inconnus visibles jusqu'à ce que la vis et l'élément d'assemblage soient confirmés.
Références
- Swagelok — Identification de la taille et du pas du filetage. Terminologie et le rôle des normes de filetage.
- NIST — Unités SI – Longueur. Conversion exacte pouce en millimètre.
- Swagelok — Guide d'identification des filetages et des raccords d'extrémité, révision H. Outils d'identification et limites d'inspection.
- Sandvik Coromant — Conseils d'application pour le tournage de filets. Relation de lancement multiple et relation avec le lead.


