

O passo da rosca é a distância entre pontos correspondentes em roscas adjacentes, medida paralelamente ao eixo da rosca. O passo da rosca métrica é normalmente indicado em milímetros. As roscas unificadas em polegada especificam habitualmente roscas por polegada, ou TPI. Um passo métrico menor significa um espaçamento mais próximo; um TPI maior significa um espaçamento mais próximo.
O passo descreve uma parte da geometria do rosca. Um passo compatível não estabelece, por si só, que um parafuso se encaixará em uma porca ou inserto. O diâmetro, a forma da rosca e a especificação completa ainda são importantes.
O que significa passo da rosca em um fixador?
Um cume é o topo de uma crista de rosca; uma raiz é o vale ao lado dela. O passo pode ser indicado como a distância axial de um cume até o próximo cume correspondente. Meça ao longo do comprimento do fixador, não através do seu diâmetro nem na diagonal ao longo da crista helicoidal.
Em um destaque métrico como M10 × 1.5, 10 é o diâmetro nominal em milímetros e 1.5 é o passo em milímetros. Em 1/4-20, o valor fracionário é o diâmetro nominal em polegadas e 20 é o TPI. Mantenha os campos de diâmetro e espaçamento separados ao transcrever um desenho ou ler a descrição de um fornecedor.
Converter passo métrico e TPI sem alterar a identidade do rosca
Passo em mm = 25.4 ÷ TPI. Para o cálculo inverso, TPI = 25.4 ÷ passo em mm. O fator provém da definição exata de uma polegada como 25.4 mm, documentada pelo NIST.
| Espaçamento inicial | Cálculo | O mesmo espaçamento na outra unidade |
|---|---|---|
| 20 TPI | 25.4 ÷ 20 | 1.27 mm de passo |
| 24 TPI | 25.4 ÷ 24 | Aproximadamente 1.0583 mm de passo |
| 1.25 mm de passo | 25.4 ÷ 1.25 | 20.32 TPI |
| 1.50 passo de mm | 25.4 ÷ 1.50 | Aproximadamente 16.9333 TPI |
Estas são conversões de espaçamento calculadas, não uma lista de tamanhos de rosca intercambiáveis. Por exemplo, 20 TPI resulta em 1.27 mm, não em 1.25 mm. Arredondar esses valores para o mesmo rótulo eliminaria uma diferença real de espaçamento. Preserve a designação original da rosca no pedido, mesmo que converta uma medição para comparação.
A direção dos números também é importante. Mover de 20 para 24 TPI torna o espaçamento menor. Mover de 1.25 para 1.50 mm de passo torna-o maior. Esta relação recíproca explica por que “um número de passo maior” é ambíguo a menos que a unidade seja especificada.
Meça vários intervalos e conte os pontos finais corretamente
Ao estimar o passo a partir de um perfil de rosca visível, divida um comprimento axial medido pelo número de intervalos dentro dele. Se o span começar em um cume e terminar no décimo primeiro cume, ele contém dez intervalos.
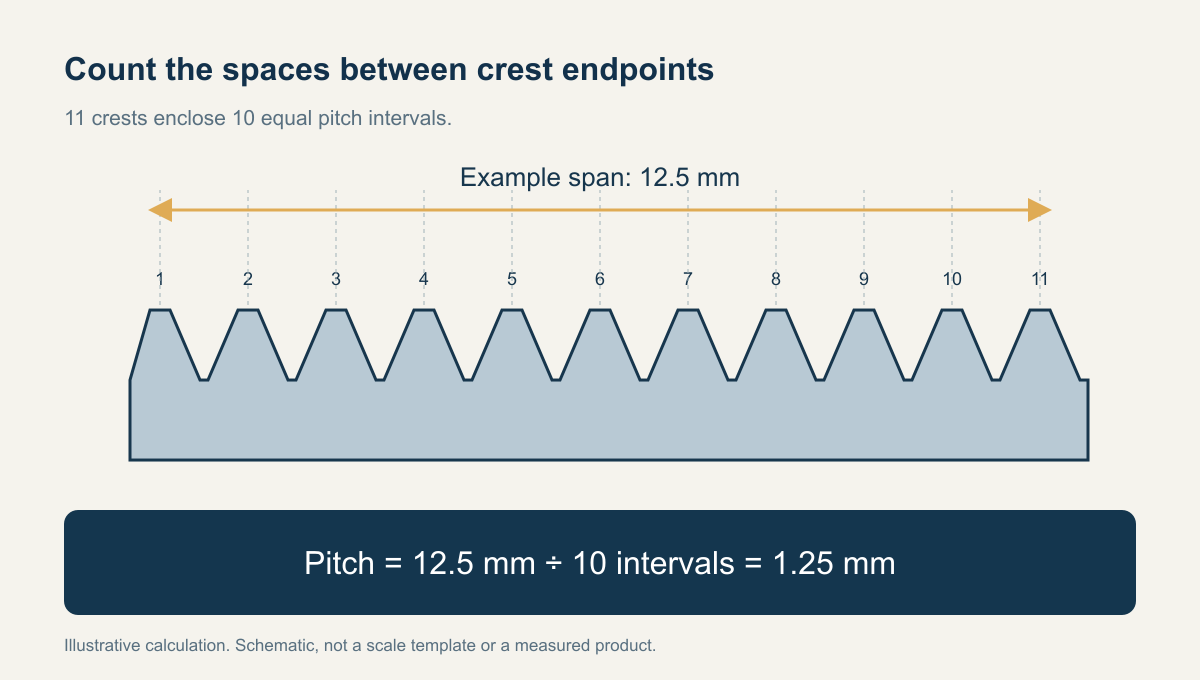
Dividir esse mesmo span por onze contaria um ponto final como um espaço extra. Antes de usar o resultado, anote ambos os pontos finais escolhidos e a contagem do intervalo. A aritmética pode estar correta enquanto a configuração de medição está errada.
Use o resultado para restringir os candidatos, em seguida verifique com um medidor de passo adequado e a especificação de rosca aplicável. Uma estimativa com régua não deve se tornar silenciosamente um valor de aceitação de inspeção. Registre um resultado incerto como incerto, especialmente quando os candidatos próximos são difíceis de distinguir.
Use o medidor, o diâmetro e o padrão juntos
Um medidor de passo, às vezes chamado de pente de rosca, identifica o espaçamento por comparação com um perfil conhecido. O guia de identificação da Swagelok distingue as formas de medidor métrico, Unificado e Whitworth. Leia o sistema e as unidades na lâmina selecionada em vez de copiar apenas seu número.
Compare a folha candidata com o rosca em todo o perfil sonoro disponível. Se os dentes não se alinharem de forma consistente, continue investigando em vez de forçar uma resposta preferida. Meça o diâmetro separadamente e compare ambas as observações com o desenho do fabricante relevante ou o guia de identificação de roscas.
O guia da Swagelok também distingue as tabelas de identificação dos critérios de inspeção. Reconhecer uma designação provável não é o mesmo que aceitar todas as dimensões dentro da tolerância. Quando a conformidade dimensional for exigida, use o método de inspeção e os limites especificados para essa peça.
O mesmo raciocínio se aplica a uma porca ou inserção roscada. Um registro que identifica apenas o parafuso deixa a rosca fêmea correspondente não confirmada. Solicite também sua designação completa. O engate aparente ao longo da primeira parte da rosca não deve substituir essa verificação.
Se você estiver escolhendo uma proposta para um novo design em vez de identificar uma já existente, o guia de seleção de rosca grossa versus rosca fina cobre aquela decisão separada.
O passo da rosca e o avanço são iguais apenas para uma rosca de início único
O avanço é o deslocamento axial em uma revolução; o passo é o espaçamento entre roscas adjacentes. A Sandvik Coromant explica que uma rosca de início único tem avanço e passo iguais. Para uma rosca de múltiplos inícios, o avanço é igual ao passo multiplicado pelo número de inícios.
Como cálculo ilustrativo, uma rosca de dois inícios com passo de 1.5 mm tem avanço de 3 mm. Portanto, medir o deslocamento por volta em um parafuso de múltiplos inícios desconhecido identificaria o avanço, não o passo. Mantenha esses termos separados ao discutir parafusos de movimento ou um desenho que especifique mais de um início.
Preserve o destaque original ao solicitar uma partida
Envie ao fornecedor a designação do rosca, o diâmetro medido, a marcação de passo-calibre e a unidade, bem como a revisão do desenho, se disponível. Identifique se cada campo foi obtido a partir de um desenho ou de medição. Uma fotografia pode ajudar a comunicar a peça, mas deve acompanhar as dimensões em vez de substituí-las.
Para o fragmento do site, 1.25 mm de calibre de ajuste no fio métrico; diâmetro aguardando confirmação. Equivalente a 20 TPI. Mantenha os campos desconhecidos visíveis até que o parafuso e o componente de acoplamento sejam confirmados.
Referências
- Swagelok — Identificando o tamanho e o passo do rosca. Terminologia e o papel das normas de rosca.
- NIST — Unidades SI – Comprimento. Conversão exata de polegadas para milímetros.
- Swagelok — Guia de Identificação de Rosca e Conexão de Extremidade, revisão H. Ferramentas de identificação e limites de inspeção.
- Sandvik Coromant — Dicas de aplicação para torneamento de roscas. Relacionamento de pitch de múltiplos inícios e lead.


