

Un calibre de rosca puede ayudar a identificar una rosca o verificarla frente a un requisito de inspección especificado. Estas son tareas diferentes. Un calibre de paso utiliza láminas dentadas para comparar el espaciado; los calibres de tapón roscados verifican las roscas internas, mientras que los calibres de anillo roscados verifican las roscas externas.
Elige la herramienta según la pregunta que necesitas responder. Encontrar una hoja que parezca coincidir con un tornillo es una prueba de identificación útil. No sustituye al método de inspección requerido por un plano.
¿Qué puede decirte un medidor de paso?
Un calibre de paso plegable contiene hojas con diferentes espaciamientos de dientes. El borde seleccionado se compara con el perfil del rosca. Swagelok Northwest describe el uso de esta herramienta tipo peine para identificar el paso, junto con otras comprobaciones de identificación de roscas.
El pitch es solo una parte de la descripción. El guía de paso de rosca explica la diferencia entre paso métrico y hilos por pulgada. Saber qué convención utiliza una hoja evita que una lectura incompleta se convierta en un pedido incorrecto.
Una nota de identificación útil indica lo que se observó y lo que sigue sin conocerse. “La hoja del paso parece coincidir” deja margen para confirmar el diámetro y la forma del hilo. “Hilo aceptado” afirma un resultado mucho más amplio y no debería redactarse a partir de la misma observación.
Esta distinción es relevante cuando una herramienta se transfiere entre el departamento de compras y el de inspección. Un equipo puede necesitar describir una muestra no identificada; otro puede necesitar pruebas de que un rosca fabricada cumple con su plano. La misma palabra, “gauge”, no hace que esas solicitudes sean equivalentes.
Los calibres de tapón y anillo de rosca inspeccionan superficies diferentes
Un calibre de tapón roscado tiene una rosca externa que se engancha con la rosca interna de la pieza de trabajo. Un calibre de anillo roscado rodea una rosca externa. OSG separa estas dos herramientas según la superficie que se verifica.
La palabra “threaded” es importante. Un calibre de tapón convencional no tiene rosca y se utiliza para una verificación dimensional distinta. Por lo tanto, una solicitud de un “plug gauge” puede ser incompleta a menos que se identifique la característica requerida.
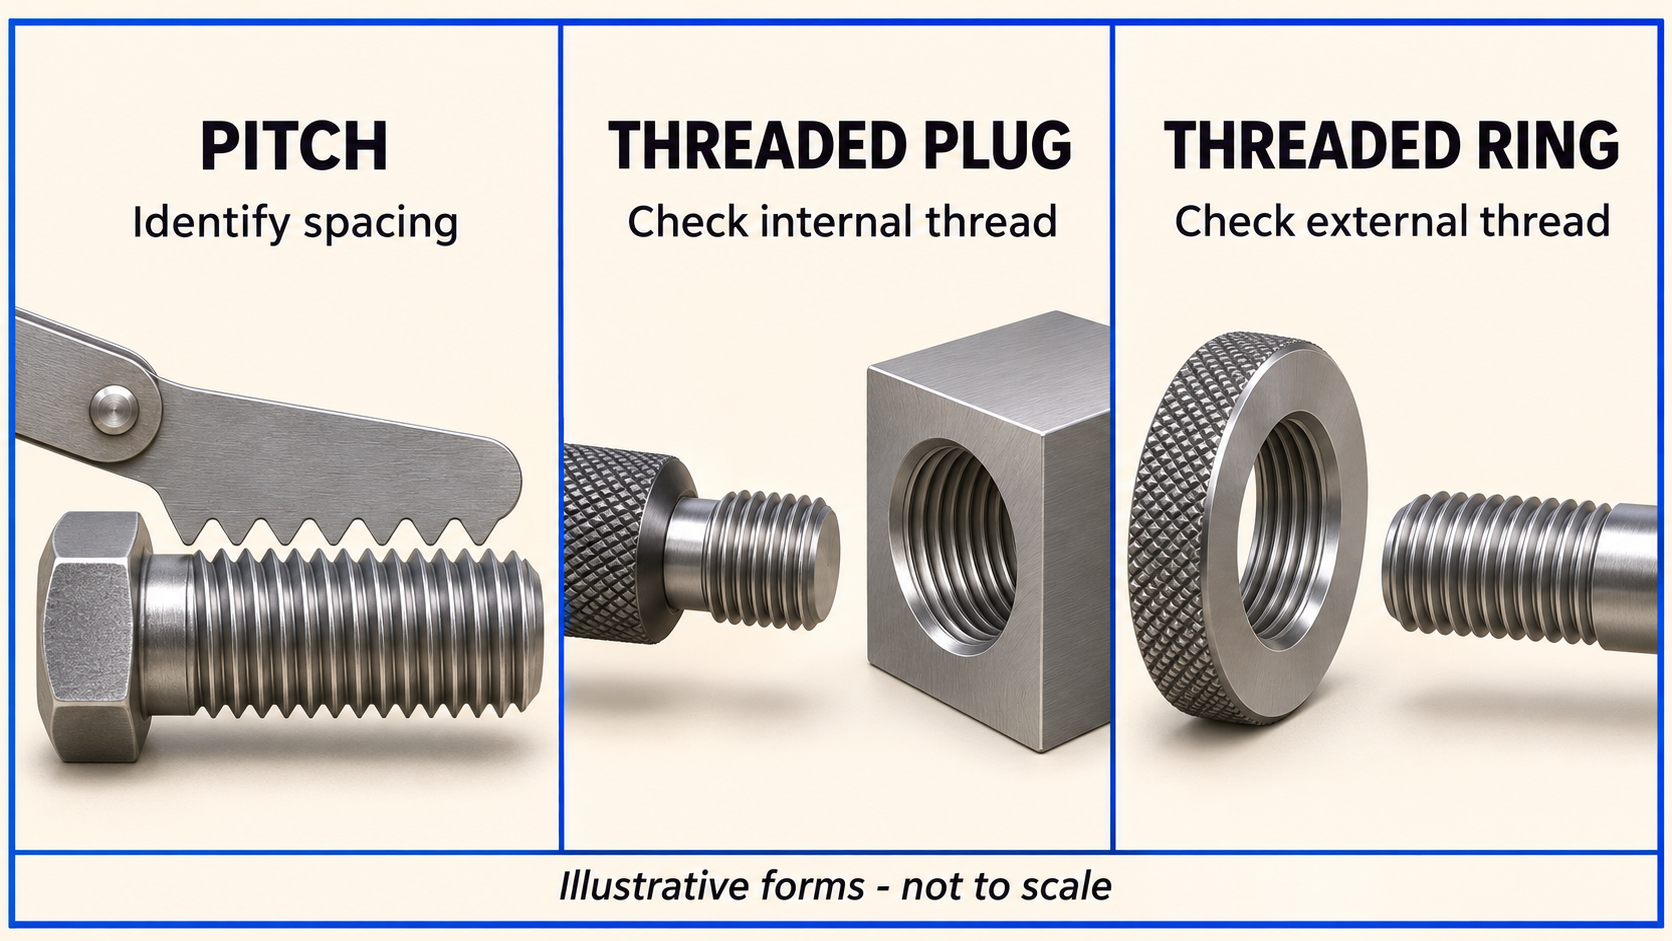
Para un componente roscado, la solicitud de inspección debe identificar su especificación de rosca interna y el calibre aplicable. Para un eje roscado, la solicitud requiere el dispositivo de inspección de rosca externa correspondiente. Solicitar cualquier herramienta que se parezca a la muestra no resuelve esos detalles.
Las descripciones de la pieza y del calibre deben revisarse conjuntamente. Una categoría de herramienta correcta es el punto de inicio de la selección, en lugar de ser una prueba de que el calibre específico se ajusta a la tarea.
Elige el calibre de rosca de la pregunta
La siguiente comparación separa la información que cada herramienta puede aportar de la conclusión que aún necesita respaldo. Es una forma práctica de definir una solicitud antes de comprar equipos o pedir a un proveedor los registros de inspección.
| Tu pregunta | Herramienta relevante | Información aún necesaria |
|---|---|---|
| ¿Cuál es el espaciado entre hilos probable? | Calibre de paso | Diámetro, forma del hilo y designación completa |
| ¿Este hilo interno cumple con la comprobación especificada? | Calibre límite para tapón roscado de emparejamiento | Clase de dibujo y método de aceptación prescrito |
| ¿Cumple este hilo externo con la comprobación especificada? | Calibre límite de anillo roscado coincidente | Clase de dibujo y método de aceptación prescrito |
Considere un tornillo no identificado junto a un informe de inspección para un componente roscado. La primera tarea es determinar qué podría ser el tornillo. La segunda es comprender qué se verificó. Preguntar únicamente si ambos fueron “gauged” pierde la distinción entre los dos registros.
Una mejor transferencia enuncia primero la pregunta, luego la herramienta y la observación. Ese orden hace que la información faltante sea visible antes de que alguien convierta un resultado de identificación en una decisión de aceptación.
Lea GO y NO GO con el método especificado
Las etiquetas GO y NO GO pertenecen a un sistema de inspección. Deben leerse con la clase de rosca y el método de calibrado especificados, en lugar de interpretarse como una instrucción universal adjunta a cada herramienta roscada.
La guía de OSG describe el calibrado por límites basado en JIS y distingue las designaciones actuales y anteriores. Su análisis de las condiciones de entrada está vinculado a ese contexto. Una regla de conteo de vueltas extraída de esa página no debe aplicarse automáticamente a otro sistema de roscas.
Ojiya Seiki también enfatiza la adaptación del calibre a la tolerancia especificada del producto. Una clase diferente y más estricta no es un reemplazo de uso general para la clase indicada en el dibujo.
Para la compra, esto significa que el diámetro y el paso por sí solos pueden no describir la herramienta de inspección requerida. Para la revisión de un informe, significa que “GO passed” está incompleto sin información suficiente para identificar el requisito aplicable.
Cuando un dibujo no está claro, resuelve la clase o el método que falta con la parte responsable. Elegir primero un calibre conveniente e interpretar el dibujo después invierte esa decisión.
¿Por qué una comprobación de ajuste puede dar una respuesta engañosa?
Una coincidencia parcial responde solo a una pregunta parcial. Una hoja de lanzamiento puede ayudar a acotar la identificación, pero no establece todas las características del hilo. Un tornillo conocido que engancha otra pieza tampoco identifica qué requisito de inspección formal se ha cumplido.
El tabla de diámetro de tornillos proporciona una ruta separada para comprender las descripciones de diámetro. Mantener separadas las observaciones de diámetro y paso hace que un registro de identificación sea más fácil de revisar.
El idioma del informe debe mantenerse igual de específico. “Observed engagement with sample” registra un evento. “Conforms to the drawing” requiere la evidencia de aceptación pertinente. El problema no es la observación en sí; es la conclusión más amplia que se le adjunta.
Si un proveedor envía una fotografía de un calibre en una pieza, pregunte qué requisito pretende documentar la imagen. Una fotografía puede mostrar la categoría de la herramienta al tiempo que deja poco claras su designación, su estado y el resultado de la inspección.
Haz que el registro de inspección sea utilizable
Una entrega útil conecta el requisito de dibujo, la identidad del calibre y el resultado registrado. Debe permitir que el siguiente lector comprenda qué característica se verificó y qué método rigió la decisión.
El estado del calibre debe incluirse en esa revisión. Ojiya Seiki señala que los calibres de rosca se desgastan con el uso. Por lo tanto, el aspecto familiar de un instrumento no puede determinar su idoneidad actual. Siga los requisitos aplicables de control de instrumentos en lugar de suponer un período de calibración a partir de un artículo genérico.
Registre los elementos no resueltos de forma explícita. Una clase de hilo desconocida, una designación de medidor ilegible o un método de inspección no identificado es una pregunta que debe cerrarse, no un detalle que se deba completar por suposición.
La solicitud más contundente es específica: identificar el espaciado, identificar el hilo completo o documentar la comprobación de aceptación especificada. Una vez que esa solicitud queda clara, los calibres de paso, de enchufe y de anillo dejan de ser nombres intercambiables y se convierten en herramientas para decisiones distintas.
Referencias
Swagelok Northwest: herramientas de identificación de roscas
OSG: tipos de calibre de límite para tornillos y uso bajo el alcance de JIS
Ojiya Seiki: preguntas sobre selección de calibre de hilo y estado


