

Um calibre de rosca pode ajudar a identificar uma rosca ou verificá-la em relação a um requisito de inspeção especificado. Estas são tarefas diferentes. Um calibre de passo utiliza lâminas dentadas para comparar o espaçamento; os calibres de bucha roscados verificam roscas internas, enquanto os calibres de anel roscados verificam roscas externas.
Escolha a ferramenta de acordo com a pergunta que precisa responder. Encontrar uma folha que pareça corresponder a um parafuso é uma evidência de identificação útil. Não substitui o método de inspeção exigido por um desenho.
O que um medidor de passo pode lhe dizer
Um medidor de passo dobrável contém lâminas com diferentes espaçamentos entre os dentes. A borda selecionada é comparada com o perfil da rosca. A Swagelok Northwest descreve o uso desta ferramenta semelhante a um pente para identificar o passo, juntamente com outras verificações de identificação de roscas.
O pitch é apenas parte da descrição. O guia de passo de rosca explica a diferença entre passo métrico e roscas por polegada. Saber qual convenção um leaf utiliza evita que uma leitura incompleta se transforme em um pedido incorreto.
Uma nota de identificação útil indica o que foi observado e o que permanece desconhecido. “A folha de passo parece corresponder” deixa margem para confirmar o diâmetro e a forma do fio. “Fio aceito” afirma um resultado muito mais amplo e não deve ser escrito a partir da mesma observação.
Essa distinção é importante quando uma ferramenta é passada entre compras e inspeção. Uma equipe pode precisar descrever uma amostra não identificada; outra pode precisar de evidências de que um rosca fabricada atende ao seu desenho. A mesma palavra, “gauge”, não torna essas solicitações equivalentes.
Calibradores de bujão e anel inspecionam superfícies diferentes
Um calibre de bujão roscado possui uma rosca externa que engata na rosca interna da peça. Um calibre de anel roscado envolve uma rosca externa. A OSG separa essas duas ferramentas de acordo com a superfície que está sendo verificada.
A palavra “threaded” é importante. Um calibre de bujão simples não possui rosca e atende a uma verificação dimensional diferente. Uma solicitação por um “plug gauge”, portanto, pode ser incompleta, a menos que a característica exigida seja identificada.
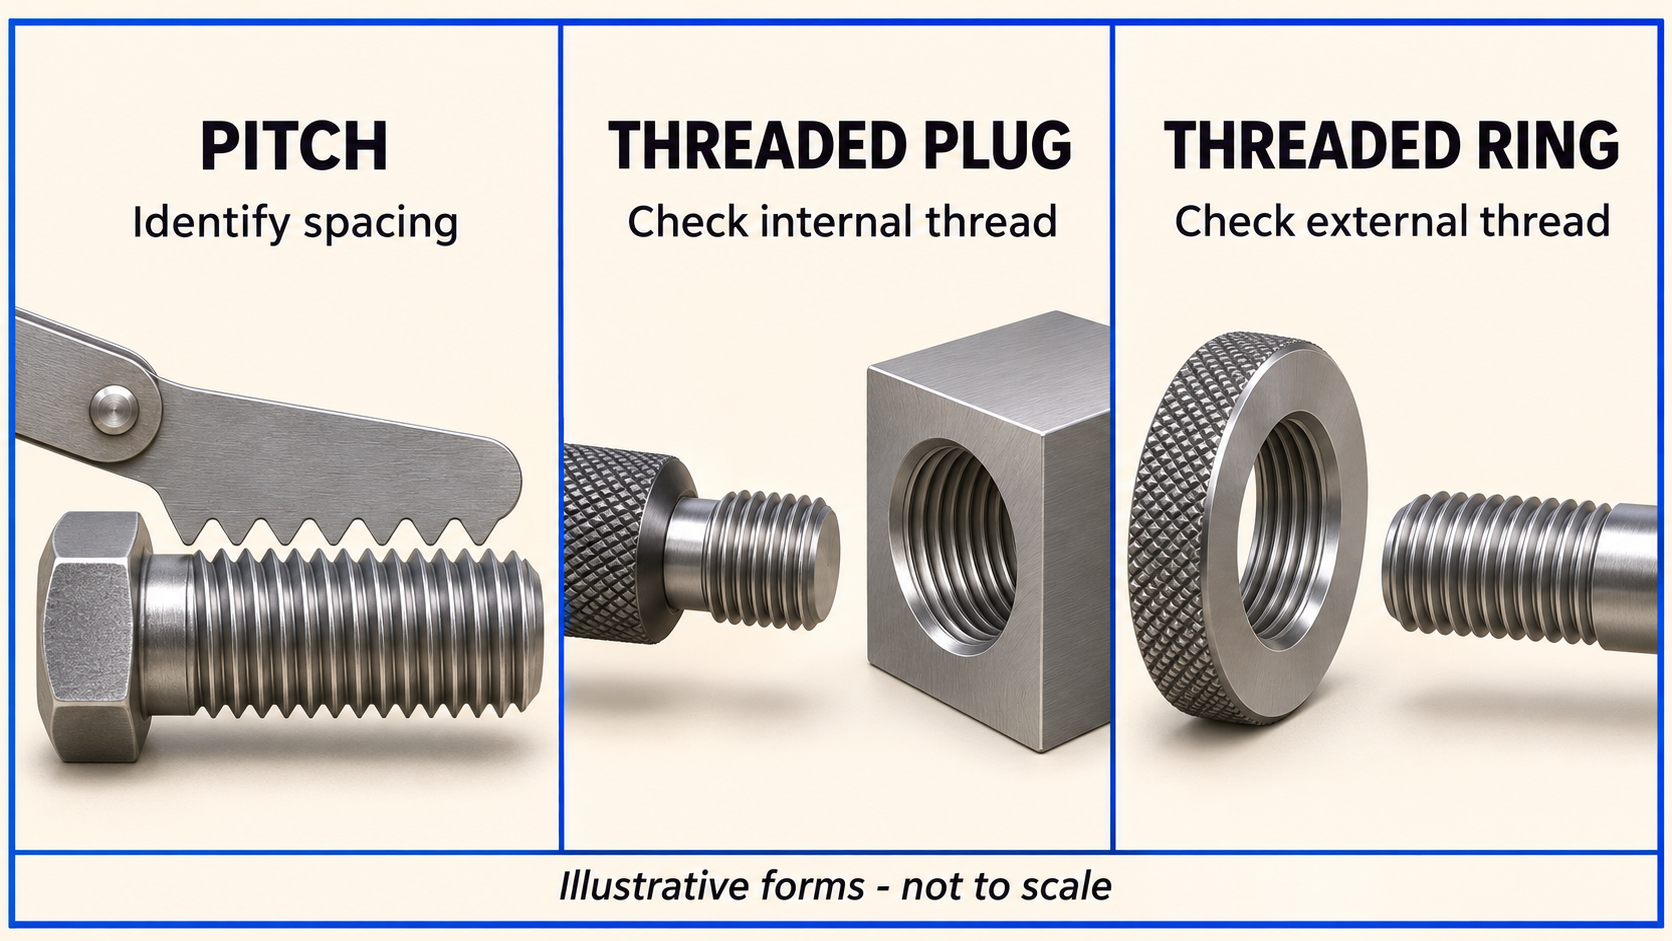
Para um componente rosqueado, a solicitação de inspeção deve identificar sua especificação de rosca interna e o calibre aplicável. Para um eixo roscado, a solicitação precisa do arranjo de inspeção de rosca externa correspondente. Solicitar qualquer ferramenta que se assemelhe à amostra não resolve esses detalhes.
As descrições da peça e do medidor devem ser revisadas em conjunto. Uma categoria de ferramenta correta é o início da seleção, em vez de prova de que o medidor específico se adequa à tarefa.
Escolha o calibre do rosca a partir da pergunta
A comparação a seguir separa as informações que cada ferramenta pode fornecer da conclusão que ainda precisa de suporte. É uma forma prática de definir um pedido antes de comprar equipamentos ou solicitar aos fornecedores registros de inspeção.
| Sua pergunta | Ferramenta relevante | Informações ainda necessárias |
|---|---|---|
| Qual é o espaçamento entre roscas provável? | Medidor de passo | Diâmetro, forma da rosca e designação completa |
| Este tópico interno atende à verificação especificada? | Calibre limite de bujão roscado de correspondência | Aula de desenho e método de aceitação prescrito |
| Esta rosca externa atende à verificação especificada? | Calibre limite de anel roscado de correspondência | Aula de desenho e método de aceitação prescrito |
Considere um parafuso não identificado ao lado de um relatório de inspeção para um componente roscado. A primeira tarefa é determinar o que o parafuso pode ser. A segunda é entender o que foi verificado. Perguntar apenas se ambos foram “gauged” perde a distinção entre os dois registros.
Uma entrega melhor enuncia a pergunta primeiro, depois a ferramenta e a observação. Essa ordem torna as informações ausentes visíveis antes que alguém transforme um resultado de identificação em uma decisão de aceitação.
Leia GO e NO GO com o método especificado
As etiquetas GO e NO GO pertencem a um sistema de inspeção. Elas precisam ser lidas com a classe de rosca e o método de calibragem especificados, em vez de serem interpretadas como uma instrução universal vinculada a todas as ferramentas roscadas.
A orientação da OSG descreve a medição de limites baseada na JIS e distingue as designações atuais e anteriores. Sua discussão sobre as condições de entrada está vinculada a esse contexto. Uma regra de contagem de voltas extraída dessa página não deve ser aplicada automaticamente a outro sistema de rosca.
A Ojiya Seiki também enfatiza o alinhamento do medidor com a tolerância especificada do produto. Uma classe diferente, mais restrita, não é um substituto de uso geral para a classe indicada no desenho.
Para compras, isso significa que apenas o diâmetro e o passo podem não descrever a ferramenta de inspeção necessária. Para a revisão de um relatório, significa que “GO aprovado” está incompleto sem informações suficientes para identificar o requisito aplicável.
Quando um desenho não estiver claro, resolva a classe ou o método ausente com a parte responsável. Escolher primeiro um medidor conveniente e interpretar o desenho em seguida reverte essa decisão.
Por que uma verificação de ajuste pode fornecer uma resposta enganosa
Uma correspondência parcial responde apenas a uma parte da pergunta. Uma folha de lançamento pode ajudar a restringir a identificação, mas não estabelece todas as características do fio. Um parafuso conhecido que engata outra peça também não identifica qual requisito de inspeção formal foi atendido.
O tabela de diâmetro de parafuso fornece uma rota separada para compreender descrições de diâmetro. Manter as observações de diâmetro e passo separadas torna um registro de identificação mais fácil de revisar.
O idioma do relatório deve permanecer exatamente tão específico. “Engajamento observado com amostra” registra um evento. “Conforma-se ao desenho” exige a evidência de aceitação relevante. O problema não é a observação em si; é a conclusão mais ampla associada a ela.
Se um fornecedor enviar uma fotografia de um medidor numa peça, pergunte qual requisito a imagem se destina a documentar. Uma fotografia pode mostrar a categoria da ferramenta, deixando pouco claras a sua designação, condição e resultado da inspeção.
Torne o registro de inspeção utilizável
Uma transferência útil conecta o requisito de desenho, a identidade do medidor e o resultado registrado. Deve permitir que o próximo leitor compreenda qual característica foi verificada e qual método regia a decisão.
A condição do medidor deve constar nessa revisão. A Ojiya Seiki observa que os medidores de rosca se desgastam com o uso. Portanto, a aparência familiar de um instrumento não pode determinar sua adequação atual. Siga os requisitos aplicáveis de controle de instrumentos em vez de presumir um período de calibração a partir de um artigo genérico.
Registre os itens não resolvidos explicitamente. Uma classe de thread desconhecida, uma designação de medidor ilegível ou um método de inspeção não identificado é uma pergunta a ser encerrada, não um detalhe a ser preenchido por adivinhação.
O pedido mais forte é específico: identificar o espaçamento, identificar o tópico completo ou documentar a verificação de aceitação especificada. Assim que esse pedido ficar claro, os calibradores de passo, de encaixe e de anel deixam de ser nomes intercambiáveis e se tornam ferramentas para decisões distintas.
Referências
Swagelok Northwest: ferramentas de identificação de roscas
OSG: tipos de medidor de limite de parafuso e uso abrangido pela JIS
Ojiya Seiki: perguntas sobre seleção de medidor de rosca e condição


