

Un calibre de filetage peut aider à identifier un filetage ou à le vérifier par rapport à une exigence d'inspection spécifiée. Ce sont des tâches différentes. Un calibre de pas utilise des lames dentelées pour comparer l'espacement ; les calibres à douille filetés vérifient les filetages internes, tandis que les calibres à anneau filetés vérifient les filetages externes.
Choisissez l'outil en fonction de la question que vous devez répondre. Trouver une feuille qui semble correspondre à une vis est une preuve d'identification utile. Ce n'est pas un substitut à la méthode d'inspection requise par un dessin.
Ce que un calibre de pas peut vous indiquer
Un calibre de pas pliant contient des lames avec différents espacements de dents. Le bord sélectionné est comparé au profil du filetage. Swagelok Northwest décrit l'utilisation de cet outil en forme de peigne pour identifier le pas, ainsi que d'autres vérifications d'identification de filetages.
Le pitch n'est qu'une partie de la description. Le guide du pas de filetage explique la différence entre le pas métrique et les filets par pouce. Savoir quelle convention une feuille utilise empêche une lecture incomplète de se transformer en une commande erronée.
Une note d'identification utile indique ce qui a été observé et ce qui reste inconnu. “ La feuille de pas de vis semble correspondre ” laisse la possibilité de confirmer le diamètre et la forme du filetage. “ Filetage accepté ” prétend un résultat bien plus large et ne devrait pas être rédigé à partir de la même observation.
Cette distinction est importante lorsqu’un outil est transmis entre l’achat et l’inspection. Une équipe peut avoir besoin de décrire un échantillon non identifié ; une autre peut avoir besoin de preuves que un filetage fabriqué correspond à son dessin. Le même mot, “ gauge ”, ne rend pas ces demandes équivalentes.
Les calibres à fil et à anneau inspectent différentes surfaces
Un calibre à filetage fileté possède un filetage externe qui s'engage avec le filetage interne de la pièce à usiner. Un calibre à anneau fileté entoure un filetage externe. OSG distingue ces deux outils en fonction de la surface contrôlée.
Le mot “ threaded ” est important. Un calibre à plaquer simple n’a pas de filetage et sert à un contrôle dimensionnel différent. Une demande de “ plug gauge ” peut donc être incomplète sauf si la caractéristique requise est identifiée.
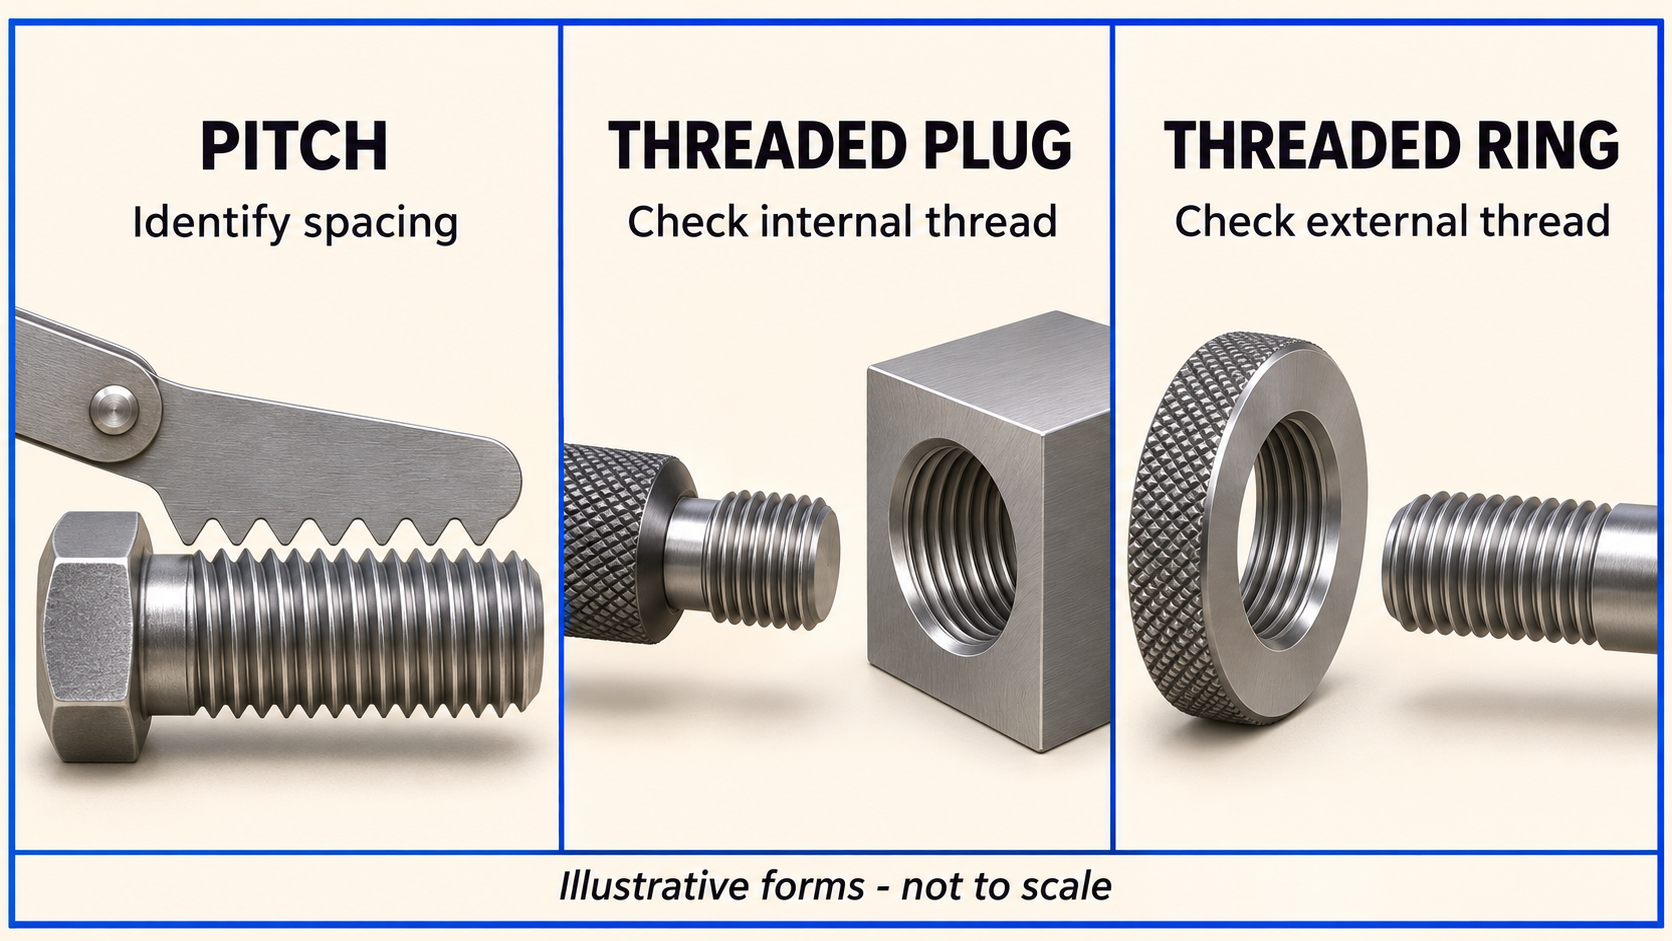
Pour un composant fileté, la demande d'inspection doit identifier sa spécification de filetage interne et le calibre applicable. Pour un arbre fileté, la demande nécessite l'arrangement d'inspection du filetage externe correspondant. Commander l'outil qui ressemble à l'échantillon n'éclaircit pas ces détails.
Les descriptions des pièces et des jauges doivent être examinées ensemble. Une catégorie d’outil correcte constitue le point de départ de la sélection, plutôt qu’une preuve que la jauge spécifique convient à l’opération.
Choisissez le calibre de filetage dans la question
La comparaison ci-dessous sépare les informations que chaque outil peut fournir de la conclusion qui nécessite encore un appui. C’est une méthode pratique pour définir une demande avant d’acheter du matériel ou de solliciter un fournisseur pour des registres d’inspection.
| Votre question | Outil pertinent | Informations encore nécessaires |
|---|---|---|
| Quelle est l'espacement des filets probable ? | Calibre de pas | Diamètre, forme du filetage et désignation complète |
| Ce fil de discussion interne satisfait-il la vérification spécifiée ? | Jauge limite de bouchon fileté d'appariement | Cours de dessin et méthode d'acceptation prescrite |
| Ce fil de discussion externe satisfait-il la vérification spécifiée ? | Calibre limite de bague filetée de mise en correspondance | Cours de dessin et méthode d'acceptation prescrite |
Considérez une vis non identifiée à côté d’un rapport d’inspection pour un composant fileté. La première tâche consiste à déterminer de quelle vis il pourrait s’agir. La seconde est de comprendre ce qui a été vérifié. Se contenter de demander si les deux ont été “ gauged ” fait perdre la distinction entre les deux enregistrements.
Un meilleur transfert formule d’abord la question, puis l’outil et l’observation. Cet ordre rend les informations manquantes visibles avant que quiconque ne transforme un résultat d’identification en une décision d’acceptation.
Lire GO et NO GO avec la méthode spécifiée
Les étiquettes GO et NO GO appartiennent à un système d'inspection. Elles doivent être lues avec la classe de filetage et la méthode d'étalonnage spécifiées, plutôt qu'être interprétées comme une instruction universelle associée à chaque outil fileté.
Les indications d’OSG décrivent le calibrage de limites basé sur la norme JIS et distinguent les désignations actuelles et antérieures. Son examen des conditions d’entrée est lié à ce contexte. Une règle de comptage de tours extraite de cette page ne doit pas être appliquée automatiquement à un autre système de filetage.
Ojiya Seiki insiste également sur l'adaptation du calibre à la tolérance spécifiée du produit. Une classe différente, plus stricte, n'est pas un remplacement polyvalent pour la classe indiquée sur le dessin.
Pour l’achat, cela signifie que le diamètre et le pas seuls ne suffisent peut-être pas à décrire l’outil d’inspection requis. Pour l’examen d’un rapport, cela signifie que “ GO passed ” est incomplet sans suffisamment d’informations pour identifier l’exigence applicable.
Lorsqu'un dessin n'est pas clair, résolvez la classe ou la méthode manquante avec la partie responsable. Choisir d'abord un calibre pratique et interpréter le dessin ensuite inverse cette décision.
Pourquoi un contrôle d'ajustement peut donner une réponse trompeuse
Une correspondance partielle ne répond qu'à une partie de la question. Une feuille de lancer peut aider à affiner l'identification, mais elle n'établit pas toutes les caractéristiques du fil. Une vis connue qui s'engage avec une autre pièce ne permet pas non plus d'identifier quel exigence d'inspection formelle a été satisfaite.
Le Tableau des diamètres de vis propose un itinéraire distinct pour comprendre les descriptions de diamètre. Maintenir séparées les observations de diamètre et de pas facilite l'examen d'un enregistrement d'identification.
Le langage des rapports doit rester tout aussi spécifique. “ Engagement observé avec l’échantillon ” enregistre un événement. “ Conforme au dessin ” exige la preuve d’acceptation pertinente. Le problème n’est pas l’observation elle-même ; c’est la conclusion plus large qui y est associée.
Si un fournisseur envoie une photographie d'un calibre dans une pièce, demandez quel exigence l'image est destinée à documenter. Une photographie peut montrer la catégorie de l'outil tout en laissant sa désignation, son état et le résultat de l'inspection peu clairs.
Rendre l'enregistrement d'inspection utilisable
Un transfert utile relie l'exigence de dessin, l'identité du calibre et le résultat enregistré. Il doit permettre au prochain lecteur de comprendre quelle caractéristique a été vérifiée et quelle méthode a régi la décision.
L'état des calibres doit figurer dans cette évaluation. Ojiya Seiki indique que les calibres de filetage s'usent lors de l'utilisation. L'apparence familière d'un instrument ne peut donc pas déterminer sa conformité actuelle. Suivez les exigences applicables en matière de contrôle des instruments plutôt que de supposer une période de calibration à partir d'un article générique.
Enregistrez les éléments non résolus de manière explicite. Une classe de thread inconnue, une désignation de jauge illisible ou une méthode d'inspection non identifiée constituent une question à clore, et non un détail à compléter par supposition.
La demande la plus forte est spécifique : identifier l'espacement, identifier le fil d'Amazon complet ou documenter le contrôle d'acceptation spécifié. Une fois cette demande claire, les calibres de pas, de trou et de rainure cessent d'être des noms interchangeables et deviennent des outils pour des décisions distinctes.
Références
Swagelok Northwest : outils d'identification de filetages
OSG : types de gabarits de limite de vis et utilisation couverte par la norme JIS
Ojiya Seiki : questions sur le choix et l'état des calibres de fil


