

Cuando una ingeniera de mantenimiento en Ningbo se encontró con un problema, apretó un tornillo de tapa de acero inoxidable en una bomba de lavado y observó que el roscado se bloqueó antes de que la cabeza alcanzara la superficie de asiento. El equipo cortó el tornillo, inspeccionó las roscas complementarias y encontró marcas de transferencia en lugar de un lote térmico defectuoso. Un lubricante controlado, una velocidad de instalación más lenta y una especificación de tuerca compatible detuvieron las fallas recurrentes; la causa raíz fue la selección y el control del proceso, no simplemente un producto defectuoso.
El agarrotamiento de los pernos comienza cuando el contacto deslizante satura la interfaz del roscado
El gripado es desgaste adhesivo: las protuberancias microscópicas en los hilos que se acoplan se soldan bajo presión y luego arrancan material al girar el perno. El acero inoxidable austenítico es especialmente vulnerable porque combina ductilidad con una película de óxido naturalmente estable que puede romperse y reformarse durante el deslizamiento. El riesgo aumenta cuando los hilos están secos, contaminados, rugosos, no son compatibles o se accionan a alta velocidad.
El par es una variable de control indirecta. En la relación simplificada T = KFd, el factor de tuerca K varía según el acabado superficial, el lubricante, el recubrimiento, la temperatura y la velocidad de la herramienta; un valor de par copiado de una unión de acero seco puede, por lo tanto, sobrecargar o subcargar un ensamblaje de acero inoxidable. Un ensayo práctico debe medir el par y la tensión en piezas representativas, registrar al menos 10 instalaciones repetidas, y establecer una banda de aceptación a partir del proceso observado en lugar de solo a partir de un número de catálogo.
Busque señales de advertencia antes de una convulsión completa: un pico repentino de par, chirrido, residuos polvorientos, decoloración del hilo o un perno que avanza en sacudidas cortas. Detenga la herramienta cuando aparezcan estas señales. Seguir girando puede soldar la unión y convertir un elemento de fijación de bajo coste en un alojamiento, un inserto o una reparación de servicio en campo.
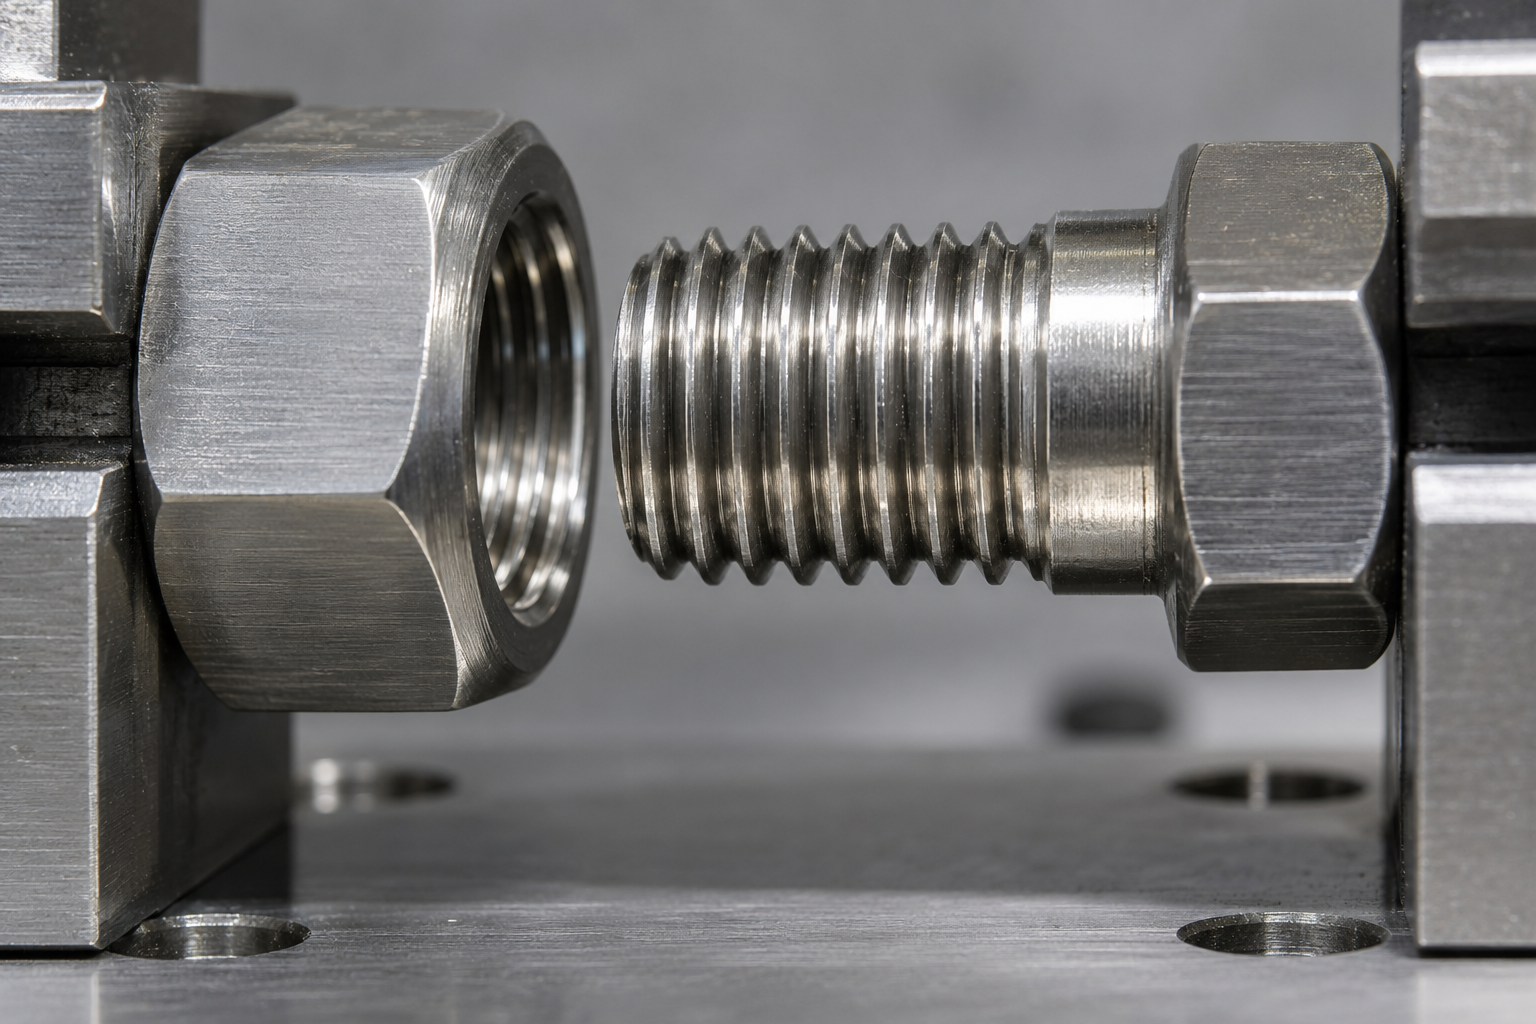
El agarrotamiento de roscas se acelera cuando el calor, la presión y la contaminación eliminan la película lubricante
Agujanteo de roscas es más probable cuando una unión combina una alta presión de contacto con deslizamiento repetido. Un acoplamiento prolongado, paso fino, inicios dañados, rebabas y un atornillador eléctrico pueden aumentar el calentamiento por fricción. Virutas, polvo abrasivo, residuos de cloruro y lotes mezclados con diferentes acabados superficiales añaden desgaste de tercer cuerpo que hace que la interfaz sea menos predecible.
Mantén ambas partes encapsuladas y limpias hasta el ensamblaje; luego inspecciona el primer roscado completo y el chaflán de entrada. Utiliza un cepillo o un proceso de limpieza aprobado que no incruste partículas abrasivas. Separa los elementos de fijación de acero inoxidable de las zonas de trabajo de acero al carbono cuando la contaminación cruzada pueda provocar corrosión o dañar la superficie pasivada. Para uniones críticas, documenta el lote del lubricante, la cantidad aplicada y el tiempo transcurrido entre la lubricación y el apriete.
La velocidad de instalación es importante porque el calor tiene menos tiempo para disiparse a altas rpm. Una herramienta manual o un destornillador controlado por embrague a baja velocidad suele ser más fácil de validar que una herramienta de impacto. Establezca una condición de parada para el aumento del par de apriete y capacite a los operarios para aflojar en lugar de forzar un tornillo bloqueado; los intentos de recuperación pueden dañar la pieza roscada y ocultar el modo de fallo original.
El riesgo de agarre en acero inoxidable disminuye cuando se especifican la combinación de materiales y el estado de la superficie
Aderencia en acero inoxidable la prevención comienza con el par completo, no solo con el perno. Las designaciones A2/A4 y los grados equivalentes pueden presentar un comportamiento de endurecimiento por deformación distinto, y las piezas nominalmente similares de diferentes proveedores pueden tener distintos niveles de rugosidad o historiales de pasivación. Emparejar acero inoxidable austenítico con una tuerca o recubrimiento adecuado, aumentar el contraste de dureza donde el diseño lo permite y evitar un sobreajuste innecesario puede reducir el contacto adhesivo.
No se debe inferir la vida útil a partir de un valor de niebla salina. ISO 9227 describe las pruebas de niebla salina neutra y puede ayudar a comparar el comportamiento ante la corrosión bajo el ciclo de laboratorio especificado; no predice el par de agarrotamiento ni garantiza la vida en campo. La evaluación del agarrotamiento requiere una prueba de ensamblaje controlada con el acabado real, el lubricante, la geometría de rosca, la herramienta y la precarga objetivo.
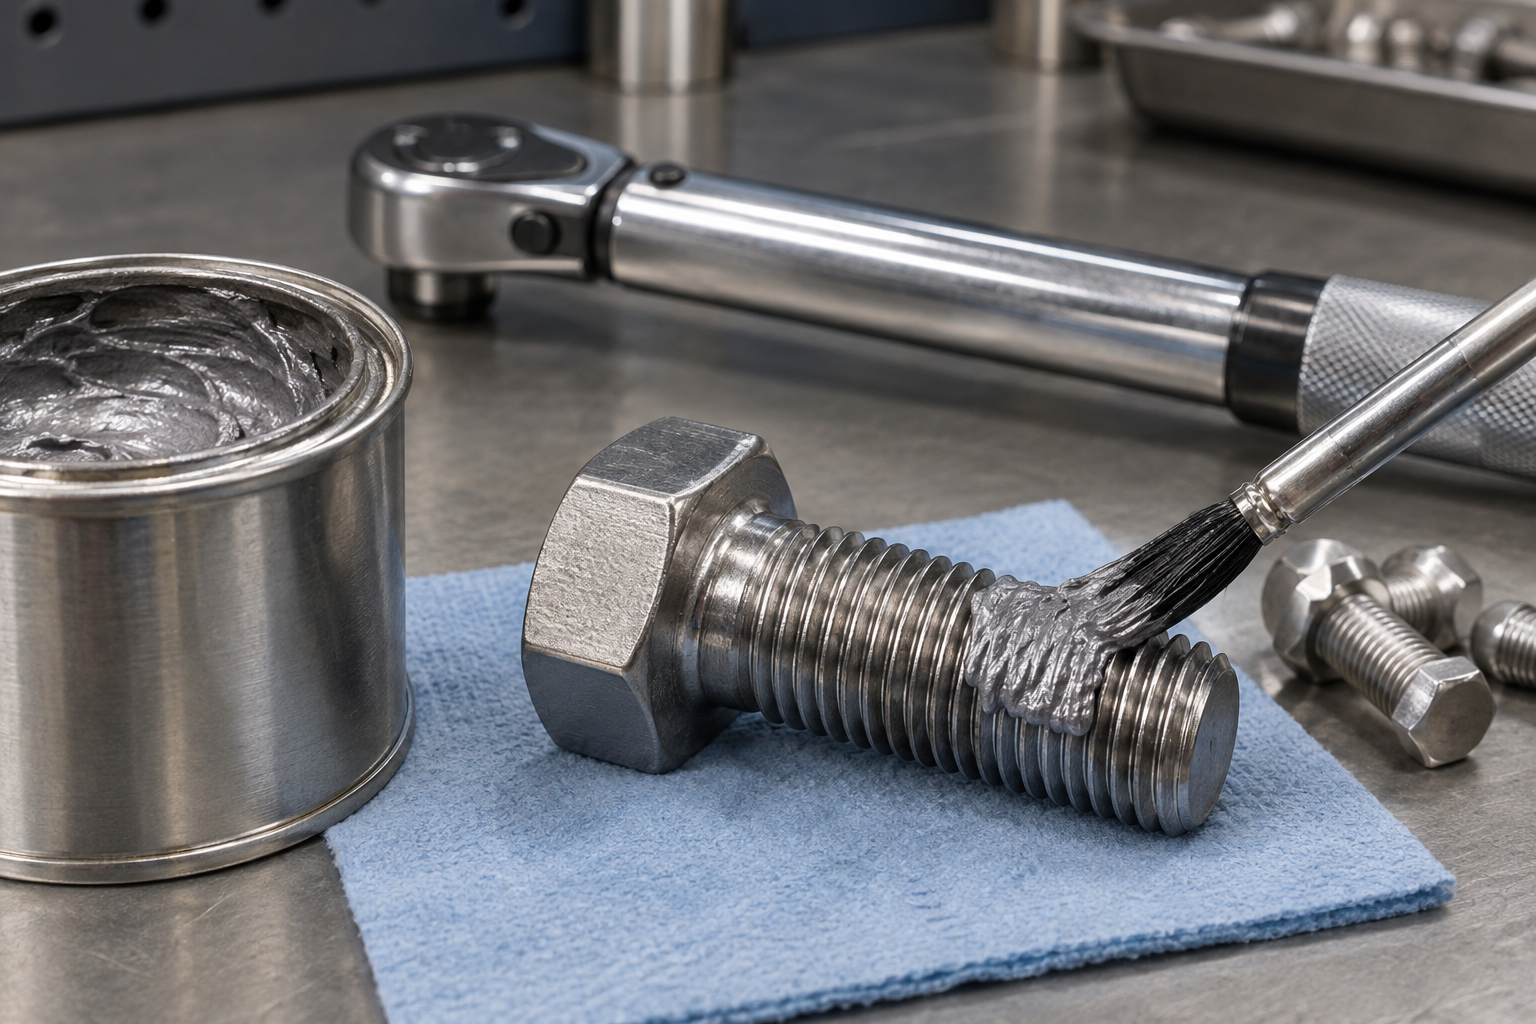
La prevención del agarrotamiento de los pernos es más sencilla cuando la especificación de montaje es explícita
Escriba la designación del roscado, el grado de acero inoxidable o la clase de propiedad, la tuerca de acoplamiento, la longitud, el enrasado, el acabado superficial, el lubricante, el tipo de herramienta, el límite de velocidad, la precarga objetivo y la frecuencia de inspección en el plano o en la orden de compra. Incluya una regla de rechazo para inicios dañados y una disposición para las piezas que hayan sido lubricadas pero no instaladas. Esto convierte un hábito tácito del operario en un proceso reproducible.
La comparación a continuación enmarca los controles comunes según su efecto práctico. Los términos describen tendencias, no garantías universales; valide la combinación seleccionada en piezas de producción representativas.
| Elección de control | Efecto en el rendimiento | Durabilidad y mantenimiento | Compatibilidad | Unit-cost tendency | Implicación del costo total |
|---|---|---|---|---|---|
| Secar roscas inoxidable-sobre-inoxidable | Dispersión de alta fricción; riesgo de agarrotamiento | Poca preparación, servicio difícil | Solo para articulaciones validadas de bajo riesgo | Bajo | A menudo es caro tras el retrabajo o el daño por extracción |
| Lubricante antigripe o de montaje | Menor fricción y calor cuando se valida | Requiere almacenamiento limpio y reabastecimiento | Compruebe los límites químicos, de temperatura y de contaminación | Bajo a medio | Por lo general, reduce el costo de instalación y del servicio en campo |
| Emparejamiento de contraste de dureza o acabado | Reduce la tendencia al contacto adhesivo | El acabado debe permanecer estable en servicio | Revisar el comportamiento de corrosión y galvánico | Medio | Útil cuando importa la eliminación de repeticiones o una alta precarga |
| Conductor controlado a baja velocidad | Limita los picos de calor y par motor | Requiere calibración y formación del operario | Funciona con datos de par a tensión documentados | Medio | Reduce las interrupciones de la línea y las juntas inconsistentes |
| Par de apriete manual con prueba inicial | Buena retroalimentación para tiradas cortas | Requiere mucha mano de obra; aún se requieren comprobaciones de herramientas | Adecuado cuando el acceso y la cantidad lo permiten | Bajo a medio | Puede ser económico para prototipos o ensamblajes variables |
La prevención del agarrotamiento de pernos mejora cuando los compradores siguen cinco acciones de abastecimiento
- Definir la articulación. Registre la carga, el precarga, el compromiso, el acceso, la temperatura, la vibración, la química de lavado y la frecuencia de eliminación.
- Especifica el par. Indique el material, grado, acabado, geometría del roscado, tolerancia y condición superficial aceptable del perno y la tuerca.
- Bloquea el lubricante. Indique la familia de productos, la cantidad de aplicación, las condiciones de almacenamiento, los límites de compatibilidad y la regla de control de cambios.
- Validar la instalación. Ejecute una prueba inicial de par a tensión, limite la velocidad de la herramienta, calibre el equipo y defina la respuesta de detención y reproceso.
- Revisa el costo total. Incluir mano de obra, chatarra, tiempo de inactividad, extracción en campo, acceso de reemplazo, inspección y documentación, no solo el precio por pieza.
Qiyi Fastener puede respaldar esta revisión cuando un proyecto necesita herrajes de unión configurables y abastecimiento basado en planos. Los compradores que comparan herrajes modulares pueden revisar atasco del perno opciones de hardware de control y mantenga el perno final, la tuerca, el lubricante y los controles de instalación en una única especificación aprobada.
Preguntas frecuentes
¿Cómo prevenir el agarrotamiento en tornillos de acero inoxidable?
Utilice un par de materiales compatibles, roscas limpias y sin daños, un lubricante verificado y un proceso de instalación controlado a baja velocidad. Valide el par de apriete frente a la tensión en piezas representativas y deténgase cuando el par aumente de forma anormal. Para el hardware modular adyacente, el comprador también puede comparar Opciones de tuerca de martillo que cumplen con los requisitos de material y acceso de la asamblea.
¿El acero inoxidable es propenso al agarre?
Sí, muchas combinaciones de acero inoxidable austenítico son más propensas al desgaste adhesivo que un par de aceros lubricados, porque el material es dúctil y se endurece por trabajo durante el deslizamiento. El riesgo depende del grado, el acabado, la presión, la velocidad, la limpieza y la lubricación, por lo que “acero inoxidable” por sí solo no es una especificación de proceso suficiente. Una prueba inicial controlada proporciona una respuesta más útil que una etiqueta de material genérica.
¿Qué significa “bolt galling”?
Significa desgaste adhesivo en el que las asperidades de los hilos en contacto se soldan bajo carga y se arrancan durante la rotación, provocando un aumento brusco del par o un bloqueo. El daño puede transferir metal entre el perno y la tuerca y podría hacer imposible su extracción sin cortar. Inspeccione la unión, conserve las piezas fallidas y registre el estado de instalación antes de modificar la especificación.
¿Cómo solucionar el agarre de roscas?
Detén el giro en cuanto se sospeche una convulsión, luego utiliza el método de extracción aprobado para el equipo; forzar la herramienta puede dañar el componente roscado. Sustituye los sujetadores dañados, limpia o reemplaza la pieza complementaria según sea necesario, e identifica la combinación inicial de material, lubricante, velocidad y contaminación. Para los rediseños, tuercas en T y tuercas cuadradas deslizantes para economía puede revisarse donde un componente de acoplamiento reemplazable mejora la mantenibilidad.
Referencias
- NASA, Manual de Diseño de Cierres
- Comité F16 de ASTM International sobre Elementos de Fijación
- worldstainless
Para una revisión de proyecto, envíe a Qiyi Fastener el dibujo, el grado objetivo, el entorno, la cantidad, las restricciones de lubricante y el método de instalación a través del Página de contacto de Qiyi Fastener.


