

Demanda del mercado y tendencias: Especialización impulsada por modos de fallo recurrentes
Los servicios relacionados con los terminales de batería son los trabajos que se realizan con mayor frecuencia en cualquier taller de reparación, pero la aplicación de tuercas cuadradas en un poste de batería de plomo blando es el mayor dolor de cabeza constante. Un análisis de los terminales de batería OEM en la mayoría de los vehículos de Asia y Norteamérica muestra que se utilizan tuercas cuadradas tanto para los terminales superiores como para los laterales. Las dos dimensiones más comunes para estas tuercas de perfil cuadrado son 5/16 pulgadas o 7.9 mm y 3/8 pulgadas o 9.5 mm, lo que conduce a un perfil estrecho que puede dañarse fácilmente con otras herramientas.
El mecanismo de fallo es claro y sencillo de entender. Cuando una llave ajustable o un alicate de junta ranurada aprieta una tuerca cuadrada, la tensión aplicada no se distribuye uniformemente sobre las cuatro esquinas, sino que se concentra en dos esquinas opuestas diagonalmente. Como resultado, la tensión supera rápidamente el límite elástico del material de la tuerca en cuanto se gira el primer ángulo. En consecuencia, un sujetador determinado adquiere una forma deformada. Una vez que las esquinas se dañan, el mecánico se verá obligado a utilizar técnicas de extracción destructivas, que incluyen corte, cincelado o rectificado, las cuales siempre dañan el polo de la batería y el conector del terminal. La reparación convierte la operación de dos minutos en un procedimiento muy costoso en términos de tiempo y piezas de repuesto.
El mercado de accesorios automotrices se está adaptando a este tipo de fallos repetitivos y específicos de cada aplicación mediante una mayor especialización en herramientas. Mientras que en el pasado un único juego de llaves de vaso universales era suficiente para casi cualquier tarea que se realizaba en el taller, con el desarrollo de las estructuras automotrices contemporáneas, las herramientas especializadas para manejar los conectores de desconexión de las baterías híbridas, los elementos de fijación de los mecanismos de dirección eléctrica, las ménsulas, así como otros tipos de tornillos no estándar, se han vuelto una necesidad. Llave de vaso diseñada para tuerca cuadrada del terminal de la batería es el mejor ejemplo de esa tendencia en la industria de fabricación de herramientas, ya que ofrece una solución al problema claro y obvio de los técnicos. También resuelve el problema del excesivo número de costosas reparaciones de devolución y demuestra un compromiso del taller de reparaciones con el nivel de servicio profesional. Por lo tanto, para los fabricantes de herramientas y distribuidores mayoristas que están analizando las oportunidades de expansión de sus líneas de productos, esta área se caracteriza actualmente por una menor competencia en comparación con las áreas más tradicionales de casquillos, lo que la convierte en una buena opción para entrar en el mercado de herramientas especializadas.
Referencias de rendimiento del producto: Requisitos de ingeniería para una herramienta diseñada específicamente
Una fuerza industrial juego de llaves de vaso para tuercas cuadradas La pieza diseñada para aplicaciones en terminales de batería debe cumplir un estricto conjunto de especificaciones físicas en el extremo de accionamiento así como en el extremo de trabajo al mismo tiempo, al tiempo que debe tener un espesor de pared suficiente para no fallar con el paso del tiempo debido a cargas de impacto repetidas. Las especificaciones requeridas para esta herramienta se presentan en la Tabla 1.
| Parámetro | Especificación |
|---|---|
| Extremo de accionamiento | Cuadradillo estándar 1-inch con ranura de retención |
| Extremo de Trabajo (Cavidad Cuadrada) | Admite tuercas cuadradas 5/16″ y 3/8″ |
| Tolerancia de Paralelismo Interno | ≤ 0.02 mm (grado H12)† |
| Longitud total | 50 mm (estándar) |
| Materia prima | 40Cr (AISI 5140) Acero de aleación† |
| Dureza (Después del Tratamiento Térmico) | HRC 42–46 |
| Acabado de superficie | Fosfato de zinc-manganeso (4–6 µm)† |
| Resistencia a la niebla salina | 96 horas NSS, sin óxido rojo según ASTM B117 |
El extremo de accionamiento incorpora un cuadradillo macho convencional 1-inch junto con una ranura de retención de muelle, proporcionando así una función de retención mecánica positiva con todas las llaves de impacto neumáticas y eléctricas 1-inch predominantes, incluidas las de Ingersoll Rand, Chicago Pneumatic y Milwaukee. El extremo de accionamiento cumple con las especificaciones dimensionales de ANSI/ASME B107.110, lo que permite la intercambiabilidad funcional y excluye problemas como el acoplamiento incompleto que pueden provocar desgaste o desprendimiento bajo carga.
El extremo de trabajo es la parte funcional más crucial del casquillo. La cavidad cuadrada se mecaniza cuidadosamente para mantener la superficie interna paralela con una tolerancia de hasta 0.02 mm según el nivel de tolerancia ISO H12 (ver Nota). Este diseño de ajuste estrecho tiene dos propósitos importantes: permite que el casquillo se deslice suavemente sobre la tuerca en caso de corrosión superficial leve, y también evita que el movimiento angular sea excesivo, de modo que la fuerza no se aplique a las esquinas de la tuerca durante la aplicación del par. La profundidad de la cavidad corresponde a la altura de las tuercas estándar, mientras que una pequeña cavidad adicional debajo actúa como espacio residual para partículas de óxido, evitando así que el casquillo se bloquee durante el uso.
El espesor de la pared es una consideración de diseño importante porque el área de sección transversal del material es responsable de la resistencia al cizallamiento así como de la resistencia a la fatiga durante la carga cíclica. La tensión máxima durante la carga cíclica se ha determinado mediante análisis por elementos finitos y técnicas de optimización aplicables definidas por el proceso que tiene en cuenta el espacio de acceso alrededor de la carcasa de la batería y el volumen necesario del material para absorber el impacto. El diseño permite un factor de seguridad aceptable sin sobredimensionar innecesariamente el diámetro exterior de la pared.
La elección de los materiales establece la base metalúrgica para la eficacia de las herramientas de impacto. El material utilizado es 40Cr (AISI 5140) acero de aleación de cromo-molibdeno, que puede considerarse una aleación de medio contenido de carbono, según la norma ASTM A29/A29M. El acero contiene aproximadamente un 0.40 por ciento de carbono y un 1.0 por ciento de cromo, lo que garantiza que el acero pueda endurecerse fácilmente y producir secciones templadas en toda su sección de hasta 25 mm, superando así significativamente las secciones de pared requeridas de 6 mm a 12 mm aplicables al diseño del casquillo. La adición de cromo permite un aumento en la curva de transformación por enfriamiento continuo, de modo que puede producirse una transformación martensítica completa bajo las condiciones de enfriamiento alcanzables durante el temple en aceite en producción. Cada entrega de acero va acompañada del certificado de lote térmico y también se verifica de forma independiente mediante espectroscopía óptica de emisión antes de que el acero pueda introducirse en producción.
Proceso de Fabricación y Control de Calidad: Datos Transparentes para Evaluación Objetiva
Al ser un socio de fabricación dedicado a las adquisiciones basadas en evidencia, ofrecemos total transparencia en los parámetros del proceso principal que afectan el precio del producto final.
Forja en frío y mecanizado de precisión
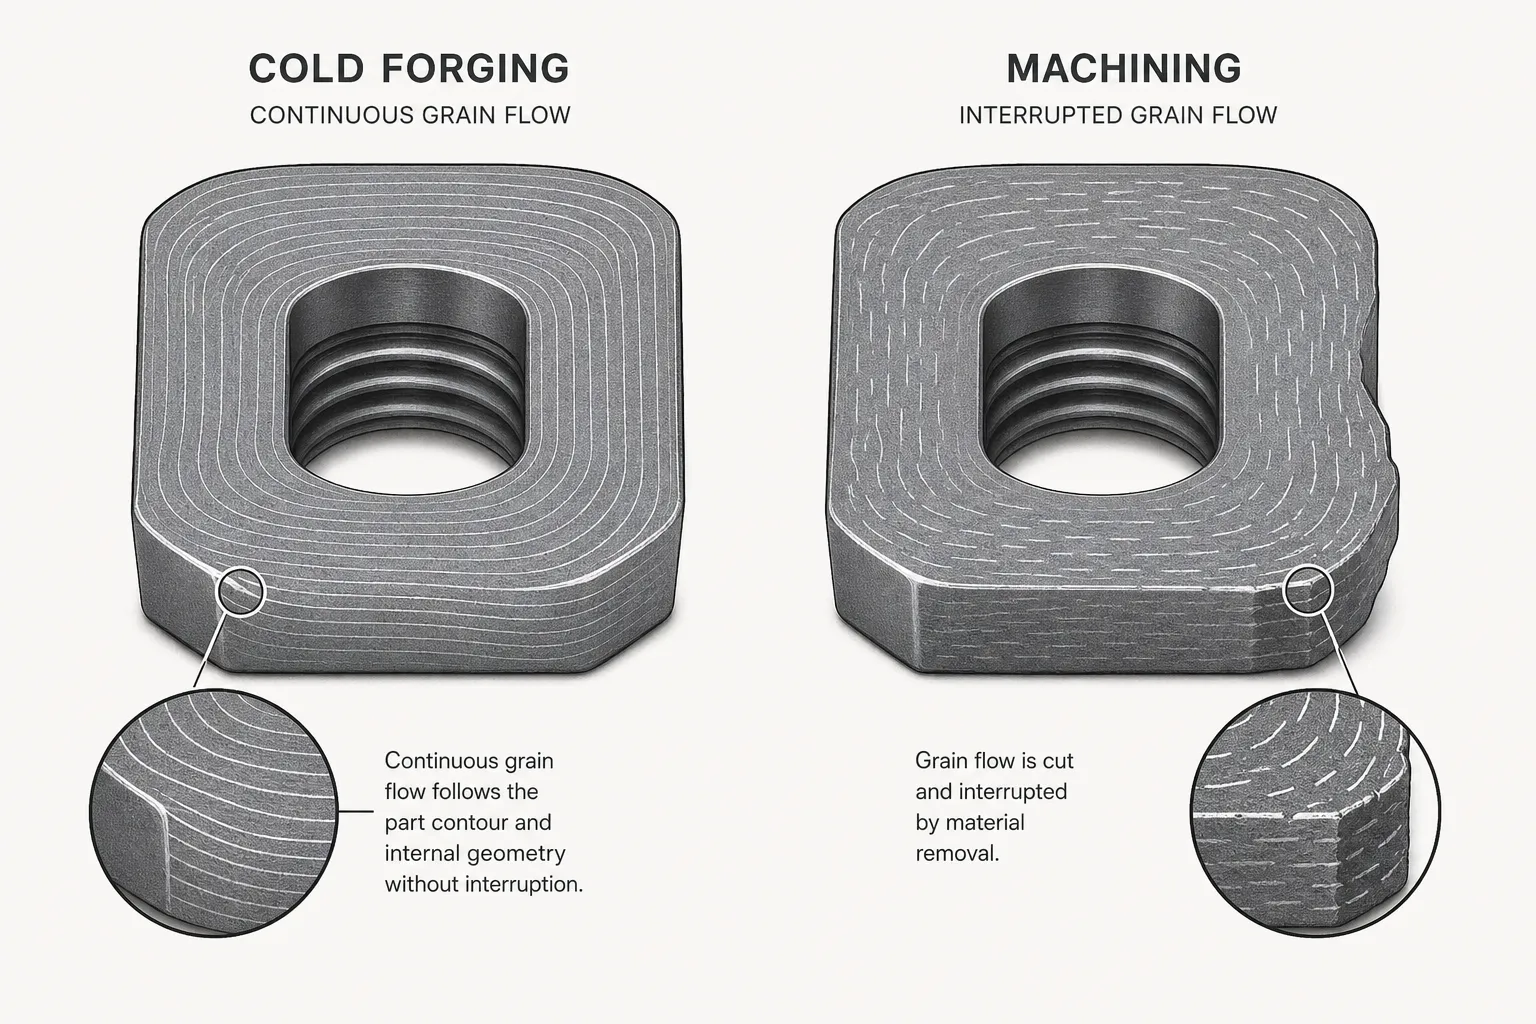
La secuencia de fabricación comienza con el forjado en frío multidireccional realizado mediante una prensa que pesa 630 toneladas y se utiliza para crear las características del cuadrado de accionamiento de una pulgada, así como la cavidad cuadrada en el extremo de trabajo, mediante un único golpe. La técnica de forjado en frío ha sido seleccionada por una razón metalúrgica específica. En este proceso, se lleva a cabo la deformación del metal por debajo de la temperatura de recristalización, de modo que la estructura de grano permanece continua y en conformidad con la forma de la pieza. Este flujo de grano continuo produce un refuerzo mediante fibras, lo que permite alcanzar una mayor resistencia torsional que en racores completamente mecanizados, donde las operaciones de corte actuaron para destruir la continuidad del flujo de grano natural.
Posterior a la forja, el cuadrado La cavidad se somete a mecanizado de acabado en un centro de mecanizado vertical Tongtai equipado con un sistema avanzado de palpación, lo que lleva las dimensiones de la cavidad a los requisitos finales deseados. Todos los enchufes pasan por una estación de medición aéreo-electrónica donde se miden a lo largo de las caras planas y en paralelismo en diversas ubicaciones de profundidad de la cavidad. Los resultados de la medición se almacenan en la base de datos de producción para proporcionar trazabilidad dimensional completa del enchufe individual y establecer una base para el control de proceso estadístico actual y el análisis de capacidad.
Tratamiento Térmico en Atmósfera Controlada
Las piezas metálicas semielaboradas se calientan en un horno de temple sellado bajo condiciones endotérmicas estrictamente controladas. Las piezas metálicas se calientan a 860 °C durante 1 horas para la formación completa de austenita y la distribución uniforme del carbono dentro de los componentes. La austenita obtenida se templa a continuación en aceite rápido calentado a una temperatura de 60–80 °C, lo que da lugar a una estructura martensítica. Posteriormente, la martensita se somete a revenido inmediato en un horno de convección de aire a 380 °C durante 90 minutos, produciendo martensita caracterizada por alta tenacidad y estructura fina de martensita a 42–46 HRC. Se proporciona un resumen de los parámetros para las operaciones de tratamiento térmico en la Tabla 2.
| Etapa | Parámetros | Medio / Condición |
|---|---|---|
| Austenitización | 860 °C ± 10 °C / 60 min | Atmósfera endotérmica controlada |
| Enfriamiento | 60–80 °C (temperatura del aceite) | Aceite de enfriamiento rápido |
| Templeado | 380 °C ± 15 °C / 90 min | Horno de circulación de aire |
| Dureza objetivo | HRC 42–46 | Por ISO 6508-1 |
| Microestructura | Martensita templada fina | Libre de granos gruesos y redes de carburo |
El rango de dureza HRC 42–46 se ha establecido mediante pruebas extensivas dirigidas a encontrar la mejor combinación de números de durabilidad superficial y tenacidad del núcleo para esta geometría. Por debajo de HRC 42, los bordes de la cavidad de trabajo tienden a sufrir fluencia plástica y ensanchamiento en forma de seta debido al impacto de alto par. Por encima de HRC 46, se produce una disminución de la tenacidad al impacto hasta el punto en que el material es propenso a la iniciación de fractura frágil en zonas de máxima tensión geométrica, como el radio de la ranura de retención o las esquinas cuadradas del accionamiento. Cada carga de horno contiene un espécimen de prueba que se secciona metalográficamente, se pule y se examina bajo aumento 200 veces. El criterio de aceptación es una estructura martensítica templada fina y uniforme, libre de granos gruesos sobrecalentados o redes de carburo constantes, que actúan como lugar para la iniciación de grietas bajo carga de impacto cíclico.
Ingeniería de Superficies y Resistencia a la Corrosión
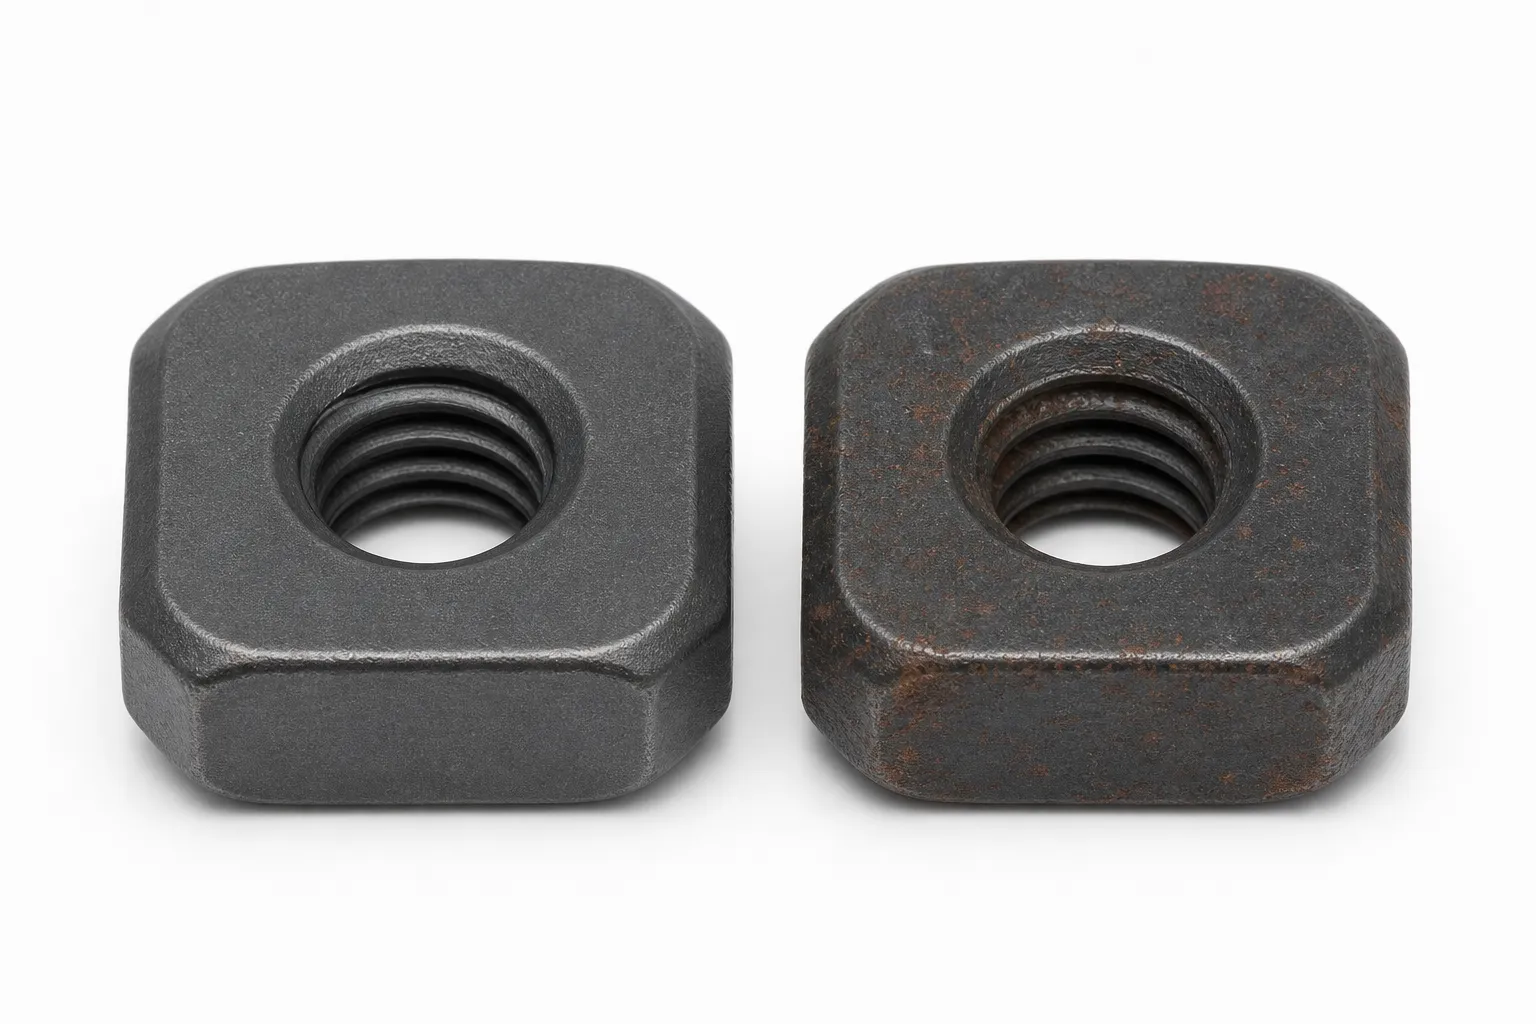
Tras el tratamiento térmico y el granallado, cada casquillo recibe un revestimiento de conversión fosfático de zinc-manganeso controlado, cuyo espesor varió de 4 a 6 μm. El proceso de conversión fosfática se eligió en lugar de los revestimientos galvanizados por dos razones técnicas. En primer lugar, el revestimiento de conversión fosfática no introduce hidrógeno difusible en el sustrato de acero; de este modo se previene la fragilización por hidrógeno, un aspecto de gran importancia al trabajar con herramientas fabricadas con materiales de alta resistencia. En segundo lugar, la estructura microporosa del revestimiento fosfático actúa como una “esponja” de aceite y, en consecuencia, proporciona lubricación límite en la interfaz casquillo-tuerca y reduce las tensiones cortantes superficiales, lo cual puede provocar agarrotamiento en el momento de retirar elementos de fijación oxidados. La resistencia a la corrosión se demuestra entonces cuantitativamente mediante pruebas de rocío salino neutro 96-hour de acuerdo con ASTM B117: son tres veces más eficaces que los revestimientos típicos de óxido negro en condiciones similares.
Prueba de Límite Destructiva
Todos los lotes de producción de piezas 500 se evalúan mediante un proceso de prueba destructiva. En cuanto a las pruebas estáticas, se aplica el par de resistencia que es 1.3 veces los valores indicados en ANSI/ASME B107.110. Este tipo de prueba se aprueba una vez que los casquillos no presentan grietas visibles y mantienen su forma original para siempre. Al aplicar pruebas dinámicas, los casquillos se someten a 200 impactos continuos al nivel de pretorsión medido en 90 N·m. A esto le sigue el corte destructivo de muestras para evaluar las superficies de las cavidades interiores en busca de signos de desgaste superficial e inducción de microgrietas, así como el perfil de dureza. Solo las muestras que tienen un índice de aprobación del 100 por ciento pueden ser liberadas.
Guía del comprador: Marco de auditoría de calidad de cinco puntos
Los compradores que buscan ampliar su cartera de productos o realizar compras centralizadas para una red de reparación en múltiples sedes deben desarrollar una forma eficaz de evaluar la capacidad de producción del proveedor. En la Tabla 3, los autores han esbozado un marco de auditoría estructurado que permite lograr esto.
| Dimensión de Auditoría | Pregunta Clave | Evidencia a Requerir | |
|---|---|---|---|
| 1 | Trazabilidad de Materiales | ¿Se pueden proporcionar certificados de lote térmico? | Informe de espectrómetro para 40Cr/AISI 5140 vinculado al lote |
| 2 | Validación del Tratamiento Térmico | ¿Está la dureza dentro de 42–46 HRC? | Micrografía de martensita templada fina del cupón de misma carga |
| 3 | Capacidad Dimensional | ¿Cuál es el Cpk de la cavidad cuadrada? | Datos de medición aérea en línea; paralelismo ≤ 0.02 mm |
| 4 | Durabilidad Dinámica | ¿Se realiza el ensayo de fatiga por impacto? | Los ciclos 200 se realizan a 90 N·m sin grietas ni deformación |
| 5 | Protección de Superficies | ¿Cuál es la clasificación de rocío salino? | 96-hour NSS según ASTM B117; sin óxido rojo en las superficies funcionales |
El propósito de estos cinco puntos de auditoría es obtener pruebas objetivas y cuantitativas, en contraste con garantías subjetivas. Si un proveedor no puede o no está dispuesto a suministrar esta información, es improbable que cuente con la infraestructura de control de procesos internos necesaria para asegurar que los productos se fabriquen de forma consistente.
Capacidades de la empresa y personalización: Fabricación liderada por ingeniería
Este artículo no establece puntos de referencia o objetivos deseados, sino que describe la situación existente en Yueqing Qiyi Fastener Co., Ltd.. La empresa cuenta con años de experiencia en la producción de sujetadores automotrices e industriales, por lo que conoce todas las sutilezas del uso de diversos procesos para gestionar el control dimensional, reconocer el comportamiento del material al estar expuesto a fuerzas de apriete y emplear la dinámica de la metalurgia del tratamiento térmico, lo cual ejemplifica la aplicación de logros tecnológicos existentes en la producción de vasos para sujetadores complejos. Los procesos de fabricación de la empresa incluyen el diseño propio de troqueles, forja en frío multidireccional avanzada, mecanizado CNC, tratamiento térmico de materiales y acabado. La empresa también ofrece soluciones OEM y ODM sencillas y rentables en caso de que un cliente necesite que su producto sea personalizado o simplemente utilice soluciones de embalaje personalizadas, que incluyen —y no se limitan a— diversos tipos de bolsas de carbón y cajas al por menor.
Preguntas frecuentes
1. ¿Servirá este enchufe para las tuercas cuadradas de terminal de batería 3/8-inch?
En efecto. El punto operativo está diseñado para permitir el uso seguro tanto de las tuercas cuadradas 5/16-inch como 3/8-inch, que son los dos tamaños más utilizados en los terminales de batería de los automóviles.
2. ¿Se monta directamente en una llave de impacto 1-inch?
El extremo de accionamiento consta de un orificio cuadrado universal 1-inch y una ranura de retención que mantiene el dispositivo mecánico en su posición.
3. ¿Es la pared del enchufe lo suficientemente resistente para tuercas muy oxidadas y agarrotadas?
Sí. El forjado en frío multidireccional y el tratamiento térmico con gradiente controlado juntos pueden crear un casquillo que resiste una carga prolongada de llave de impacto 1-inch. En caso de elementos de fijación muy oxidados, se recomienda utilizar aceite penetrante de calidad antes de extraerlos.
4. ¿Están disponibles longitudes diferentes para ubicaciones de batería obstruidas?
La longitud habitual de 50 mm es aplicable para la mayoría de las configuraciones de baterías de montaje superior en el coche. En los casos en que se necesite una longitud específica o una forma externa, esta puede suministrarse a través de nuestros fabricantes de equipos originales (OEM).
5. ¿Se oxidará con el tiempo el acabado de fosfato?
Los recubrimientos de fosfato de zinc-manganeso presentan una superficie pulida uniforme cuando se utilizan en condiciones normales, sin problemas como el descascarillado. Su estructura microporosa de absorción de aceite garantiza una resistencia a la corrosión prolongada gracias a la aplicación de una capa delgada de aceite para maquinaria.
6. ¿Puedes añadir el logotipo de nuestra empresa al producto?
Sí. Existe la opción de grabado profundo no extraíble mediante láseres disponible cuando se trata de marcar una marca comercial o un número de pieza. La cantidad mínima disponible para pedidos personalizados es de 50 unidades.
7. ¿Y si las esquinas cuadradas se redondean con el uso normal?
Realizamos una inspección dimensional exhaustiva de los enchufes. Además, se prueba el par del lote para verificar la calidad. En caso de que se produzca algún defecto debido a material defectuoso o a un mal tratamiento térmico, la pieza se reemplaza y se identifica la fuente del defecto retrocediendo a través de la producción.
Inicia la Conversación de Adquisiciones
Al tomar decisiones de adquisición profesionales, es importante basarse en información clara, honesta y fiable en lugar de en propaganda comercial o información que promocione un producto. Si desea solicitar planos de ingeniería completos, resultados de pruebas de consistencia por lote, certificación de terceros para materiales o una muestra para validación en el puesto, visite qiyifastener.com y conéctese con los representantes de nuestro equipo de ingeniería y de éxito del cliente.


