

Demande du marché et tendances : Spécialisation pilotée par des modes de défaillance récurrents
Les services liés aux bornes de batterie figurent parmi les interventions les plus fréquemment réalisées dans n’importe quel atelier de réparation, mais l’utilisation de écrous carrés sur un pôle de batterie en plomb mou constitue le plus grand casse-tête récurrent. Une analyse des bornes de batterie OEM dans la majorité des véhicules d’Asie et d’Amérique du Nord montre que des écrous carrés sont utilisés aussi bien pour les bornes supérieures que latérales. Les deux dimensions les plus courantes pour ces clés plates sont 5/16 pouce ou 7.9 mm et 3/8 pouce ou 9.5 mm, ce qui entraîne un profil étroit pouvant être facilement endommagé sous d'autres outils.
Le mécanisme de défaillance est clair et facile à comprendre. Lorsqu'une clé réglable ou une pince à gorge serre un écrou carré, la contrainte appliquée n'est pas répartie uniformément sur les quatre coins, mais est concentrée sur deux coins diagonalement opposés. Par conséquent, la contrainte dépasse rapidement la limite élastique du matériau de l'écrou dès que le premier angle est tourné. En conséquence, un fixateur donné adopte une forme déformée. Une fois les coins endommagés, le mécanicien sera contraint d'utiliser des techniques de démontage destructives, qui comprennent le coupage, le ciselement ou le meulage, ce qui endommage toujours le pôle de batterie et le connecteur de borne. La réparation transforme l'opération de deux minutes en une procédure très coûteuse en termes de temps et de pièces de rechange.
Le marché de l’après-vente automobile s’adapte à ce type d’défaillances répétitives et spécifiques à l’application par une spécialisation accrue des outils. Alors qu’auparavant un seul jeu de douilles universelles suffisait pour presque toute tâche effectuée à l’atelier de réparation, avec le développement des structures automobiles contemporaines, des outils spécialisés pour manipuler les prises de déconnexion des batteries hybrides, les éléments de fixation des mécanismes de direction électrique, les supports, ainsi que d’autres types de boulons non standard sont devenus une nécessité. Douille conçue pour écrou carré du bornier de batterie est le meilleur exemple de cette tendance dans l'industrie de la fabrication d'outils, car il offre une solution au problème clair et évident des techniciens. Il résout également le problème du nombre excessif de réparations coûteuses en retour et démontre un engagement de l'atelier de réparation envers le niveau de service professionnel. Ainsi, pour les fabricants d'outils et les distributeurs en gros qui analysent les opportunités d'expansion de leurs gammes de produits, ce secteur est actuellement caractérisé par une concurrence moindre par rapport aux domaines plus traditionnels des douilles, ce qui en fait une bonne option pour pénétrer le marché des outils spécialisés.
Références de performance des produits : Exigences d'ingénierie pour un outil conçu spécifiquement
Une puissance industrielle jeu de douilles pour écrou carré La partie conçue pour les applications de bornes de batterie doit satisfaire un ensemble strict de spécifications physiques à l'extrémité d'entraînement ainsi qu'à l'extrémité de travail en même temps, tout en présentant une épaisseur de paroi suffisante pour ne pas céder avec le temps en raison de charges d'impact répétées. Les spécifications requises pour cet outil sont présentées dans le Tableau 1.
| Paramètre | Spécification |
|---|---|
| Extrémité d'entraînement | 1-inch embout carré standard avec rainure de retenue |
| Extrémité de travail (cavité carrée) | Accueille des écrous carrés 5/16″ et 3/8″ |
| Tolérance de parallélisme interne | ≤ 0.02 mm (grade H12)† |
| Longueur totale | 50 mm (standard) |
| Matière première | 40Cr (AISI 5140) Acier allié† |
| Dureté (après traitement thermique) | HRC 42–46 |
| Finition de surface | Phosphate de zinc-manganèse (4–6 µm)† |
| Résistance à la pulvérisation saline | 96 heures NSS, aucune rouille rouge selon ASTM B117 |
L'extrémité d'entraînement est dotée d'un carré d'entraînement mâle conventionnel 1-inch ainsi que d'une rainure de verrouillage à ressort, offrant ainsi une fonction de retenue mécanique positive avec toutes les clés à choc pneumatiques et électriques 1-inch courantes, y compris celles d'Ingersoll Rand, Chicago Pneumatic et Milwaukee. L'extrémité d'entraînement est conforme aux spécifications dimensionnelles ANSI/ASME B107.110, permettant l'interchangeabilité fonctionnelle et écartant les problèmes tels qu'un enclenchement incomplet pouvant entraîner une usure ou un détachement sous charge.
L'extrémité de travail est la partie fonctionnelle la plus cruciale de la douille. La cavité carrée est usinée avec précaution afin de maintenir la surface interne parallèle avec une tolérance de 0.02 mm selon le niveau de tolérance ISO H12 (voir Note). Cette conception à ajustement serré a deux objectifs importants : elle permet à la douille de glisser facilement sur l'écrou en cas de corrosion superficielle légère, et elle empêche également le mouvement angulaire d'être trop important, de sorte que la force n'est pas appliquée aux coins de l'écrou lors de l'application du couple. La profondeur de la cavité correspond à la hauteur des écrous standards, tandis qu'une petite cavité supplémentaire en dessous sert d'espace de récupération pour les particules de rouille, empêchant ainsi la douille de se bloquer pendant l'utilisation.
L'épaisseur du mur est un critère de conception important car la surface de section transversale du matériau est responsable de la résistance au cisaillement ainsi que de la résistance à la fatigue lors des chargements cycliques. La contrainte maximale lors des chargements cycliques a été déterminée par analyse par éléments finis et les techniques d'optimisation applicables ont été définies par le processus qui prend en compte l'espace d'accès autour du boîtier de batterie et le volume nécessaire du matériau pour absorber l'impact. La conception permet d'obtenir un coefficient de sécurité acceptable sans surdimensionner inutilement le diamètre extérieur du mur.
Le choix des matériaux établit la base métallurgique de l'efficacité des outils d'impact. Le matériau utilisé est 40Cr (AISI 5140) acier allié au chrome-molybdène, qui peut être considéré comme un alliage à teneur moyenne en carbone, conformément à la norme ASTM A29/A29M. L'acier contient environ 0.40 pour cent de carbone et 1.0 pour cent de chrome, ce qui garantit que l'acier peut se durcir facilement et donner lieu à des sections entièrement trempées d'une épaisseur pouvant atteindre 25 mm, dépassant ainsi de manière significative les épaisseurs de paroi requises de 6 mm à 12 mm applicables à la conception de la douille. L'ajout de chrome permet une élévation de la courbe de transformation par refroidissement continu, de sorte que la transformation martensitique complète peut se produire dans les conditions de refroidissement réalisables lors du trempage à l'huile en production. Chaque livraison d'acier est accompagnée du certificat de lot de fusion et est également vérifiée indépendamment par spectroscopie d'émission optique avant que l'acier ne puisse être introduit en production.
Processus de fabrication et contrôle qualité : Données transparentes pour une évaluation objective
En tant que partenaire de fabrication dévoué à une approvisionnement fondé sur des données probantes, nous offrons une transparence totale sur les principaux paramètres de processus qui influencent le prix du produit final.
Forge à froid et usinage de précision
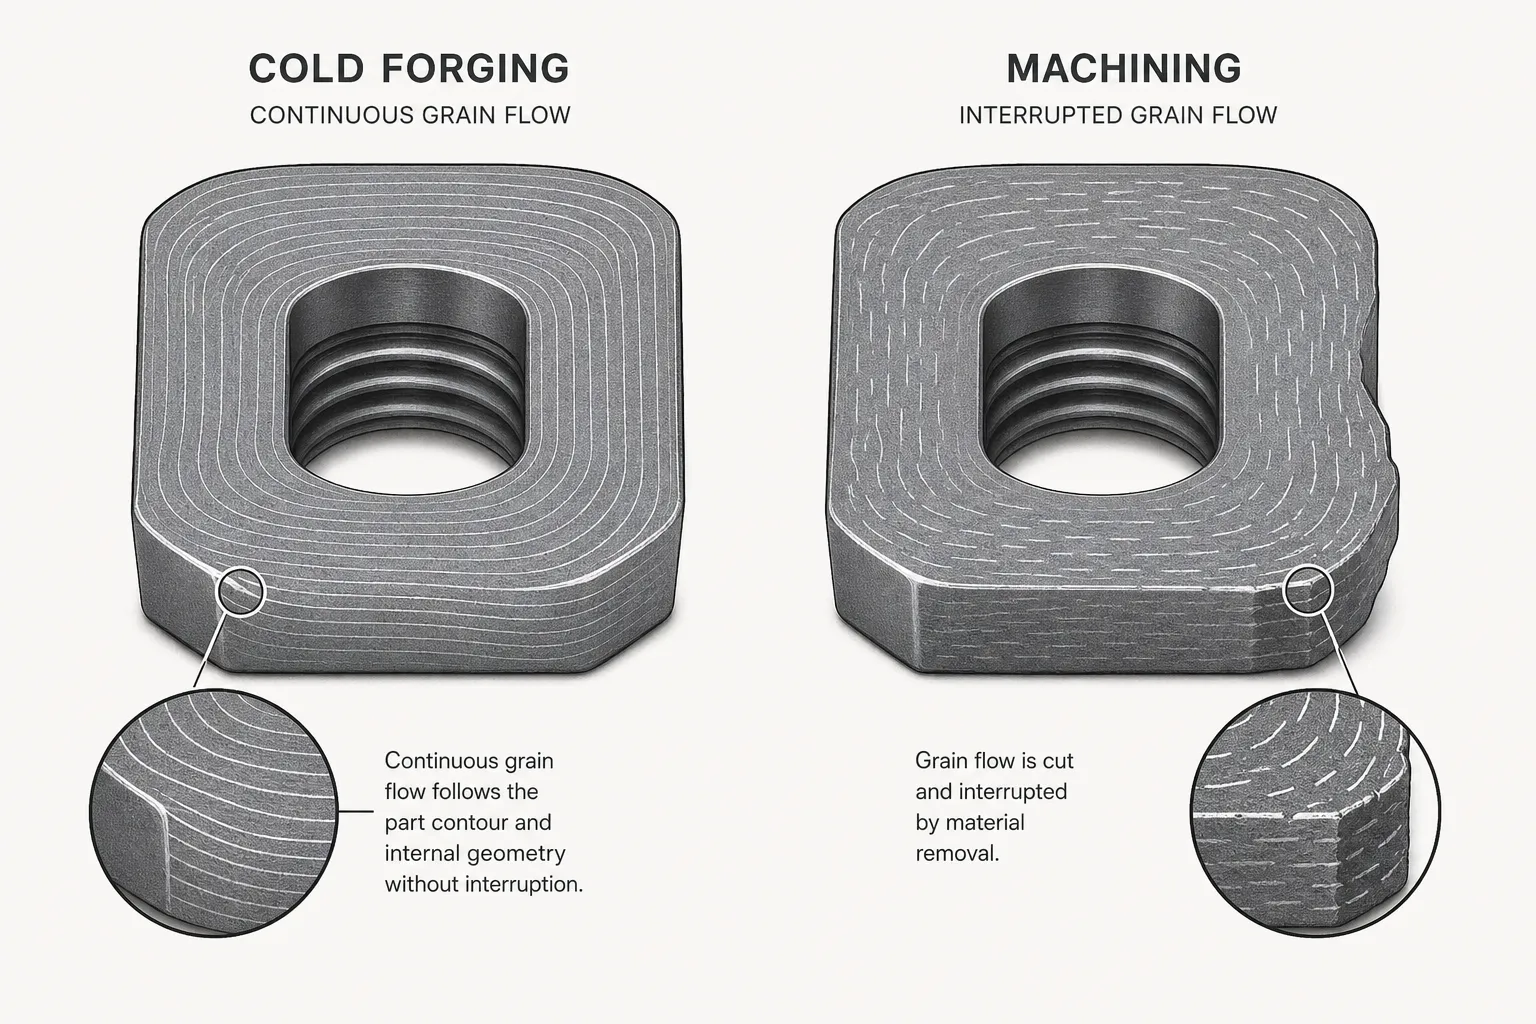
La séquence de fabrication débute par l'forgeage à froid multidirectionnel réalisé au moyen d'une presse pesant 630 tonnes et utilisée pour créer les caractéristiques du carré d'entraînement d'un pouce ainsi que la cavité carrée à l'extrémité de travail en un seul coup de presse. La technique de forgeage à froid a été sélectionnée pour une raison métallurgique spécifique. Dans ce procédé, la déformation du métal en dessous de la température de recristallisation est effectuée, de sorte que la structure des grains reste continue et conforme à la forme de la pièce. Ce flux continu des grains entraîne un renforcement par fibres, ce qui permet d'atteindre une meilleure résistance au torsion qu'avec des raccords entièrement usinés où les opérations d'usinage ont eu pour effet de détruire la continuité du flux naturel des grains.
Après le forgeage, le carré La cavité subit un usinage de finition sur un centre d'usinage vertical Tongtai équipé d'un système de palpage avancé, ce qui amène les dimensions de la cavité aux exigences finales souhaitées. Toutes les prises passent par une station de mesure aéro-électronique où elles sont mesurées sur les faces plates et en parallélisme à diverses profondeurs de cavité. Les résultats de mesure sont conservés dans la base de données de production afin d'assurer une traçabilité dimensionnelle complète pour chaque prise et d'établir une base pour le contrôle statistique du processus et l'analyse des capacités actuels.
Traitement thermique en atmosphère contrôlée
Les pièces métalliques semi-finis sont chauffées dans un four de trempe scellé sous des conditions endothermiques strictement contrôlées. Les pièces métalliques sont chauffées à 860 °C pendant 1 heures afin d'assurer la formation complète de l'austénite et une répartition uniforme du carbone au sein des composants. L'austénite obtenue est ensuite trempée dans de l'huile rapide chauffée à une température de 60–80 °C, ce qui entraîne une structure martensitique. Par la suite, la martensite subit un revenu immédiat dans un four à convection d'air à 380 °C pendant 90 minutes, produisant une martensite caractérisée par une haute ténacité et une fine structure de martensite à 42–46 HRC. Un résumé des paramètres pour les opérations de traitement thermique est fourni dans le Tableau 2.
| Étape | Paramètres | Milieu / État |
|---|---|---|
| Austénitisation | 860 °C ± 10 °C / 60 min | Atmosphère endothermique contrôlée |
| Trempe | 60–80 °C (température de l'huile) | Huile de refroidissement rapide |
| Trempe | 380 °C ± 15 °C / 90 min | Four à circulation d'air |
| Dureté cible | HRC 42–46 | Par ISO 6508-1 |
| Microstructure | Martensite finement trempée | Sans grains grossiers et sans réseaux de carbure |
La plage de dureté HRC 42–46 a été définie par des essais approfondis visant à trouver le meilleur équilibre entre les valeurs de durabilité de surface et de ténacité du cœur pour cette géométrie. En dessous de HRC 42, les arêtes de la cavité de travail deviennent sujettes au fluage plastique et au renflement en forme de champignon en raison de l’impact du couple élevé. Au-dessus de HRC 46, il y a une diminution de la ténacité au choc au point que le matériau est sujet à l’amorçage de la rupture fragile dans les zones de contrainte géométrique maximale, telles que le rayon de la rainure de retenue ou les coins carrés de l’empreinte d’entraînement. Chaque charge de four contient un éprouvette d’essai qui est tranchée métallographiquement, polie et examinée sous un grossissement de 200 fois. Le critère d’acceptation est une structure martensitique revenu fine et homogène, exempte de grains grossiers surchauffés ou de réseaux de carbures continus, qui agissent comme site d’amorçage de fissure sous chargement cyclique par choc.
Génie des surfaces et résistance à la corrosion
Après le traitement thermique et le grenaillage, chaque douille reçoit un revêtement de conversion phosphaté au zinc-manganèse contrôlé, dont l’épaisseur variait de 4 à 6 μm. Le procédé de conversion phosphatée a été choisi plutôt que les revêtements électrolytiques pour deux raisons techniques. Premièrement, le revêtement de conversion phosphatée n’introduit pas d’hydrogène diffusible dans le substrat en acier ; il prévient ainsi la fragilisation par l’hydrogène — un aspect de grande importance lorsqu’on traite des outils fabriqués à partir de matériaux à haute résistance. Deuxièmement, la structure microporeuse du revêtement phosphaté agit comme une “ éponge ” à huile et assure par conséquent une lubrification limite à l’interface douille-écrou, réduisant les contraintes de cisaillement superficielles, ce qui peut entraîner du grippage au moment du démontage de fixations rouillées. La résistance à la corrosion est ensuite prouvée quantitativement au moyen d’essais de pulvérisation de sel neutre 96-hour conformément à ASTM B117 — trois fois plus efficace que les revêtements classiques en oxyde noir dans des conditions similaires.
Essais de limite destructifs
Tous les lots de production de pièces 500 sont évalués par un procédé d'essai destructif. En ce qui concerne les essais statiques, ils appliquent le couple de résistance qui est 1.3 fois les valeurs indiquées dans ANSI/ASME B107.110. Ce type d'essai est réussi une fois que les douilles ne présentent aucune fissure visible et conservent leur forme d'origine pour toujours. Lors de l'application des essais dynamiques, les douilles sont soumises à 200 impacts continus au niveau de prétarage mesuré à 90 N·m. Cela est suivi d'une coupe destructive des échantillons afin d'évaluer les surfaces des cavités intérieures pour détecter tout signe d'usure de surface et d'induction de microfissures, ainsi que le profil de dureté. Seuls les échantillons ayant un taux de réussite de 100 pour cent peuvent être libérés.
Guide de l'acheteur : Cadre d'audit qualité à cinq points
Les acheteurs souhaitant élargir leur portefeuille de produits ou effectuer des achats centralisés pour un réseau de réparation multi-sites doivent mettre au point un moyen efficace d’évaluer la capacité de production des fournisseurs. Dans le Tableau 3, les auteurs ont décrit un cadre d’audit structuré permettant d’y parvenir.
| Dimension d'audit | Question clé | Preuves à exiger | |
|---|---|---|---|
| 1 | Traçabilité des matériaux | Les certificats de lot thermique peuvent-ils être fournis ? | Rapport de spectromètre pour 40Cr/AISI 5140 lié au lot |
| 2 | Validation du traitement thermique | La dureté est-elle comprise entre 42–46 HRC ? | Micrographie de martensite trempée fine provenant de l'éprouvette à charge constante |
| 3 | Capacité dimensionnelle | Quel est le Cpk pour la cavité carrée ? | Données de mesure d'air en ligne ; parallélisme ≤ 0.02 mm |
| 4 | Durabilité Dynamique | Les essais de fatigue d'impact sont-ils réalisés ? | Les cycles 200 s'effectuent à 90 N·m sans fissuration ni déformation |
| 5 | Protection de surface | Quel est l'indice de pulvérisation saline ? | 96-hour NSS par ASTM B117 ; aucune rouille rouge sur les surfaces fonctionnelles |
L'objectif de ces cinq points d'audit est d'obtenir des preuves objectives et quantitatives, par opposition à des garanties subjectives. Si un fournisseur est incapable ou réticent à fournir ces informations, il est peu probable qu'il dispose de l'infrastructure de contrôle des processus internes nécessaire pour assurer que les produits sont fabriqués de manière cohérente.
Capacités de l'entreprise et personnalisation : Fabrication pilotée par l'ingénierie
Cet article ne présente pas de repères ou d'objectifs souhaités, mais décrit la situation actuelle à Yueqing Qiyi Fastener Co., Ltd.. L'entreprise possède des années d'expérience dans la production de fixations automobiles et industrielles, elle connaît donc toutes les subtilités liées à l'utilisation de divers procédés pour gérer le contrôle dimensionnel, identifier le comportement des matériaux lorsqu'ils sont soumis à des forces de serrage, et appliquer la dynamique de la métallurgie du traitement thermique, ce qui illustre l'application des réalisations technologiques existantes dans la production de douilles pour fixations complexes. Les procédés de fabrication de l'entreprise incluent sa propre conception de matrices, le forgeage à froid multivoie avancé, l'usinage CNC, le traitement thermique des matériaux et le finissage. L'entreprise propose également des solutions OEM et ODM simples et économiques au cas où un client aurait besoin que son produit soit personnalisé ou souhaiterait simplement utiliser des solutions d'emballage sur mesure, qui comprennent — sans s'y limiter — divers types de sachets en charbon et des emballages en boîte destinés à la vente au détail.
Questions fréquemment posées
1. Ce connecteur s'adaptera-t-il aux écrous de borne carrés de batterie 3/8-inch ?
En effet. Le emplacement opérationnel est conçu pour permettre l'utilisation sécurisée des écrous carrés 5/16-inch et 3/8-inch, qui sont les deux tailles les plus fréquemment utilisées dans les bornes de batterie des voitures.
2. S'adapte-t-il directement sur une clé à choc 1-inch ?
L'extrémité d'entraînement se compose d'un trou carré universel 1-inch et d'une rainure de retenue qui maintient le dispositif mécanique en place.
3. La paroi du logement est-elle suffisamment solide pour des écrous fortement rouillés et bloqués ?
Oui. Le forgeage à froid multidirectionnel et le traitement thermique à gradient contrôlé peuvent conjointement créer une douille qui résiste à une charge prolongée de clé à choc 1-inch. En cas de fixations fortement rouillées, il est conseillé d’utiliser une huile pénétrante de qualité avant de les retirer.
4. Des longueurs différentes sont-elles disponibles pour les emplacements de batterie obstrués ?
La longueur habituelle de 50 mm est applicable pour la majorité des configurations de batterie en position supérieure dans la voiture. Dans les cas où une longueur spécifique ou une forme externe est nécessaire, elle peut être fournie par l'intermédiaire de nos fabricants d'équipement d'origine (OEM).
5. Le revêtement au phosphate va-t-il rouiller avec le temps ?
Les revêtements au phosphate de zinc-manganèse présentent une surface polie uniforme lorsqu'ils sont utilisés dans des conditions normales, sans problèmes tels que l'écaillage. Leur structure microporeuse d'absorption d'huile garantit une résistance à la corrosion prolongée grâce à l'application d'une fine couche d'huile de machine.
6. Pouvez-vous ajouter le logo de notre entreprise sur le produit ?
Oui. Il existe la possibilité de gravure profonde non amovible au laser pour le marquage d’une marque déposée ou d’un numéro de pièce. La quantité minimale disponible pour les commandes personnalisées est de 50 pièces.
7. Et si les coins carrés s'arrondissent lors d'une utilisation normale ?
Nous effectuons une inspection dimensionnelle approfondie des prises. De plus, le couple de lot est testé pour la qualité. En cas de tout défaut survenant en raison d'un mauvais matériau ou d'un mauvais traitement thermique, la pièce est remplacée et la source du défaut est identifiée en remontant la chaîne de production.
Lancer la conversation sur les achats
Lors de la prise de décisions d’approvisionnement professionnelles, il est important de s’appuyer sur des informations claires, honnêtes et fiables plutôt que sur de la propagande commerciale ou des informations promouvant un produit. Si vous souhaitez demander les plans d’ingénierie complets, les résultats de tests de cohérence par lot, la certification tierce des matériaux, un échantillon pour validation en atelier, alors visitez qiyifastener.com et contactez les représentants de nos équipes d’ingénierie et de réussite client.


