

Demanda de Mercado e Tendências: Especialização Impulsionada por Modos de Falha Recorrentes
Os serviços relacionados a terminais de bateria são os trabalhos mais frequentemente realizados em qualquer oficina, mas a aplicação de porcas quadradas em um pino de bateria de chumbo macio é a maior dor de cabeça constante. Uma análise dos terminais de bateria OEM na maioria dos veículos da Ásia e da América do Norte mostra que porcas quadradas são usadas tanto nos terminais superiores quanto nos laterais. As duas dimensões mais comuns para essas porcas de face plana são 5/16 polegada ou 7.9 mm e 3/8 polegada ou 9.5 mm, o que leva a um perfil estreito que pode ser facilmente danificado por outras ferramentas.
O mecanismo de falha é claro e simples de entender. Quando uma chave ajustável ou um alicate de junta ranhurada comprime uma porca quadrada, a tensão aplicada não é distribuída uniformemente pelas quatro pontas, mas é concentrada em duas pontas diagonalmente opostas. Como resultado, a tensão excede rapidamente o limite elástico do material da porca assim que o primeiro ângulo é girado. Consequentemente, um determinado fixador assume uma forma deformada. Uma vez que as pontas são danificadas, o mecânico será forçado a usar técnicas de remoção destrutivas, que incluem corte, cinzelamento ou retificação, as quais sempre danificam o pólo da bateria e o conector do terminal. O reparo transforma a operação de dois minutos em um procedimento muito dispendioso em termos de tempo e peças de reposição.
O mercado de acessórios automotivos está se adaptando a esse tipo de falhas repetitivas e específicas de aplicação por meio de maior especialização em ferramentas. Enquanto no passado um único conjunto de soquetes universais era suficiente para praticamente qualquer tarefa realizada na oficina, com o desenvolvimento das estruturas automotivas contemporâneas, ferramentas especializadas para lidar com os conectores de desconexão de baterias híbridas, fixadores de mecanismos de direção elétrica, suportes, bem como outros tipos de parafusos não padronizados, tornaram-se uma necessidade. Soquete projetado para porca quadrada do terminal da bateria é o melhor exemplo dessa tendência na indústria de fabricação de ferramentas, pois oferece uma solução para o problema claro e óbvio dos técnicos. Também resolve o problema do número excessivo de reparos caros de devolução e demonstra um compromisso da oficina de reparos com o nível de serviço profissional. Assim, para fabricantes de ferramentas e distribuidores atacadistas que estão analisando as oportunidades de expansão de suas linhas de produtos, essa área é atualmente caracterizada por menor concorrência em comparação com áreas mais tradicionais de soquetes, tornando-a uma boa opção para entrar no mercado de ferramentas especializadas.
Referências de Desempenho do Produto: Requisitos de Engenharia para uma Ferramenta Especialmente Desenvolvida
De força industrial conjunto de soquetes para porca quadrada A parte fabricada para aplicações em terminais de bateria tem de atender a um conjunto rigoroso de especificações físicas na extremidade de acionamento, bem como na extremidade de trabalho, ao mesmo tempo, além de possuir espessura de parede suficiente para não falhar com o tempo devido a cargas de impacto repetidas. As especificações exigidas para esta ferramenta são apresentadas na Tabela 1.
| Parâmetro | Especificação |
|---|---|
| Extremidade da Transmissão | Padrão 1-inch de acionamento quadrado com ranhura de retenção |
| Extremidade de Trabalho (Cavidade Quadrada) | Acomoda porcas quadradas 5/16″ e 3/8″ |
| Tolerância de Paralelismo Interno | ≤ 0.02 mm (classe H12)† |
| Comprimento Total | 50 mm (padrão) |
| Matéria-Prima | 40Cr (AISI 5140) Aço Liga† |
| Dureza (Pós-Tratamento Térmico) | HRC 42–46 |
| Acabamento de Superfície | Fosfato de zinco-manganês (4–6 µm)† |
| Resistência a Neblina Salina | 96 horas NSS, sem ferrugem vermelha conforme ASTM B117 |
A extremidade de acionamento possui um acoplamento quadrado macho convencional 1-inch, juntamente com um sulco de retenção de mola, fornecendo assim uma característica de retenção mecânica positiva com todas as chaves de impacto pneumáticas e elétricas 1-inch predominantes, incluindo as da Ingersoll Rand, Chicago Pneumatic e Milwaukee. A extremidade de acionamento está em conformidade com as especificações dimensionais da ANSI/ASME B107.110, permitindo intercambialidade funcional e excluindo problemas como engate incompleto que podem resultar em desgaste ou desacoplamento sob carga.
A extremidade de trabalho é a parte funcional mais crucial da caixa. A cavidade quadrada é usinada cuidadosamente para manter a superfície interna paralela dentro de 0.02 mm de acordo com o nível de tolerância ISO H12 (ver Nota). Este projeto de ajuste apertado tem duas finalidades importantes: permite que a caixa deslize suavemente sobre a porca em caso de corrosão superficial leve, e também impede que o movimento angular seja excessivo, de modo que a força não seja aplicada aos cantos da porca durante a aplicação do torque. A profundidade da cavidade corresponde à altura das porcas padrão, enquanto uma pequena cavidade adicional abaixo atua como espaço de descarte para partículas de ferrugem, evitando assim que a caixa trave durante o uso.
A espessura da parede é uma consideração de projeto importante porque a área da seção transversal do material é responsável pela resistência ao cisalhamento, bem como pela resistência à fadiga durante carregamento cíclico. A tensão máxima durante o carregamento cíclico foi determinada por meio de análise de elementos finitos e técnicas de otimização aplicáveis definidas pelo processo que leva em conta o espaço de acesso ao redor do invólucro da bateria e o volume necessário do material para absorver o impacto. O projeto permite um fator de segurança aceitável sem sobredimensionar desnecessariamente o diâmetro externo da parede.
A escolha dos materiais estabelece a base metalúrgica para a eficácia das ferramentas de impacto. O material utilizado é 40Cr (AISI 5140) aço de liga de cromo-molibdênio, que pode ser considerado uma liga de carbono médio, de acordo com a norma ASTM A29/A29M. O aço contém aproximadamente 0.40 por cento de carbono e 1.0 por cento de cromo, o que garante que o aço possa endurecer facilmente e resultar em seções totalmente temperadas de até 25 mm, excedendo assim significativamente as seções de parede exigidas de 6 mm a 12 mm aplicáveis ao projeto do soquete. A adição de cromo permite um aumento na curva de transformação por resfriamento contínuo, de modo que a transformação martensítica completa possa ocorrer sob as condições de resfriamento alcançáveis durante o endurecimento a óleo na produção. Cada remessa de aço é acompanhada pelo certificado de lote térmico e também é verificada independentemente por espectroscopia de emissão óptica antes que o aço possa ser introduzido na produção.
Processo de Fabricação e Controle de Qualidade: Dados Transparentes para Avaliação Objetiva
Sendo um parceiro de fabricação dedicado a compras baseadas em evidências, oferecemos total transparência nos principais parâmetros do processo que afetam o preço do produto final.
Forjamento a Frio e Usinagem de Precisão
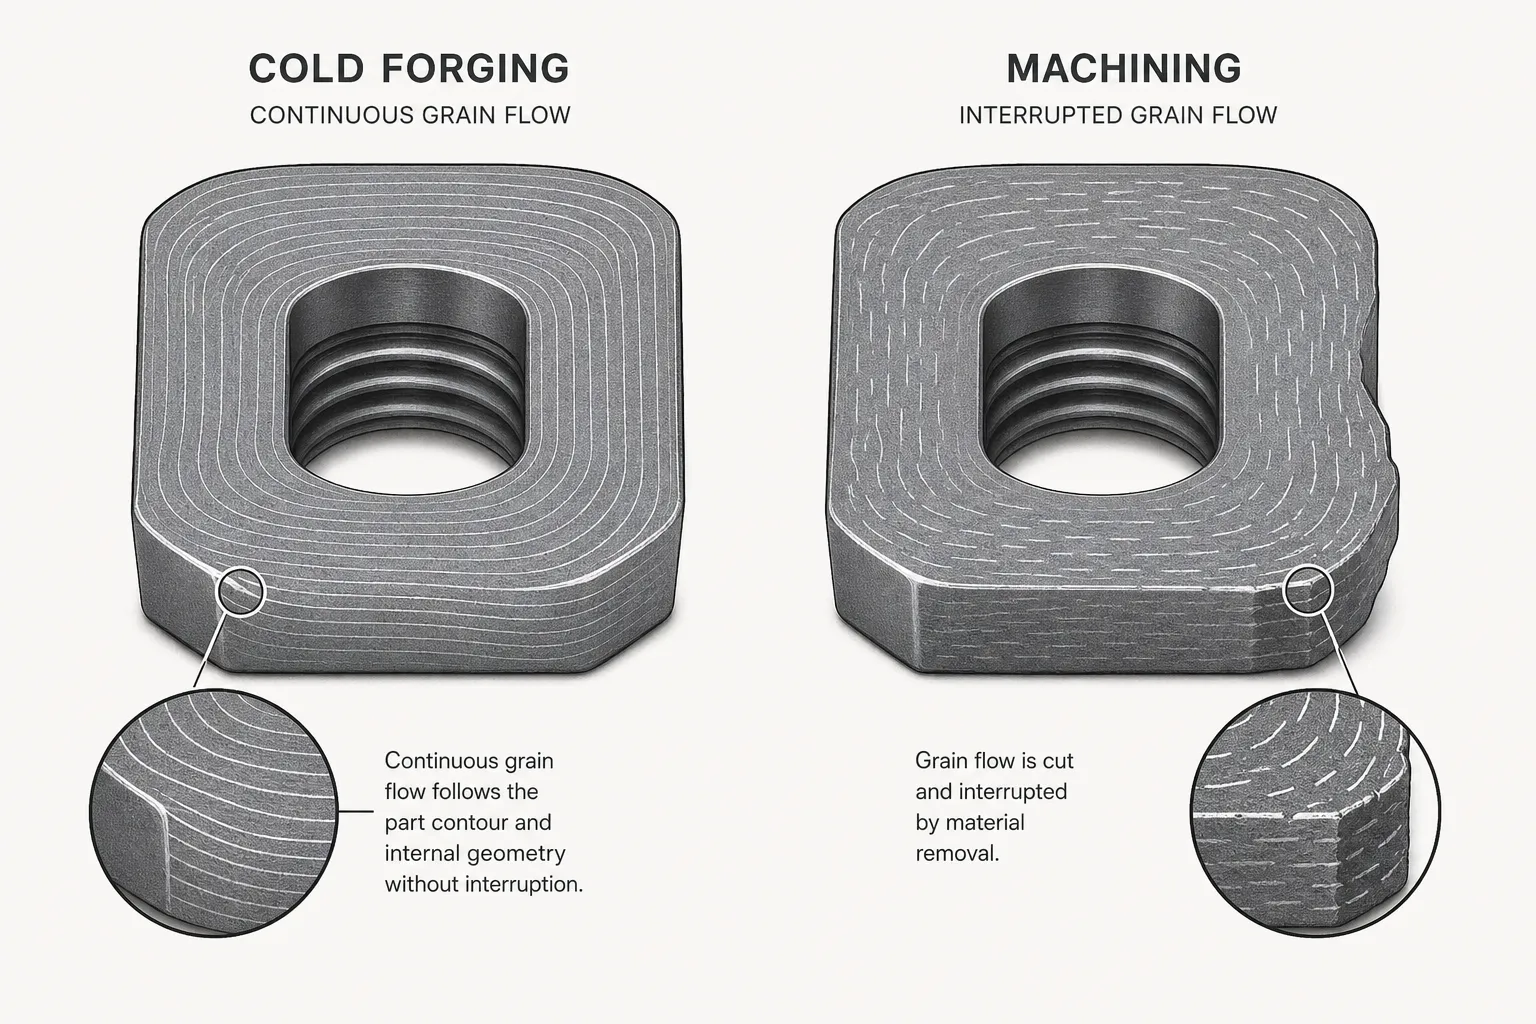
A sequência de fabricação começa com o forjamento a frio multidirecional realizado usando uma prensa que pesa 630 toneladas e é utilizada para criar as características do quadrado de acionamento de uma polegada, bem como a cavidade quadrada na extremidade de trabalho, por meio de um único curso. A técnica de forjamento a frio foi selecionada por um motivo metalúrgico específico. Neste processo, a deformação do metal abaixo da temperatura de recristalização é realizada, de modo que a estrutura de grãos permanece contínua e em conformidade com a forma da peça. Este fluxo contínuo de grãos resulta no reforço por fibras, o que possibilita alcançar maior resistência torsional do que em conexões totalmente usinadas, nas quais as operações de corte agiram para destruir a continuidade do fluxo natural de grãos.
Após a forja, o quadrado A cavidade passa por usinagem de acabamento em um centro de usinagem vertical Tongtai equipado com um sistema avançado de sondagem, o que leva as dimensões da cavidade aos requisitos finais desejados. Todos os soquetes passam por uma estação de medição ar-eletrônica onde são medidos nas faces planas e em paralelismo em várias posições de profundidade da cavidade. Os resultados das medições são armazenados no banco de dados de produção para fornecer rastreabilidade dimensional completa ao soquete individual e estabelecer uma base para o atual controle estatístico de processo e análise de capacidade.
Tratamento Térmico em Atmosfera Controlada
Peças metálicas semifabricadas são aquecidas em um forno de têmpera selado sob condições endotérmicas estritamente controladas. As peças metálicas são aquecidas até 860 °C por 1 horas para formação completa da austenita e distribuição uniforme de carbono nos componentes. A austenita obtida é então têmpera em óleo rápido aquecido a uma temperatura de 60–80 °C, resultando em estrutura martensítica. Em seguida, a martensita é submetida a revenimento imediato em um forno de convecção de ar a 380 °C por 90 minutos, produzindo martensita caracterizada por alta tenacidade e estrutura fina de martensita em 42–46 HRC. Um resumo dos parâmetros para as operações de tratamento térmico é fornecido na Tabela 2.
| Etapa | Parâmetros | Médio / Condição |
|---|---|---|
| Austenitização | 860 °C ± 10 °C / 60 min | Atmosfera endotérmica controlada |
| Têmpera | 60–80 °C (temperatura do óleo) | Óleo de resfriamento rápido |
| Têmpera | 380 °C ± 15 °C / 90 min | Forno de circulação de ar |
| Dureza Alvo | HRC 42–46 | Por ISO 6508-1 |
| Microestrutura | Martensita temperada fina | Livre de grãos grosseiros e redes de carboneto |
A faixa de dureza HRC 42–46 foi estabelecida por meio de testes extensivos com o objetivo de encontrar a melhor combinação de números de durabilidade superficial e tenacidade do núcleo para esta geometria. Abaixo de HRC 42, as bordas da cavidade de trabalho tornam-se propensas a fluxo plástico e alargamento em forma de cogumelo devido ao impacto de alto torque. Acima de HRC 46, há uma redução na tenacidade ao impacto até o ponto em que o material fica propenso à iniciação de fratura frágil em áreas de máxima tensão geométrica, como o raio do sulco de retenção ou os cantos quadrados da transmissão. Cada carga de forno contém um provete de teste que é seccionado metalograficamente, polido e examinado sob ampliação 200 vezes. O critério de aceitação é uma estrutura martensítica temperada fina e consistente, livre de grãos grossos superaquecidos ou redes de carboneto constantes, que atuam como local para iniciação de trincas sob carregamento cíclico de impacto.
Engenharia de Superfícies e Resistência à Corrosão
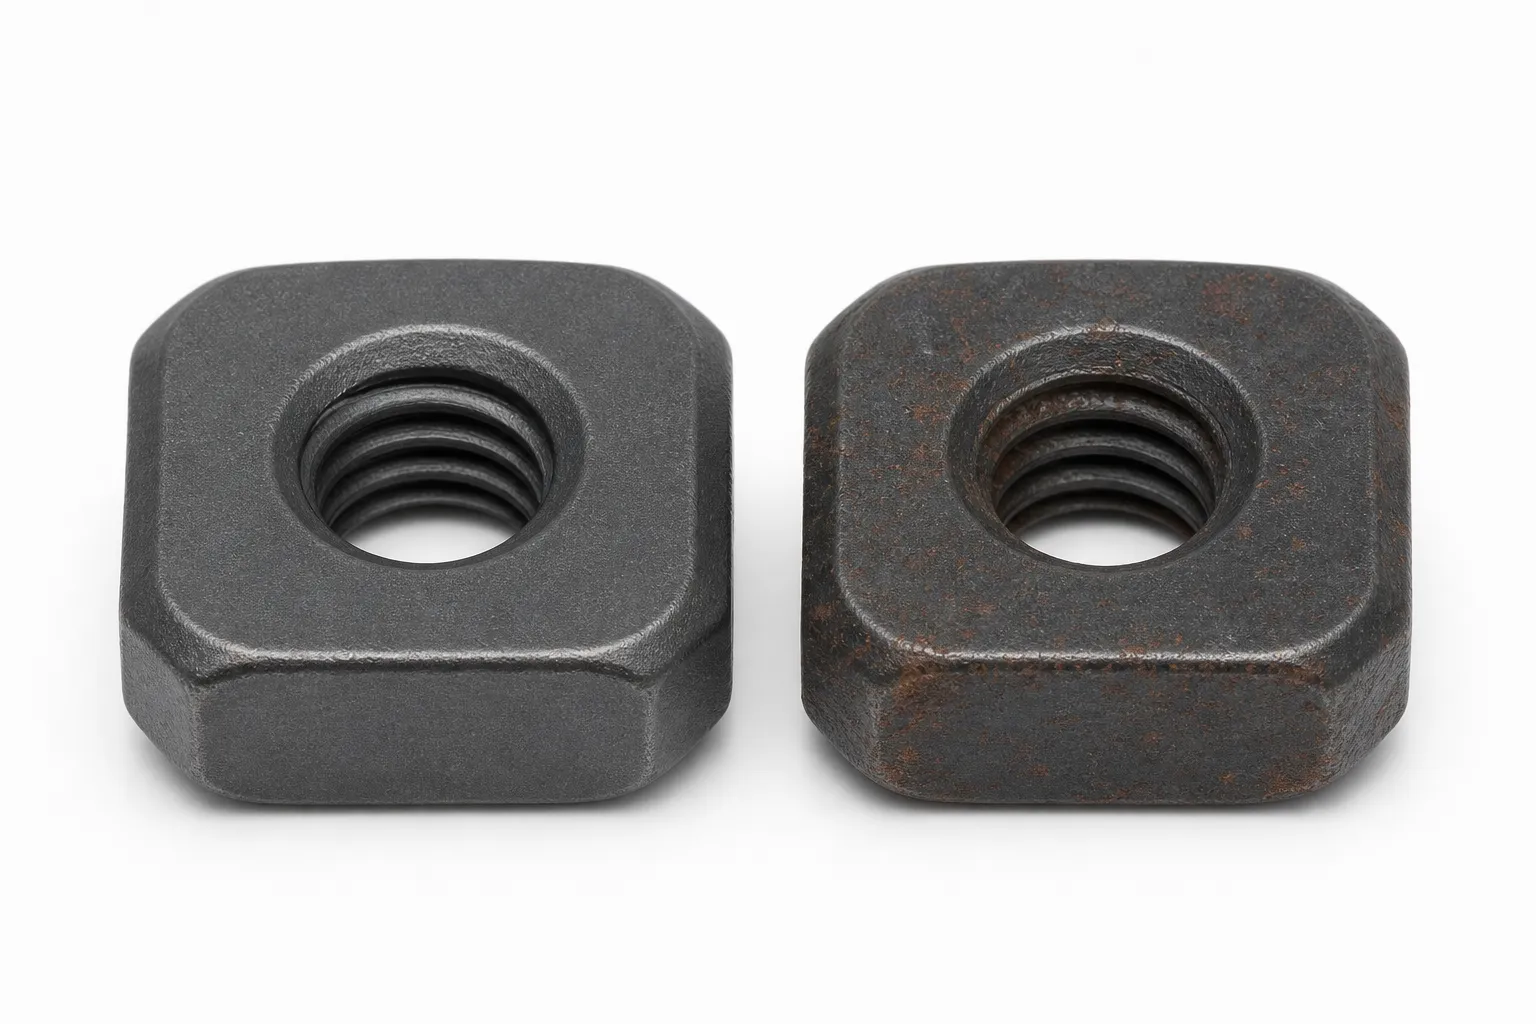
Após o tratamento térmico e jateamento de granalha, cada soquete recebe um revestimento de conversão fosfatizado de zinco-manganês controlado, cuja espessura variou de 4 a 6 μm. O processo de conversão fosfatizada foi escolhido em vez de revestimentos galvânicos por duas razões de engenharia. Em primeiro lugar, o revestimento de conversão fosfatizada não introduz hidrogênio difusível no substrato de aço; assim, previne a fragilização por hidrogênio—uma dimensão de grande importância ao lidar com ferramentas feitas de materiais de alta resistência. Em segundo lugar, a estrutura microporosa do revestimento fosfatizado atua como uma “esponja” de óleo e, consequentemente, fornece lubrificação limite na interface soquete-porca e reduz as tensões de cisalhamento superficiais, o que pode levar ao gripage no momento da remoção de fixadores enferrujados. A resistência à corrosão é então comprovada quantitativamente por meio de testes de pulverização de sal neutro 96-hour, de acordo com a ASTM B117—três vezes mais eficaz do que os revestimentos típicos de óxido preto sob condições semelhantes.
Teste de Limite Destrutivo
Todos os lotes de produção de peças 500 são avaliados por meio de um processo de ensaio destrutivo. Quanto aos ensaios estáticos, aplica-se o torque de prova que é 1.3 vezes os valores indicados na ANSI/ASME B107.110. Este tipo de ensaio é aprovado quando os soquetes não apresentam trincas visíveis e mantêm sua forma original para sempre. Na aplicação dos ensaios dinâmicos, os soquetes são submetidos a 200 impactos contínuos no nível de pré-aperto medido como sendo 90 N·m. Em seguida, as amostras são cortadas de forma destrutiva para avaliar as superfícies das cavidades internas quanto a sinais de desgaste superficial e indução de microtrincas, bem como o perfil de dureza. Apenas as amostras que apresentam taxa de aprovação de 100 por cento podem ser liberadas.
Guia do Comprador: Estrutura de Auditoria de Qualidade de Cinco Pontos
Compradores que buscam expandir seu portfólio de produtos ou realizar compras centralizadas para uma rede de reparos em múltiplas unidades precisam desenvolver uma forma eficaz de avaliar a capacidade de produção do fornecedor. Na Tabela 3, os autores apresentaram uma estrutura de auditoria padronizada que permite fazer isso.
| Dimensão de Auditoria | Pergunta Chave | Evidências a Serem Exigidas | |
|---|---|---|---|
| 1 | Rastreabilidade de Materiais | É possível fornecer certificados de lote térmico? | Relatório de espectrômetro para 40Cr/AISI 5140 vinculado ao lote |
| 2 | Validação de Tratamento Térmico | A dureza está entre 42–46 HRC? | Micrografia de martensita temperada fina do cupom de mesma carga |
| 3 | Capacidade Dimensional | Qual é o Cpk da cavidade quadrada? | Dados de medição aérea em linha; paralelismo ≤ 0.02 mm |
| 4 | Durabilidade Dinâmica | O teste de fadiga por impacto é realizado? | Os ciclos de 200 ocorrem a 90 N·m sem fissura ou deformação |
| 5 | Proteção de Superfície | Qual é a classificação de pulverização salina? | 96-hour NSS conforme ASTM B117; sem ferrugem vermelha em superfícies funcionais |
O objetivo desses cinco pontos de auditoria é obter provas objetivas e quantitativas, em contraste com garantias subjetivas. Se um fornecedor não puder ou não quiser fornecer essas informações, é improvável que esteja equipado com a infraestrutura necessária de controle de processos internos para assegurar que os produtos sejam fabricados de forma consistente.
Capacidades da Empresa e Personalização: Fabricação Liderada por Engenharia
Este artigo não estabelece referências ou objetivos desejados, mas descreve a situação existente em Yueqing Qiyi Fixadores Co., Ltd.. A empresa possui anos de experiência na produção de fixadores automotivos e industriais, por isso conhece todas as subtilezas do uso de diversos processos para gerenciar o controle dimensional, reconhecer o comportamento dos materiais quando expostos a forças de aperto e empregar a dinâmica da metalurgia de tratamento térmico, o que exemplifica a aplicação das conquistas tecnológicas existentes na produção de soquetes para fixadores complexos. Os processos de manufatura da empresa incluem o projeto próprio de matrizes, forjamento a frio multidirecional avançado, usinagem CNC, tratamento térmico de materiais e acabamento. A empresa também oferece soluções OEM e ODM simples e econômicas caso um cliente precise que seu produto seja personalizado ou simplesmente utilize soluções de embalagem personalizadas, que incluem, mas não se limitam a, vários tipos de sacos de carvão e caixas de varejo.
Perguntas Frequentes
1. Este soquete servirá para porcas quadradas de terminal de bateria 3/8-inch?
De fato. O ponto operacional foi projetado para permitir a utilização segura das porcas quadradas 5/16-inch e 3/8-inch, que são os dois tamanhos mais frequentemente utilizados nos terminais de bateria dos carros.
2. Ele se monta diretamente em uma chave de impacto 1-inch?
A extremidade de acionamento consiste em um furo quadrado universal 1-inch e um sulco de retenção que mantém o dispositivo mecânico no lugar.
3. A parede do soquete é forte o suficiente para porcas severamente enferrujadas e travadas?
Sim. A forjagem a frio multidirecional e o tratamento térmico de gradiente controlado em conjunto podem criar um soquete que suporta carga prolongada de chave de impacto 1-inch. Em caso de fixadores altamente enferrujados, recomenda-se usar óleo penetrante de qualidade antes de removê-los.
4. Estão disponíveis comprimentos diferentes para localizações de bateria obstruídas?
O comprimento habitual de 50 mm é aplicável à maioria das configurações de bateria de montagem superior no carro. Nos casos em que há necessidade de um comprimento específico ou de uma forma externa, este pode ser fornecido por meio de nossos fabricantes de equipamentos originais (OEM).
5. O revestimento fosfatizado irá enferrujar com o tempo?
Os revestimentos de fosfato de zinco-manganês apresentam uma superfície polida uniforme quando utilizados em condições normais, sem problemas como descamação. Sua estrutura microporosa de absorção de óleo garante resistência à corrosão prolongada devido à aplicação de uma fina camada de óleo de máquina.
6. Você pode adicionar o logotipo da nossa empresa ao produto?
Sim. Existe a opção de gravação profunda não removível por laser disponível quando se trata de marcar uma marca registrada ou número de peça. A quantidade mínima disponível para pedidos personalizados é de 50 peças.
7. E se os cantos quadrados arredondarem com o uso normal?
Realizamos inspeção dimensional minuciosa dos soquetes. Além disso, o torque do lote é testado quanto à qualidade. Caso ocorra qualquer defeito devido a material defeituoso ou tratamento térmico inadequado, a peça é substituída e a origem do defeito é identificada retrocedendo pela produção.
Inicie a Conversa de Aquisição
Ao tomar decisões profissionais de aquisição, é importante basear-se em informações claras, honestas e confiáveis, em vez de em propaganda de vendas ou informações que promovam um produto. Se deseja solicitar desenhos técnicos completos, resultados de testes de consistência de lote, certificação de terceiros para materiais, amostra para validação no bay, então acesse qiyifastener.com e entre em contato com os representantes de nossa equipe de engenharia e de sucesso do cliente.


