

Marktnachfrage und Trends: Spezialisierung getrieben durch wiederkehrende Ausfallmodi
Dienstleistungen im Zusammenhang mit Batteriepolen gehören zu den am häufigsten durchgeführten Arbeiten in jeder Werkstatt – doch die Verwendung von Vierkantmuttern auf einem weichen Blei-Batteriepfosten ist das größte ständige Ärgernis. Eine Analyse von OEM-Batteriepolen in der Mehrheit der Fahrzeuge aus Asien und Nordamerika zeigt, dass Vierkantmuttern sowohl für Ober- als auch für Seitenpole verwendet werden. Die beiden gängigsten Abmessungen für diese Flachschlüssel sind 5/16 Zoll oder 7.9 mm und 3/8 Zoll oder 9.5 mm, was zu einem schmalen Profil führt, das unter anderen Werkzeugen leicht beschädigt werden kann.
Der Versagensmechanismus ist klar und einfach zu verstehen. Wenn eine Schraubzange oder eine Rundkopfspannzange eine Vierkantmutter zusammendrückt, wird die angelegte Spannung nicht gleichmäßig auf die vier Ecken verteilt, sondern konzentriert sich auf zwei diagonal gegenüberliegende Ecken. Infolgedessen überschreitet die Spannung bereits beim Drehen des ersten Winkels schnell die Streckgrenze des Muttermaterials. Als Folge nimmt eine gegebene Befestigungselement eine verformte Form an. Sobald die Ecken beschädigt sind, wird der Mechaniker gezwungen sein, zerstörende Entfernungstechniken anzuwenden, zu denen das Schneiden, Meißeln oder Schleifen gehören – diese beschädigen immer den Batteriepol und den Anschlussstecker. Die Reparatur verwandelt die zweiminütige Arbeit in ein sehr kostspieliges Verfahren hinsichtlich Zeit und Ersatzteilen.
Der Automobil-Nachmarkt passt sich dieser Art von wiederholenden und anwendungsspezifischen Ausfällen durch eine stärkere Spezialisierung von Werkzeugen an. Während in der Vergangenheit ein einziges Set universeller Steckschlüssel für nahezu jede Aufgabe in der Werkstatt ausreichte, sind mit der Entwicklung moderner Fahrzeugkonstruktionen spezialisierte Werkzeuge zur Handhabung der Trennstecker von Hybridbatterien, Befestigungselemente von elektrischen Lenkmechanismen, Halterungen sowie andere Arten von nicht standardmäßigen Schrauben zu einer Notwendigkeit geworden. Steckschlüssel konzipiert für Vierkantmutter Der Batteriepol ist das beste Beispiel für diese Tendenz in der Werkzeugherstellungsbranche, da er eine Lösung für das klare und offensichtliche Problem von Technikern bietet. Er löst auch das Problem einer übermäßigen Anzahl kostspieliger Rückgabereparaturen und zeigt ein Engagement der Reparaturwerkstatt für das professionelle Servicelevel auf. Somit ist für Werkzeughersteller und Großhändler, die die Möglichkeiten zur Erweiterung ihrer Produktlinien analysieren, dieser Bereich derzeit durch geringeren Wettbewerb im Vergleich zu traditionelleren Bereichen von Steckschlüsseln gekennzeichnet, was ihn zu einer guten Option für den Einstieg in den Spezialwerkzeugmarkt macht.
Produktleistungs-Benchmarks: Ingenieuranforderungen für ein speziell entwickelte Werkzeug
Eine industrietaugliche Vierkantmutter-Steckschlüsselsatz Der für Batteriepol-Anwendungen konstruierte Teil muss gleichzeitig eine strenge Reihe physikalischer Spezifikationen am Antriebsende sowie am Arbeitsende erfüllen und zusätzlich eine ausreichende Wandstärke aufweisen, damit er nicht mit der Zeit aufgrund wiederholter Stoßbelastungen versagt. Die für dieses Werkzeug erforderlichen Spezifikationen sind in Tabelle 1 dargestellt.
| Parameter | Spezifikation |
|---|---|
| Antriebsende | 1-inch Standard-Sechskantschraube mit Einrastnut |
| Arbeitsende (Quadratische Höhlung) | Passt für 5/16″- und 3/8″-Quadratmuttern |
| Interne Parallelismus-Toleranz | ≤ 0.02 mm (H12-Güte)† |
| Gesamtlänge | 50 mm (Standard) |
| Rohstoff | 40Cr (AISI 5140) Legierungsstahl† |
| Härte (Nach Wärmebehandlung) | HRC 42–46 |
| Oberflächenbeschaffenheit | Zink-Mangan-Phosphat (4–6 µm)† |
| Salznebelbeständigkeit | 96 Stunden NSS, kein roter Rost gemäß ASTM B117 |
Das Antriebsende verfügt über einen herkömmlichen 1-inch-Mannesquadratantrieb sowie eine federbelastete Einrastnut, wodurch eine sichere mechanische Befestigungsfunktion mit allen gängigen 1-inch-pneumatischen und elektrischen Schlagschraubern gewährleistet wird – einschließlich solcher von Ingersoll Rand, Chicago Pneumatic und Milwaukee. Das Antriebsende entspricht den Maßangaben der Norm ANSI/ASME B107.110, ermöglicht eine funktionale Austauschbarkeit und schließt Probleme wie unvollständige Eingriffslagen aus, die zu Abnutzung oder Lösung unter Last führen können.
Die Arbeitsseite ist der entscheidende funktionale Teil des Steckschlüssels. Die quadratische Aussparung wird sorgfältig bearbeitet, um die Innenfläche auf eine Parallelität von bis zu 0.02 mm gemäß der ISO H12-Toleranzklasse einzuhalten (siehe Anmerkung). Dieses enganliegende Design hat zwei wichtige Zwecke: Es ermöglicht dem Steckschlüssel, im Falle geringer Oberflächenkorrosion glatt über die Mutter zu gleiten, und verhindert außerdem, dass die Winkelbewegung zu groß wird, sodass die Kraft während der Drehmomentanwendung nicht auf die Ecken der Mutter wirkt. Die Tiefe der Aussparung entspricht der Höhe von Standardmuttern, während eine zusätzliche kleine Aussparung darunter als Ablagerungsraum für Rostpartikel dient und dadurch verhindert, dass der Steckschlüssel während der Benutzung blockiert.
Die Wanddicke ist ein wichtiger Entwurfsaspekt, weil die Querschnittsfläche des Materials für die Schubfestigkeit sowie die Ermüdungsbeständigkeit bei zyklischer Belastung verantwortlich ist. Die maximale Spannung bei zyklischer Belastung wurde mittels Finite-Elemente-Analyse ermittelt, und die anwendbaren Optimierungstechniken wurden durch den Prozess definiert, der den Zugangsraum um das Batteriegehäuse sowie das erforderliche Materialvolumen zur Aufnahme von Stößen berücksichtigt. Der Entwurf ermöglicht einen akzeptablen Sicherheitsfaktor, ohne den Außendurchmesser der Wand unnötig zu überdimensionieren.
Die Werkstoffauswahl legt die metallurgische Grundlage für die Wirksamkeit von Schlagwerkzeugen fest. Der verwendete Werkstoff ist 40Cr (AISI 5140) Chrom-Molybdän-Legierungsstahl, das gemäß der ASTM A29/A29M-Norm als mittelkohlenstoffhaltige Legierung angesehen werden kann. Der Stahl enthält etwa 0.40 Prozent Kohlenstoff und 1.0 Prozent Chrom, wodurch sichergestellt wird, dass der Stahl leicht härtbar ist und zu durchgehärteten Bereichen von bis zu 25 mm führt – womit die erforderlichen Wandquerschnitte von 6 mm bis 12 mm, die für das Steckgehäuse-Design gelten, deutlich überschritten werden. Die Zugabe von Chrom ermöglicht einen Anstieg der kontinuierlichen Abkühlungsumwandlungskurve, sodass eine vollständige martensitische Umwandlung unter den bei der Ölhärtung in der Produktion erreichbaren Abkühlbedingungen stattfinden kann. Jede Stahllieferung wird von einem Schmelzlot-Zertifikat begleitet und außerdem vor der Einführung in die Produktion unabhängig mittels optischer Emissionsspektroskopie überprüft.
Herstellungsprozess und Qualitätskontrolle: Transparente Daten für eine objektive Bewertung
Als Fertigungspartner, der sich der evidenzbasierten Beschaffung verschrieben hat, bieten wir vollständige Transparenz hinsichtlich der primären Prozessparameter, die den Preis des Endprodukts beeinflussen.
Kaltschmieden und Präzisionsbearbeitung
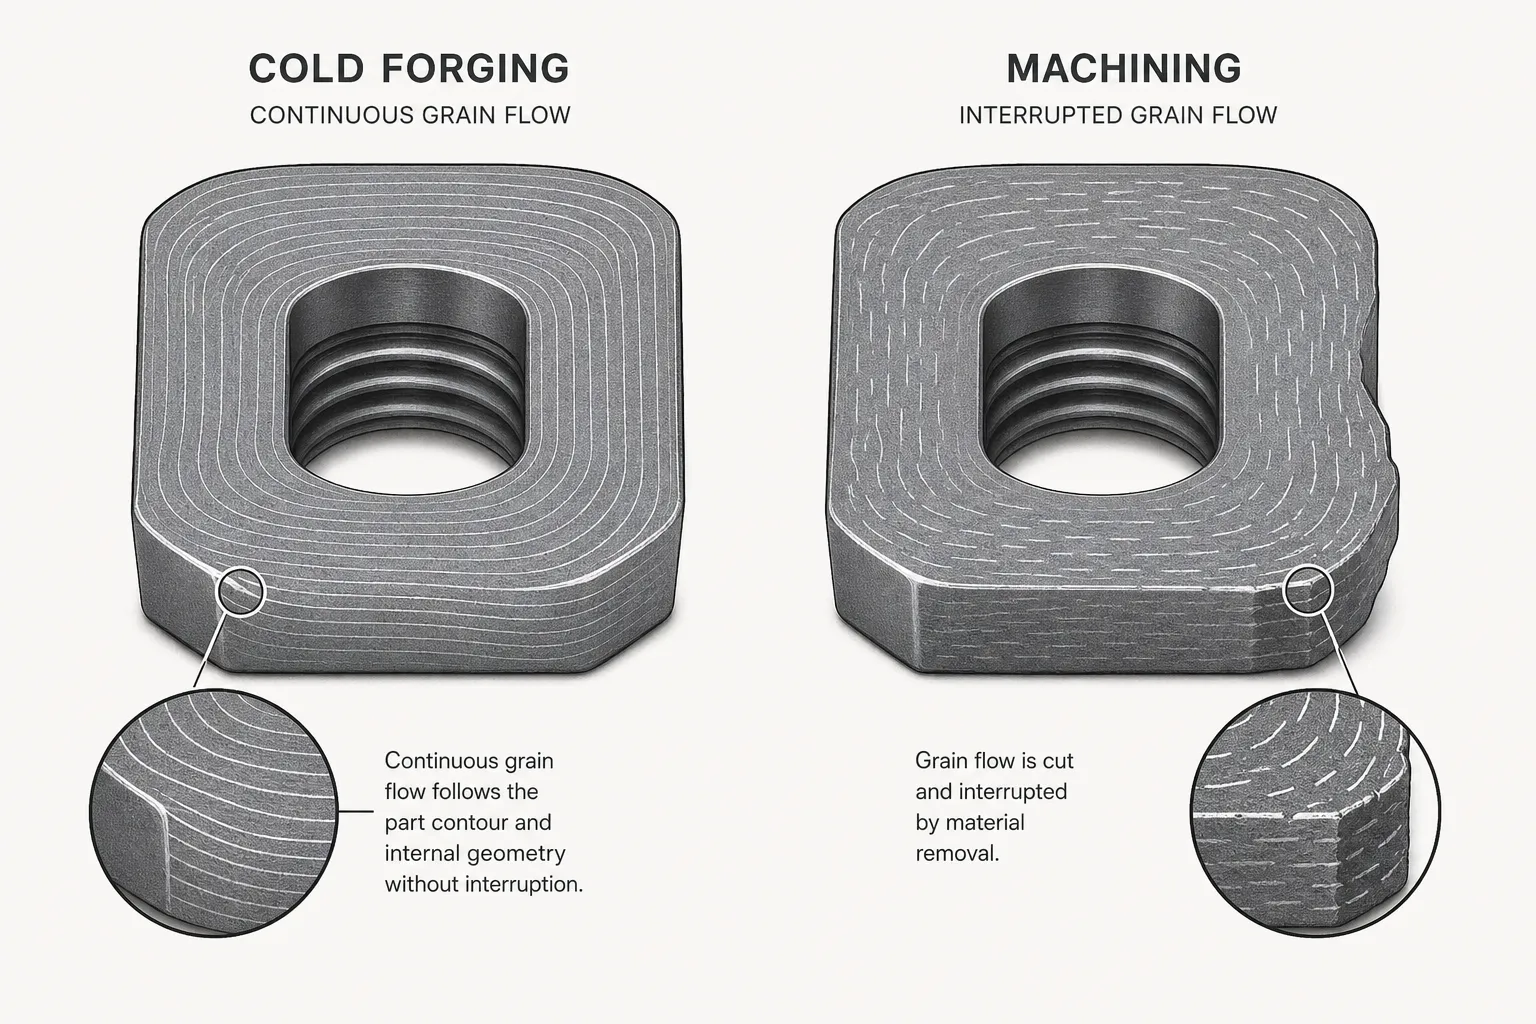
Die Fertigungsabfolge beginnt mit dem mehrachsigen Kaltschmieden, das mit einer Presse durchgeführt wird, die 630 Tonnen wiegt und dazu verwendet wird, die Merkmale der ein-Zoll-Antriebsquadratfläche sowie die Quadrataussparung am Arbeitsende in einem einzigen Hub zu erzeugen. Die Kaltschmiedtechnik wurde aus einem spezifischen metallurgischen Grund ausgewählt. Bei diesem Verfahren erfolgt die Verformung des Metalls unterhalb der Rekristallisationstemperatur, wodurch die Kornstruktur kontinuierlich bleibt und der Form des Bauteils entspricht. Dieser kontinuierliche Kornfluss führt zu einer Verstärkung durch Fasern, wodurch eine höhere Torsionsfestigkeit erreicht werden kann als bei vollständig gefertigten Fittings, bei denen Schnittoperationen die Kontinuität des natürlichen Kornflusses zerstört haben.
Nach dem Schmieden, der Quadrat Die Hohlstelle wird auf einer Tongtai-vertikalen Fräszentrumsmaschine mit einem fortschrittlichen Tastsystem nachbearbeitet, wodurch die Abmessungen der Hohlstelle auf die gewünschten Endanforderungen gebracht werden. Alle Buchsen durchlaufen eine luft-elektronische Messstation, in der sie an den Flächen und hinsichtlich Parallelität an verschiedenen Tiefenpositionen der Hohlstelle gemessen werden. Die Messergebnisse werden in der Produktionsdatenbank gespeichert, um eine vollständige dimensionsbezogene Rückverfolgbarkeit der einzelnen Buchse zu gewährleisten und eine Grundlage für die aktuelle statistische Prozesssteuerung sowie Kapazitätsanalyse zu schaffen.
Wärmebehandlung unter kontrollierter Atmosphäre
Halbfertige Metallteile werden in einem versiegelten Abschreckofen unter streng kontrollierten endothermen Bedingungen erhitzt. Die Metallteile werden auf 860 °C für 1 Stunden erhitzt, um eine vollständige Bildung von Austenit und eine gleichmäßige Verteilung von Kohlenstoff innerhalb der Bauteile zu gewährleisten. Der erzeugte Austenit wird anschließend in schnell erwärmtem Öl bei einer Temperatur von 60–80 °C abgeschreckt, wodurch eine martensitische Struktur entsteht. Danach wird die Martensitstruktur unmittelbar im Luftkonvektionsofen bei 380 °C für 90 Minuten angelassen, wodurch Martensit mit hoher Zähigkeit und feiner Martensitstruktur bei 42–46 HRC entsteht. Eine Zusammenfassung der Parameter für Wärmebehandlungsvorgänge ist in Tabelle 2 dargestellt.
| Stufe | Parameter | Mittel / Zustand |
|---|---|---|
| Austenitisieren | 860 °C ± 10 °C / 60 min | Gesteuerte endothermische Atmosphäre |
| Abschrecken | 60–80 °C (Öltemperatur) | Schnellabkühlungsöl |
| Anlassen | 380 °C ± 15 °C / 90 min | Luftzirkulationsofen |
| Zielhärte | HRC 42–46 | Pro ISO 6508-1 |
| Mikrostruktur | Fein vergütete Martensit | Frei von groben Körnern und Karbidnetzwerken |
Der HRC 42–46-Härtebereich wurde durch umfangreiche Prüfungen festgelegt, die darauf abzielen, die beste Kombination aus Oberflächenbeständigkeit und Kernduktilitätswerten für diese Geometrie zu ermitteln. Unterhalb von HRC 42 neigen Arbeitshohlraumkanten aufgrund hoher Drehmomentbelastung zu plastischem Fließen und Pilzbildung. Oberhalb von HRC 46 nimmt die Schlagzähigkeit ab, bis das Material in Bereichen mit maximaler geometrischer Spannung – wie dem Rundungsradius der Einrastnut oder den Ecken des Antriebsquadrats – zur Auslösung spröder Bruchvorgänge neigt. Jede Ofenladung enthält einen Prüfzuschnitt, der metallografisch abgeschnitten, poliert und unter einer Vergrößerung von 200-mal untersucht wird. Das Akzeptanzkriterium ist eine einheitliche feine vergütete Martensitstruktur, frei von überhitzten groben Körnern oder kontinuierlichen Karbidnetzwerken, die als Stellen für Rissauslösung unter zyklischer Stoßbelastung wirken.
Oberflächentechnik und Korrosionsbeständigkeit
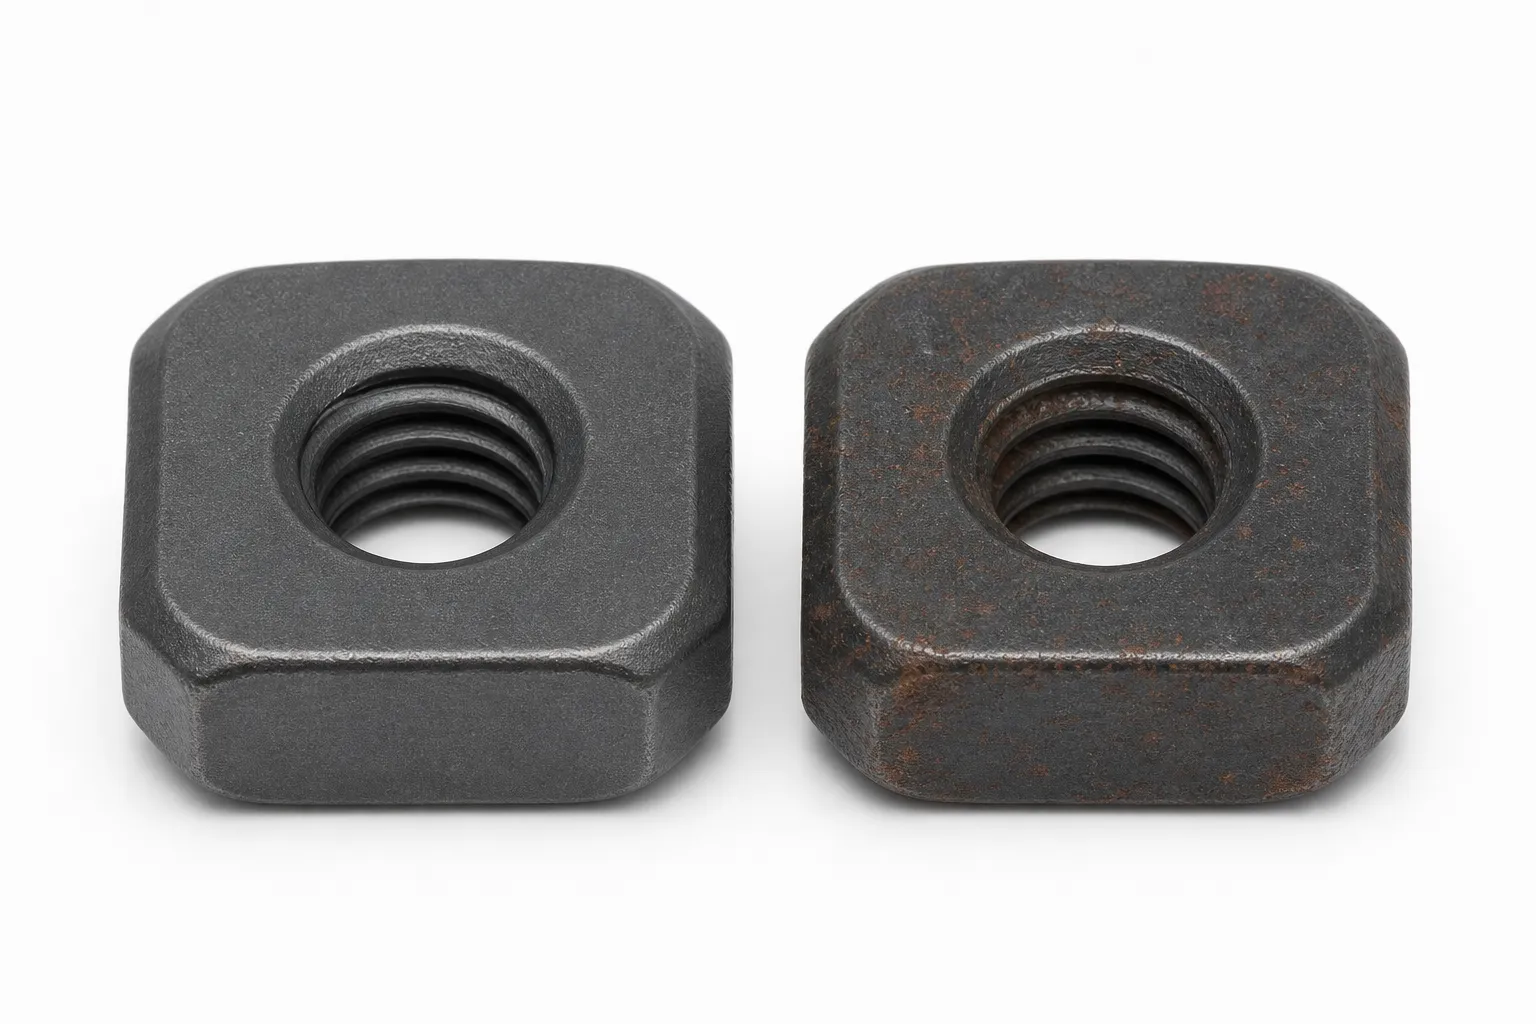
Nach der Wärmebehandlung und dem Strahlen erhält jede Buchse eine kontrollierte Zink-Mangan-Phosphat-Umwandlungsbeschichtung, deren Dicke zwischen 4 und 6 μm variierte. Der Phosphatumwandlungsprozess wurde aus zwei technischen Gründen statt galvanischer Beschichtungen gewählt. Erstens führt die Phosphatumwandlungsbeschichtung keinen diffusionsfähigen Wasserstoff in das Stahlsubstrat ein; dadurch wird Wasserstoffversprödung verhindert – ein Aspekt von großer Bedeutung bei Werkzeugen aus hochfesten Materialien. Zweitens dient die mikroporöse Struktur der Phosphatbeschichtung als Öl-“Schwamm” und gewährleistet somit Grenzschmierung an der Buchsen-Mutter-Schnittstelle sowie eine Reduzierung der Oberflächenscherspannungen, die zu Fressen beim Entfernen rostiger Verbindungselemente führen können. Die Korrosionsbeständigkeit wird anschließend quantitativ mittels 96-hour Neutral-Salznebelprüfungen gemäß ASTM B117 nachgewiesen – dreimal wirksamer als typische Schwarzoxidbeschichtungen unter ähnlichen Bedingungen.
Zerstörende Grenzprüfung
Alle Produktionschargen von 500 Teilen werden mittels eines zerstörenden Prüfverfahrens bewertet. Was die statischen Prüfungen betrifft, wird das Nachweisdrehmoment angewendet, das 1.3-mal den in ANSI/ASME B107.110 angegebenen Werten entspricht. Diese Art von Prüfung wird bestanden, sobald die Buchsen keine sichtbaren Risse aufweisen und ihre ursprüngliche Form für immer beibehalten. Bei der Durchführung von dynamischen Prüfungen werden die Buchsen 200 kontinuierlichen Impulsen beim vorherigen Anziehdrehmoment ausgesetzt, das mit 90 N·m gemessen wurde. Anschließend werden Proben zerstörend zerschnitten, um die Oberflächen der Innenhohlräume auf Anzeichen von Oberflächenverschleiß und der Entstehung von Mikrorissen sowie das Härteprofil zu bewerten. Nur jene Proben, die eine 100-prozentige Passrate aufweisen, dürfen freigegeben werden.
Käuferleitfaden: Fünf-Punkte-Qualitätsaudit-Rahmenwerk
Käufer, die ihr Produktportfolio erweitern oder zentralisierte Einkäufe für ein Reparaturnetzwerk mit mehreren Standorten durchführen möchten, müssen eine effektive Methode zur Bewertung der Produktionskapazität von Lieferanten entwickeln. In Tabelle 3 haben die Autoren einen strukturierten Audit-Rahmen skizziert, der dies ermöglicht.
| Prüfdimension | Schlüsselfrage | Nachzuweisende Belege | |
|---|---|---|---|
| 1 | Materialrückverfolgbarkeit | Können Wärmelot-Zertifikate bereitgestellt werden? | Spektrometerbericht für 40Cr/AISI 5140 verknüpft mit Charge |
| 2 | Wärmebehandlungsvalidierung | Ist die Härte innerhalb von 42–46 HRC? | Mikrografie von feiner gehärteter Martensit aus dem gleichbelasteten Prüfstreifen |
| 3 | Dimensionale Fähigkeit | Was ist der Cpk für die quadratische Kammer? | Inline-Luftmessdaten; Parallelität ≤ 0.02 mm |
| 4 | Dynamische Haltbarkeit | Wird die Stoßermüdungstestung durchgeführt? | 200 zykliert bei 90 N·m ohne Rissbildung oder Verformung |
| 5 | Oberflächenschutz | Was ist die Salznebel-Bewertung? | 96-hour NSS gemäß ASTM B117; keine rote Rostbildung auf funktionalen Oberflächen |
Der Zweck dieser fünf Prüfpunkte besteht darin, objektive, quantitative Nachweise zu erhalten – im Gegensatz zu subjektiven Garantien. Wenn ein Lieferant nicht in der Lage ist oder nicht bereit ist, diese Informationen bereitzustellen, ist es unwahrscheinlich, dass er über die erforderliche interne Prozesskontroll-Infrastruktur verfügt, um sicherzustellen, dass Produkte konsistent hergestellt werden.
Unternehmensfähigkeiten und Anpassung: ingenieurgetriebene Fertigung
Dieser Artikel legt keine gewünschten Benchmarks oder Ziele fest, sondern beschreibt die bestehende Situation bei Yueqing Qiyi Verbindungselemente Co., Ltd.. Das Unternehmen verfügt über jahrelange Erfahrung in der Herstellung von Automobil- und Industriebefestigungselementen, sodass es alle Feinheiten der Anwendung verschiedener Verfahren zur Steuerung der Maßkontrolle kennt, das Materialverhalten bei Einwirkung von Klemmkräften erkennt und die Dynamik der Wärmebehandlungsmetallurgie nutzt – was die Anwendung bestehender technologischer Errungenschaften bei der Produktion von Sockeln für komplexe Befestigungselemente veranschaulicht. Die Fertigungsverfahren des Unternehmens umfassen die eigene Stanzwerkzeugkonstruktion, fortschrittliches mehrstufiges Kaltschmieden, CNC-Bearbeitung, Wärmebehandlung von Werkstoffen und Oberflächenveredelung. Das Unternehmen bietet außerdem einfache und kosteneffiziente OEM- und ODM-Lösungen an, falls ein Kunde eine Anpassung seines Produkts benötigt oder lediglich individuelle Verpackungslösungen nutzen möchte – dazu gehören unter anderem verschiedene Arten von Holzkohletüten und Einzelhandelsverpackungen in Kartons.
Häufig gestellte Fragen
1. Wird diese Buchse zu 3/8-inch quadratischen Batteriepolmuttern passen?
Tatsächlich ist der operative Platz dafür ausgelegt, die sichere Verwendung sowohl der 5/16-inch- als auch der 3/8-inch-Vierkantmuttern zu ermöglichen, die die beiden am häufigsten verwendeten Größen in den Batterieklemmen der Autos sind.
2. Lässt es sich direkt auf einen 1-inch Schlagschrauber montieren?
Das Antriebsende besteht aus einer universellen 1-inch-Quadratbohrung und einer Einrastnut, die das mechanische Gerät an Ort und Stelle hält.
3. Ist die Steckdosenwand stark genug für stark verrostete, festgefressene Muttern?
Ja. Mehrrichtiges Kaltschmieden und gesteuerte Gradient-Wärmebehandlung können gemeinsam eine Buchse erzeugen, die einer langanhaltenden 1-inch-Belastung durch einen Schlagschrauber standhält. Bei stark verrosteten Verbindungselementen wird empfohlen, vor dem Entfernen hochwertiges Penetrationsöl zu verwenden.
4. Sind unterschiedliche Längen für blockierte Batteriepositionen verfügbar?
Die übliche Länge von 50 mm gilt für die Mehrheit der Top-Post-Batterie-Aufbauten im Auto. In Fällen, in denen eine spezifische Länge oder äußere Form erforderlich ist, kann diese über unsere Originalhersteller (OEM) bereitgestellt werden.
5. Wird die Phosphatbeschichtung mit der Zeit rosten?
Zink-Mangan-Phosphatbeschichtungen weisen bei Verwendung unter normalen Bedingungen eine gleichmäßige polierte Oberfläche auf, ohne Probleme wie Abblättern. Ihre mikroporöse Ölabsorptionsstruktur gewährleistet eine verlängerte Korrosionsbeständigkeit aufgrund der Auftragung einer dünnen Schicht Maschinenöl.
6. Können Sie unser Firmenlogo zum Produkt hinzufügen?
Ja. Es besteht die Möglichkeit einer nicht entfernbaren Tiefengravur mittels Laser, wenn es um das Kennzeichnen einer Marke oder einer Teilnummer geht. Die niedrigste verfügbare Menge für Sonderbestellungen beträgt 50 Stück.
7. Was wäre, wenn die eckigen Ecken bei normaler Nutzung abgerundet werden?
Wir führen eine gründliche dimensionsbezogene Prüfung der Buchsen durch. Außerdem wird das Chargendrehmoment auf Qualität getestet. Sollte ein Defekt aufgrund schlechten Materials oder mangelhafter Wärmebehandlung auftreten, wird das Teil ausgetauscht und die Ursache des Defekts wird rückwärts über die Produktion ermittelt.
Starten Sie das Beschaffungsgespräch
Bei der Treffung professioneller Beschaffungsentscheidungen ist es wichtig, sich auf klare, ehrliche und zuverlässige Informationen zu stützen – anstatt auf Verkaufspropaganda oder Informationen, die ein Produkt bewerben. Wenn Sie vollständige Konstruktionszeichnungen, Testergebnisse zum Chargenkonsistenztest, Drittzertifizierungen für Materialien oder eine Probe für die In-Bay-Validierung anfordern möchten, besuchen Sie qiyifastener.com und kontaktieren Sie die Vertreter unseres Engineering- und Customer-Success-Teams.


