

Als ein Einkaufsmanager in Detroit wiederholte Spindelvibrationen auf einer neuen Bearbeitungslinie feststellte, prüfte er die Montageanleitung, akzeptierte ein kostengünstiges Angebot und genehmigte die Ersatzteile mit Zuversicht. Innerhalb von drei Wochen wurden zwei Gehäuse überhitzt, die Inspektion ergab Fräsmarkierungen, und das Wartungsteam musste 48-Einheiten überholen. Die Federn waren nicht defekt. Die Spezifikation lautete: Die Bestellung nannte eine Feder nach Größe, definierte aber niemals die erforderliche Vorspannkraft, die Arbeitshöhe, die Toleranzstapelung oder die thermische Bewegung. Dieses Versäumnis wirft die praktische Frage auf, die dieser Leitfaden beantwortet: Wie sollte ein Käufer eine Lagerfeder auswählen? oder ein Lager-Vorlastfeder für eine echte industrielle Montage?
Zusammenfassung: Ein zuverlässiges Vorspannungssystem beginnt mit Kraft bei der eingebauten Höhe – nicht allein mit der Freihöhe. Käufer sollten die Axialbewegungsspanne berechnen, die Lagergrenzen gemäß ISO 281 und ISO 492 prüfen und anschließend Federkraft, Durchbiegung, Material, Dauerfestigkeit sowie Prüfnachweise angeben. Tellerfedern eignen sich für hohe Kräfte in kurzen Bauräumen; Wellenfedern eignen sich für mittlere Kräfte, bei denen die Axialhöhe eine Rolle spielt. Ein kontrollierter Prototyp-Test ist in der Regel günstiger als die Korrektur von Wärmeentwicklung, Geräusch, Verschleiß und Ausfallzeiten nach der Produktionsfreigabe.
Warum ist die Auswahl von Lager-Vorspannfedern zu einer Beschaffungspriorität geworden?
A Lagerfeder übt eine Axialkraft aus, die unerwünschte innere Spielspannung beseitigt oder den Kontakt aufrechterhält, wenn Bauteile ausdehnen, abnutzen oder verschieben. Eine Lager-Vorspannfeder erfüllt dieselbe Funktionsaufgabe, wird aber in der Regel für ein definiertes Vorspannziel ausgewählt und nicht als allgemeines Dämpfungskomponente behandelt. In der Praxis können beide Begriffe Tellerfedern, Wellenfedern, Zugfedern oder speziell gefertigte Federringe beschreiben, die neben einem Wälzlager installiert werden.
Der kommerzielle Kontext ist von Bedeutung. Research and Markets berichtet, dass der Markt für Industriebefestigungselemente voraussichtlich von 91.04 Milliarden USD im Jahr 2025 auf 115.67 Milliarden USD bis zum Jahr 2032 ansteigen wird – was einer jährlichen Wachstumsrate von 3.48 % entspricht.
Diese Skala macht nicht jedes Bauteil austauschbar; sie erhöht die Anzahl der Lieferanten, Materialien, Toleranzsysteme und Zertifikate, die ein Einkaufsteam vergleichen muss. Die China National Hardware Electric and Chemical Commercial Association dient ebenfalls einer breiten Gemeinschaft der Hartwarenherstellung und -verteilung und unterstreicht die Bedeutung nachverfolgbarer Spezifikationen bei grenzüberschreitenden Beschaffungen.
Für einen Ingenieur ist die Vorspannung ein Kraftproblem. Für einen Einkaufsleiter ist sie auch ein Dokumentations-, Wiederholbarkeits- und Gesamtkostenproblem. Ein Zeichnung, auf der nur Außendurchmesser, Innendurchmesser und Dicke angegeben sind, überlässt es dem Hersteller, die wichtigste Ausgabe zu erraten: die Last-Durchbiegungs-Kurve.
Empfohlenes Originalbild: eine echte Fotografie einer Prüfbank, die eine Tellerfeder, Wellenfeder, Wälzlager, Höhenmessgerät und Kraftprüfgerät zeigt.
Alternativtext: “Kraft-inspektion in Höhe von Scheiben- und Wellenfedern für eine industrielle Lagerbaugruppe.”
Wie erzeugt und hält eine Lagerfeder die erforderliche Vorspannung auf?
Eine Vorfüllkomponente muss eine akzeptable Axialkraft aufrechterhalten, wenn sich Fertigungstoleranzen, Temperatur, Verschleiß und Betriebslasten ändern. Ihre Auswahl erfordert daher mehr als nur die Abgleichung ihres Außendurchmessers mit dem verfügbaren Gehäuseraum.
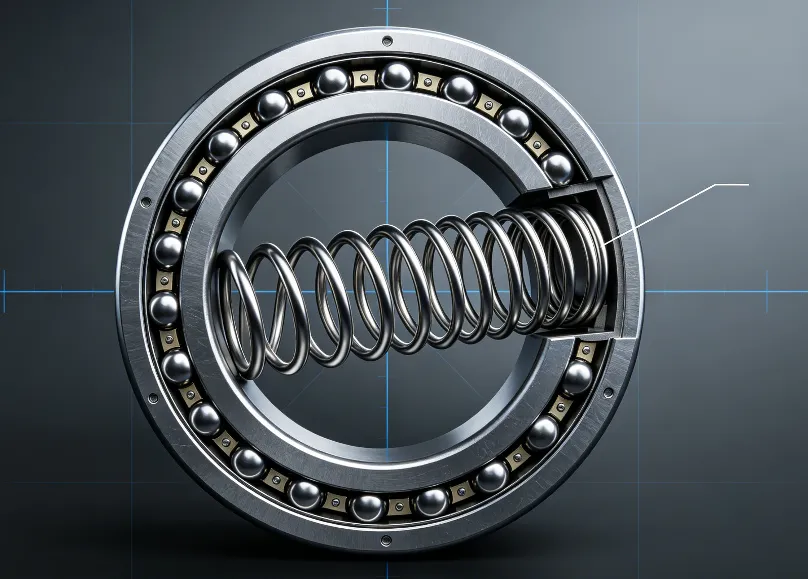
Der Käufer und der Ingenieur müssen vier grundlegende Parameter festlegen:
- Erforderliche Achskraft
- Installierte Arbeitshöhe
- Minimale und maximale Betriebsdurchbiegung
- Zulässige Kraftvariation über diesen Durchlenkungsbereich
Diese Parameter bestimmen, ob eine Scheibe-, Wellen-, Spulen- oder benutzerdefinierte Federgeometrie geeignet ist.
Warum sollte eine Lager-Vorspannfeder nach Kraft bei eingebauter Höhe spezifiziert werden?
Innerhalb eines linearen Arbeitsbereichs ist die grundlegende Beziehung:
F = k × x
Hier ist F die Achskraft in Newton, k ist die Federsteifigkeit in N/mm, und x ist die Durchbiegung in Millimetern.
Eine Scheibenfeder ist oft nichtlinear, sodass ein nomineller Federkonstantenwert ihren gesamten Hub nicht beschreiben kann. Die Einkaufspezifikation sollte daher mindestens zwei Überprüfungspunkte angeben – beispielsweise die Kraft bei der eingebauten Höhe und die Kraft bei der maximalen Betriebsdurchbiegung – anstatt sich auf die Freihöhe zu stützen.
Der Lagerlieferant muss das zulässige Vorspannfenster definieren. ISO 281:2007 liefert Methoden zur Berechnung der dynamischen Tragzahlen und der Nennlebensdauer von Wälzlagern, während ISO 492:2023 geometrische Produktspezifikationen und Toleranzwerte für Radiallager festlegt.
Keine der Normen gibt einen universellen Vorlast-Prozentsatz an. Die ehrliche Antwort lautet, dass ein 100 N-Ziel in einer kleinen Spindel konservativ sein und in einer anderen zerstörerisch wirken kann; Geschwindigkeit, Schmierung, Lageranordnung, Wärmefluss und äußere Belastung verändern alle das Ergebnis.
Eine Funktionsspezifikation könnte festlegen:
- Laden bei 10.50 mm Einbauhöhe: 300 N ±10%
- Laden bei 10.20 mm komprimierter Höhe: 410 N maximal
- Minimale Arbeitshöhe: 10.10 mm
- Maximale Arbeitshöhe: 10.80 mm
- Erforderliche Ermüdungslebensdauer: 1 Millionen Zyklen
- Prüftemperatur: 23°C, sofern nicht anders angegeben
Diese Informationen liefern dem Hersteller messbare Annahmekriterien und geben dem Käufer eine zuverlässige Grundlage für den Vergleich von Angeboten.
Wie sollten Ingenieure die Arbeitsverstellung einer Lagerfeder berechnen?
Die Betriebsdurchbiegung ist nicht einfach der Nennspalt, der auf einem Montagezeichnung angegeben ist. Sie ist die Summe aus Montage- und Betriebsbewegungen:
- Gehäuse- und Wellentoleranzen
- Lagerbreitenvariation innerhalb der anwendbaren Toleranzklasse
- Thermische Ausdehnung zwischen heißem und kalten Zustand
- Abdeckung, Unterlage und Schultervariation
- Abnutzung, Setzung und Beschichtungsdicke
- Installationsfehler und Dienstanpassung
Wenn die nominelle Federauslenkung 0.40 mm beträgt, die Auslenkung im Schlimmfallszenario jedoch ±0.25 mm beträgt, erstreckt sich das tatsächliche Betriebsfenster von 0.15 bis 0.65 mm. Der Lieferant muss eine akzeptable Kraft an beiden Grenzen nachweisen.
Diese Berechnung verhindert einen häufigen Ausfall: eine Vorspannkomponente, die während der Montage bei Raumtemperatur korrekt erscheint, aber nach Erreichen der Betriebstemperatur durch das Gehäuse nahezu fest wird.
Thermische Bewegung verdient besondere Aufmerksamkeit. Eine Stahlwelle und ein Aluminiumgehäuse dehnen sich nicht mit derselben Rate aus. Über eine lange Montagezeit kann selbst eine geringfügige Temperaturerhöhung die Axialposition so weit verändern, dass die Feder in einen deutlich steileren Bereich ihrer Kraft-Durchbiegungs-Kurve verschoben wird.
Die Berechnung sollte daher berücksichtigen:
- Minimale Montagetemperatur
- Maximale Betriebstemperatur
- Koeffizienten der thermischen Ausdehnung
- Effektive Ausdehnungslänge
- Richtung der Bewegung von Welle und Gehäuse
- Ergebnisänderung der Federspielhöhe
Ein Ingenieurteam, das diese Variablen ignoriert, könnte eine Bauteil freigeben, das bei einer Prüfstandsuntersuchung korrekt funktioniert, im Betrieb jedoch den Lager überhitzt.
Welche Lagerfeder-Geometrie passt am besten zur erforderlichen Kraft und Hubweg?
Eine Scheibenkomponente erzeugt eine hohe Axialkraft in einem kurzen Bauraum. Eine Wellenfeder bietet in der Regel mehr Hub und eine flachere Laständerung für denselben Axialraum. Eine Schraubenfeder kann einen erheblichen Hub aufnehmen, obwohl ihre Festlänge und die Notwendigkeit einer Führung in kompakten Gehäusen unpraktisch sein können.
Scheibenfedern können auch gestapelt werden. In einem idealisierten Stapel multipliziert die parallele Ausrichtung die Kraft, während die serielle Ausrichtung den Hub multipliziert. Wenn nₚ Federn parallel wirken und nₛ Stufen seriell geschaltet sind, beträgt die annähernde äquivalente Steifigkeit:
k_stack ≈ (nₚ / nₛ) × k_single
Für das Beispiel:
- Zwei Scheiben parallel liefern bei derselben Durchbiegung etwa das Doppelte der Belastung einer Scheibe.
- Zwei Scheiben in Reihe ermöglichen etwa das Doppelte der Hublänge bei ungefähr derselben Belastung.
- Ein kombinierter Reihen-Parallel-Stapel kann sowohl die Lastkapazität als auch die nutzbare Bewegung erhöhen.
Reibung an den Kontaktflächen sorgt dafür, dass die tatsächlichen Belastungs- und Entlastungskurven abweichen, weshalb Prototypentests weiterhin erforderlich sind. Schmierung, Oberflächenrauigkeit, Kantenzustand und Führungsmethode beeinflussen alle das Stapelverhalten.
DIN EN 16983 klassifiziert Tellerfedern nach Abmessungen und Qualitätsanforderungen, während DIN EN 16984 die Berechnung behandelt. Eine Zeichnung sollte die maßgebliche Ausgabe kennzeichnen, anstatt beiläufig die veraltete DIN 2093 zu nennen.
Wie sollte das Material einer Lager-Vorspannfeder auf die Betriebsumgebung abgestimmt sein?
Die Werkstoffauswahl muss den Anforderungen an Temperatur, Korrosion, Relaxation und Zyklen entsprechen – nicht dem Aussehen.
Standard-Federstähle sind kosteneffizient für kontrollierte industrielle Umgebungen. Edelstahl-Güten verbessern die Korrosionsbeständigkeit, erreichen aber nicht automatisch die Kraft- oder Ermüdungseigenschaften von kohlenstoffhaltigem Federstahl. Nickelbasierte Legierungen wie Inconel 718 können für anspruchsvolle Hitze- und Korrosionsbedingungen in Betracht gezogen werden, wobei eine anwendungsspezifische Validierung bei Temperaturen erfolgen muss, die bis auf 650°C ansteigen können.
Für jedes Material soll die Spezifikation festlegen:
- Werkstoffklasse und zugelassene äquivalente Werkstoffklassen
- Wärmebehandlung und Härtebereich
- Oberflächenausführung und Beschichtung
- Wasserstoffversprödungskontrollen werden dort angewandt, wo es relevant ist
- Kraft bei angegebenen Prüfhöhen
- Ermüdungsziel in Zyklen und Prüfamplitude
- Korrosions- oder Salznebelanforderung
- Losrückverfolgbarkeit
- Prüfberichtsformat
Eine geringe Änderung der Dicke kann eine deutlich größere Änderung der Kraft hervorrufen – insbesondere bei Scheibengeometrie. Deshalb sollten nicht standardisierte Teile anhand gemessener Last-Durchbiegungs-Daten qualifiziert werden, nicht allein durch dimensionsbezogene Prüfungen.
Die Beschichtungsauswahl erfordert ebenfalls Vorsicht. Galvanisieren kann die Korrosionsbeständigkeit verbessern, aber der Galvanisierungsprozess kann Risiken der Wasserstoffversprödung in gehärtetem Federstahl mit sich bringen. Die Zeichnung oder die Qualitätsvereinbarung sollte daher angeben, ob ein Auslagern, eine Prozesskontrolle oder eine alternative Beschichtung erforderlich ist.
Wie vergleicht sich eine Lagerfeder mit anderen Vorspannverfahren?
Die richtige Wahl ist nicht die Komponente mit dem niedrigsten Stückpreis; es ist die Methode, die die beabsichtigte Kraft über das gesamte Toleranz- und Temperaturbereichsfenster hinweg aufrechterhält.
| Vorlademethode | Kraft- und Hubverhalten | Raumeffizienz | Montagekontrolle | Typischer versteckter Kostenfaktor | Beste Passform-Anwendung |
|---|---|---|---|---|---|
| Scheibenfeder | Hohe Kraft, kurzer Hub, nichtlineare Kurve | Ausgezeichnet axial | Gut, wenn die Höhe kontrolliert wird | Stapelreibung und Überlast in der Nähe des Flachzustands | Kompakte Getriebe, Motoren, Kupplungen und Spindelhalterungen |
| Wellenfeder | Mäßige Kraft, nützliche Hublänge, relativ gleichmäßige Reaktion | Sehr gut | Gut; weniger gestapelte Teile | Endüberlappung, Wellenzahl und Variation der installierten Höhe | Elektromotoren, Pumpen und Präzisionsgehäuse |
| Torsionsfeder | Weiter Reise, in der Regel nahezu linear | Niedriger | Erfordert eine Tasche oder Anleitung | Knicken, feste Höhe und zusätzliche Gehäuselänge | Großhub- oder verstellbare Mechanismen |
| Distanzscheibe oder massive Abstandshülse | Feste Hubvolumen mit keiner Nachgiebigkeit | Ausgezeichnet | Sehr toleranzempfindlich | Selektive Montage und Verlust der Vorspannung nach thermischer Veränderung | Stabile, streng kontrollierte Präzisionsbaugruppen |
| Gewindeadjustierung oder Muttereinstellung | Einstellbar während der Montage | Mittel | Betreiber- und drehmomentabhängig | Arbeit, Verriegelungsmethode und Feldvariation | Wartungsfähige Ausrüstung und geringvolumige Bauweisen |
Eine Scheibenlösung wird in der Regel bevorzugt, wenn der axiale Platz begrenzt ist und die Kraftanforderung hoch ist. Eine Wellenlösung kann besser geeignet sein, wenn die Baugruppe zusätzliche Bewegung benötigt, ohne dass die Belastung deutlich ansteigt.
Ein massiver Unterlegring kostet pro Teil weniger, kann aber keine thermische Ausdehnung oder Abnutzung ausgleichen. Eine gewindete Justierung ermöglicht die Feldkalibrierung, führt jedoch zu Abweichungen durch den Bediener und erfordert eine zuverlässige Sperrmethode.
Der Gesamtkostenvergleich sollte daher mehr als den Kaufpreis umfassen:
TCO pro Baugruppe = Teilkosten + Prüfkosten + Montagearbeit + erwarteter Nachbesserungsaufwand + Ausfallzeitrisiko + Eilversand
Angenommen, eine günstigere Feder spart 0.12 USD pro Einheit bei 20,000 Baugruppen; die jährliche Ersparnis beträgt 2,400 USD. Eine achtstündige Linienstillstandsphase zu 1,500 USD pro Stunde kostet 12,000 USD vor Nachbearbeitung, Austauschlagern oder Expressversand.
Die ROI-Argumentation für eine qualifizierte Preload-Komponente ist daher nicht Premium gegenüber Economy – sie ist kontrollierte Kraft gegen unkontrolliertes Risiko.
Wo sollte eine Lager-Vorspannfeder eingesetzt werden – und was bestimmt ihre Kosten?
Die gleiche Produktbeschreibung kann sehr unterschiedliche ingenieurtechnische Anforderungen verbergen. Einkaufsteams sollten die Anwendung klassifizieren, bevor sie Angebotsanfragen stellen.
| Anwendung | Haupt-Preload-Zielsetzung | Risiko, wenn die Kraft zu niedrig ist | Risiko, wenn die Kraft zu hoch ist | Hauptkostentreiber |
| Elektromotor | Reduzieren Sie Lärm und berücksichtigen Sie die axiale thermische Bewegung | Klappern, Schliddern und inkonsistente Rotorposition | Wärme und verkürzte Lagerlebensdauer | Erzwinge Konsistenz bei zwei Temperaturen |
| Werkzeugmaschinen-Spindel | Erhöhe die Steifigkeit und Laufgenauigkeit | Chatter, schlechte Oberflächenrauheit und Axialbewegung | Schnelle Wärmeerzeugung mit Geschwindigkeit | Enge Krafttoleranz und Ermüdungsvalidierung |
| Pumpe oder Kompressor | Beibehaltung der Kontaktverbindung unter Vibration und Laständerung | Fretting und intermittenter Kontakt | Dichtungsverzerrung und übermäßige Reibung | Korrosionsbeständigkeit und Rückverfolgbarkeit |
| Getriebe | Lage der Steuerwelle steuern und Toleranzstapel ausgleichen | Getriebeverkippung und Geräusch | Lagerüberlastung und Leistungsverlust | Stapelkonstruktion und -montage Poka-Yoke |
| Bau- oder Mobileinrichtung | Überstehe Stöße, Schmutz und Servicevariationen | Entspannung und Stoßbelastung | Verringerte Konformität unter Schock | Beschichtung, Materialzähigkeit und Feldaustauschbarkeit |
Der Preis steigt normalerweise mit:
- Engere Lasttoleranz
- Speziallegierungen
- Niedrigvolumige Werkzeuge
- Ermüdungstest
- Wärmebehandlungskontrollen
- Spezielle Beschichtungen
- Einzelteilrückverfolgbarkeit
- Drittanbieter-Inspektion
- Detaillierte Exportdokumentation
Eine kundenspezifische Komponente mit einer Lasttoleranz von ±5% wird im Allgemeinen eine höhere Prozesssteuerung erfordern als eine, die mit ±15% akzeptiert wird. Der engere Wert bringt jedoch keinen kommerziellen Vorteil, es sei denn, die Lageranalyse belegt, dass er erforderlich ist.
Wir empfehlen, die Toleranz zu kaufen, die die Montage benötigt – weder lockerer noch enger.
Das Jahresvolumen verändert ebenfalls die Beschaffungsstrategie. Ein Niedervolumen-Maßanfertigungsprojekt kann sich auf lasergeschnittene Bleche und flexible Werkzeuge stützen, während ein Hochvolumen-Automotive- oder Motorprogramm progressives Werkzeug, automatisierte Wärmebehandlung und Inline-Lastprüfung rechtfertigen kann. Das niedrigste Prototypenangebot ist nicht immer die niedrigsten Produktionskosten.
Welche Normen und Konformitätsdokumente gelten für eine Lagerfeder?
Die Konformität beginnt mit der Trennung von Lageranforderungen und Federanforderungen. Der folgende Rahmen ist geeignet für eine internationale Anfrage nach einem Kostenvoranschlag:
| Anforderungsbereich | Relevante Referenz | Beschaffungsauswirkung |
| Lager-Nennlebensdauer | ISO 281:2007 | Bestätigen Sie, dass Voreinlauf- und Betriebslast in der Lagerlebensdauerbewertung berücksichtigt werden |
| Radiallager-Geometrie und Toleranzen | ISO 492:2023 | Passen Sie die Annahmen zu Passform, Spalt und Toleranz an die Lagerklasse an |
| Metrische Radiallager für den US-Markt | ANSI/ABMA 20-2025 | Überprüfen Sie Grenzabmessungen, Toleranzen und radiale Innenspielspannen, wo angegeben |
| Scheibenfederabmessungen und Qualität | DIN EN 16983 | Definieren Sie Dimensionsreihen, Qualitätsanforderungen und Prüfgrundlage |
| Scheibenfederberechnung | DIN EN 16984 | Dokumentationsberechnungsannahmen für Kraft, Spannung und Stapeln |
Eine Lieferantenerklärung, dass ein Produkt “standard” ist, reicht nicht aus. Die Bestellung soll festlegen:
- Standardnummer und Ausgabe
- Werkstoffgüte
- Zeichnungsrevision
- Lade- und Höhenanforderungen
- Prüfstufe
- Probenentnahmemethode
- Erforderliche Testaufzeichnungen
- Prioritätsregeln bei Konflikten von Anforderungen
Die Nichtdefinition dieser Artikel kann zur Ablehnung der Erstartikelprüfung, zu verzögerten Zollverfahren oder Kundenfreigaben, zu ungeplanten Sortierungen und zu Gewährleistungsstreitigkeiten darüber führen, wer die fehlende Anforderung zu verantworten hatte.
Für Exportprojekte kann das Dokumentenpaket auch benötigen:
- Konformitätszertifikat
- Analysezertifikat
- Herkunftsdokumentation
- Versicherungsdokumente
- Werkstoffzertifikate
- Dimensionalinspektionsberichte
- Lasttestaufzeichnungen
Diese Dokumente ersetzen die ingenieurtechnische Validierung nicht; sie belegen, dass die gelieferte Loscharge der genehmigten Spezifikation entspricht.
Wie sollten Käufer eine Lager-Vorspannfeder spezifizieren und beschaffen?
Ein qualifizierter Beschaffungsprozess sollte die ingenieurtechnische Anforderung, die Lieferantenkompetenz, den Prüfplan und den Endmontagetest verknüpfen. Die Trennung dieser Tätigkeiten führt zu Lücken, in denen ein scheinbar konformes Teil im Betrieb dennoch versagen kann.
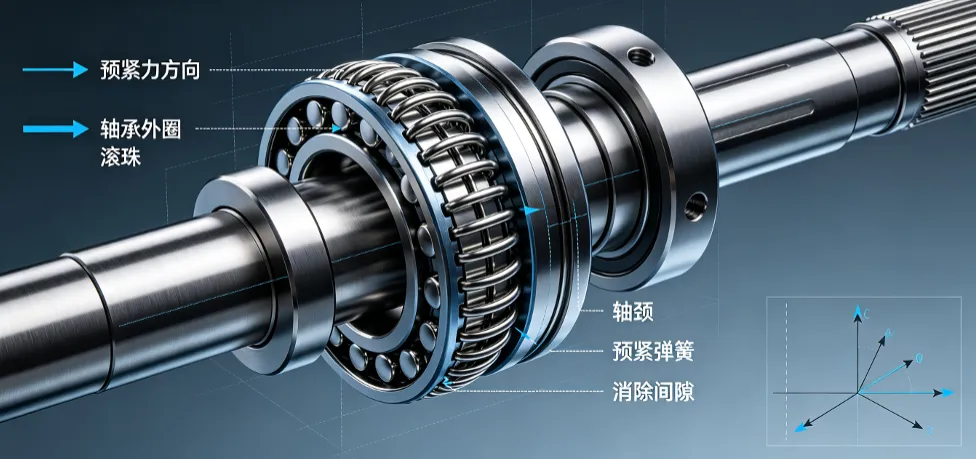
Warum sollte eine Anfrage für eine Lager-Vorspannfeder die Funktion definieren statt nur die Größe?
Die RFQ sollte folgendes enthalten:
- Lagertyp und -anordnung
- Wellendrehzahl
- Radiale und axiale Lasten
- Schmierverfahren
- Minimale und maximale Temperaturen
- Verfügbarer Installationsumschlag
- Ziel-Vorladen
- Minimale und maximale Arbeitshöhen
- Ermüdungslebensdauererwartung
- Jährliches Einkaufsvolumen
- Geltende Normen
- Erforderliche Inspektions- und Exportdokumente
Wenn die Anwendungsinformationen vertraulich sind, ist eine geschwärzte Schnittansicht der Benutzeroberfläche dennoch nützlicher als ein physisches Muster ohne Betriebsdaten.
Käufer, die bewerten Standard- und Sonderbefestigungsoptionen Sollte gefragt werden, ob der Hersteller diese Eingaben in eine gesteuerte Zeichnung, Produktionsroute und Prüfplan übersetzen kann.
Yueqing Qiyi Fastener Co., Ltd. liefert Standard- und maßgeschneiderte Komponenten mit Unterstützung bei der Einhaltung von ISO, DIN und ANSI. Bei entsprechender Angabe in der Bestellung kann das Unternehmen auch Konformitätszertifikate, Analysezertifikate, Herkunftsnachweise, Versicherungsdokumente und entsprechende Exportunterlagen bereitstellen. Der genaue Zertifizierungsumfang muss stets anhand der Zeichnung und der Einkaufsanforderungen überprüft werden.
Warum sollten Käufer die Daten zur Federkraft von Lagern vor der Sichtprüfung freigeben?
Mindestens 5 bis 10 Prototypenteile sollten bei der minimalen, nominellen und maximalen Arbeitshöhe gemessen werden.
Der Bericht soll feststellen:
- Testmaschinen-Modell
- Kalibrierungsstatus
- Befestigungsanordnung
- Kompressionsrate
- Prüftemperatur
- Belade- oder Entladerichtung
- Einzelne Messergebnisse
- Durchschnitts-, Mindest- und Maximalwerte
Ein goldener Prüfproben-Beispiel ist nützlich, aber der unterzeichnete Last-Durchbiegung-Bericht ist die eigentliche Abnahmegrundlage. Oberflächenfarbe, Verchromungsglanz und kosmetische Konstanz können nicht nachweisen, ob eine Feder die erforderliche Axialkraft bereitstellen wird.
Wenn Ermüdung wichtig ist, reichen statische Proben allein nicht aus. Der Prototyp-Plan sollte die Zyklenfrequenz, die minimale und maximale Durchbiegung, die Anzahl der Zyklen, die Prüftemperatur und den zulässigen Kraftverlust nach der Prüfung festlegen.
Wie sollte die vollständige Toleranzkette vor der Freigabe der Lagerfeder überprüft werden?
Die Federtoleranz kann eine unkontrollierte Lagerung nicht reparieren. Die Ingenieurwesen-Abteilung sollte die Lagergrenzen, Wellen-, Lagergehäuse-, Abdeckungs-, Abstandshalter-, Beschichtungs- und Federgrenzen in einer einzigen Schlechtfall- oder statistischen Toleranzüberlagerung zusammenfassen.
Die Rezension sollte vier Fragen beantworten:
- Was ist die maximale installierte Kompression?
- Welche minimale installierte Kompression ist erforderlich?
- Wie verändert die Temperatur diese Werte?
- Bleibt die resultierende Kraft innerhalb der Grenzen des Lagerlieferanten?
Für zeichnungsbasierte Schnittstellen jenseits der Katalog-Hardware des Herstellers Fähigkeit benutzerdefinierter Komponenten sollte gemeinsam mit der Tooling-Zuständigkeit, dem Änderungsmanagement, der Gauge-Strategie und der Prototyp-Durchlaufzeit geprüft werden.
Ein Lieferant kann die Federmaße innerhalb der Toleranz halten, während die Baugruppe dennoch versagt, weil die Gehäusetiefe, die Lagerbreite oder die Abdeckungsposition zu stark variieren. Die Verantwortung für den gesamten Stapel muss beim Eigentümer der Baugruppe verbleiben.
Welche Losaufzeichnungen und Änderungskontrollen schützen die Qualität der Lager-Vorspannfeder?
Die Bestellung muss angeben, welche Dokumente jedem Versand beiliegen und welche Produktionsänderungen eine schriftliche Genehmigung erfordern.
Kontrollierte Änderungen sollten umfassen:
- Materialersatze
- Stahlwerk-Änderungen
- Wärmebehandlungsquelle-Änderungen
- Beschichtungsprozessänderungen
- Werkzeugaustausch
- Werkzeugumplatzierung
- Änderungen an Inspektionsgeräten
- Unterauftragnehmeränderungen
- Verpackungsänderungen, die zu Verformung führen könnten
Diese Änderungen können die Leistung verändern, selbst wenn die Außen- und Innendurchmesser innerhalb der Toleranz bleiben.
Des Lieferanten Unternehmen und Qualitätshintergrund sollte losbezogene Nachweise unterstützen – nicht ersetzen. Ein allgemeines Unternehmenszertifikat kann nicht nachweisen, dass eine bestimmte Lieferung die vereinbarte Anforderung an die Kraft in Höhe erfüllt.
Warum muss eine Lager-Vorspannfeder in der Endmontage validiert werden?
Der abschließende Test gehört in die echte Gehäuseeinheit. Der Validierungsplan soll festhalten:
- Startdrehmoment
- Axiale Verschiebung
- Temperaturanstieg
- Schwingung
- Lärm
- Stabilisierungszeit
- Stromverbrauch
- Kontaktspuren nach dem Demontieren
Die Prüfung sollte Mindest- und Maximalbetriebsbedingungen abdecken. Wo möglich sollte das Engineering-Team das Prototyp mit einer Kontrollbaugruppe unter Verwendung der bestehenden genehmigten Komponente vergleichen.
Eine Vorspannkomponente ist nur qualifiziert, wenn die Baugruppe korrekt funktioniert. Eine Kraftmessung im Labor ist erforderlich, aber sie ist nicht die Ziellinie.
Welche Quellen unterstützen die Auswahl von Lagerfeder und Lagervorspannfeder?
- Research and Markets — Markt für Industriebefestigungselemente nach Material, Typ, Produkt, Anwendung, Vertriebskanal und Region, globale Prognose bis 2032
- ISO 281:2007 — Wälzlager: Dynamische Tragzahlen und Nennlebensdauer
- ISO 492:2023 — Wälzlager: Radiallager, GPS und Toleranzwerte
- ANSI/ABMA 20-2025 — Radiallager der Typen Kugel-, Zylinderrollen- und Sphärische-Rollen-Lager, metrisches Ausführungsmaß
- Chinesischer Nationaler Verband für Eisenwaren, Elektrik und Chemiehandel
Yueqing Qiyi Fastener Co., Ltd. fertigt Standard- und zeichnungsbasierte Befestigungsteile für diesen Entscheidungspunkt, darunter Bolzen, Muttern, Schrauben, Scheiben und maßgeschneiderte Beschläge für industrielle Baugruppen. Um eine Vorspannfeder oder ein verwandtes maßgeschneidertes Bauteil mit QIYI FASTENER zu besprechen, besuchen Sie https://qiyifastener.com und teilen Sie die Anwendungszeichnung, das Ladefenster, den anwendbaren Standard und die erforderlichen Exportdokumente mit.


