

Scénario illustratif : Lorsque Lena, ingénieure de maintenance à Birmingham, a enfoncé un élément de fixation de remplacement dans un garde en aluminium, la tête s'est décalée lors du premier serrage et le garde a bougé sous l'effet des vibrations. Elle a changé le tournevis deux fois avant de vérifier l'interface : le élément de remplacement avait un filetage grossier, une cavité Phillips non compatible et aucune profondeur de pose vérifiée. La défaillance était un problème de sélection et de spécification, et non une preuve que la catégorie d'éléments de fixation était inadaptée.
Résumé : Une vis utilise un filetage hélicoïdal pour convertir la rotation en déplacement axial. Pour un filetage monorippe, le pas d'avance est égal au pas : un pas de 1 mm donne 1 mm de déplacement relatif par révolution avant les effets élastiques. Les filetages pluririppes ont un pas d'avance supérieur à leur pas. Ce principe mécanique est différent de la catégorie de produits des vis mécaniques. Spécifiez conjointement le filetage, le type de tête, le matériau et la géométrie de l'assemblage.
Une machine simple à vis explique pourquoi les vis de machine peuvent serrer des pièces.
Une vis est un plan incliné enroulé autour d’un cylindre. Le couple fait tourner le filetage et produit un mouvement axial relatif. Pour une vis à un seul départ à un rayon d’entrée fixe, un pas plus petit augmente l’avantage mécanique idéal, tandis que le frottement consomme l’énergie d’entrée. Un filetage à plusieurs départs nécessite son pas avancé, et non seulement le pas, dans cette comparaison. OpenStax explique pourquoi la multiplication de la force ne crée pas de travail ou d’énergie supplémentaires.
Le rayon compte également. Une manivelle plus longue peut augmenter le couple appliqué avec la même force de la main, mais elle peut aussi surcharger une petite vis ou détériorer un trou fileté tendre. La relation idéale simplifiée est souvent exprimée sous forme d'un rapport entre la distance circonférentielle et l'élévation axiale ; les articulations réelles nécessitent un terme de frottement et tiennent compte de l'angle du filetage, de l'état de surface, de la lubrification et de l'enfoncement. Le Manuel de conception des fixations de la NASA traite la précontrainte, le frottement et le comportement de l'assemblage comme des variables de conception, c'est pourquoi l'avantage mécanique théorique ne doit pas être converti directement en couple de serrage.
Les vis machine utilisent le principe de la vis en tant qu'interface de fixation définie.
Vis mécaniques En général, ils présentent un filetage uniforme sur la longueur de contact et sont vissés dans un trou taraudé, une écrou ou une douille filetée. Ils sont sélectionnés en fonction du diamètre, du pas, de la longueur, du type de tête, du profil d'empreinte, du matériau et de l'environnement d'un assemblage. Cela diffère de la question de savoir si une vis est une machine simple : la première question porte sur la physique, tandis que la seconde porte sur une famille de produits et ses éléments de fixation complémentaires.
Pour l’approvisionnement, spécifiez l’interface complète. “ M6 ” identifie un diamètre métrique nominal, mais ne précise pas à lui seul le pas, la longueur, la tête, la classe de propriétés, le fini ou l’empreinte d’entraînement. Une vis M6 × 1.0 et une variante à pas fin peuvent ne pas s’adapter au même trou fileté. L’enclenchement dépend également du matériau de base, de la distance par rapport au bord, de l’accès à l’outil, ainsi que du fait que l’assemblage subisse des vibrations, des cycles thermiques ou une exposition corrosive.
Les vis à tête cylindrique Phillips nécessitent un embout compatible et une pose contrôlée.
Les embouts Phillips utilisent une cavité cruciforme conçue pour centrer un tournevis à pointe croisée. Les désignations courantes sont PH0, PH1, PH2 et des tailles plus grandes, mais un numéro de cavité n’est pas une valeur de couple universelle. Le décrochage peut survenir lorsque l’embout est usé, la taille est incorrecte, le tournevis est incliné, ou l’assemblage nécessite un couple supérieur à celui que la cavité peut transmettre. Un embout correctement engagé, une pression axiale et un outil contrôlé réduisent les dommages ; un tournevis à limitation de couple est préférable lorsque la spécification de l’assemblage prévoit une limite.
D'autres familles de filetages cruciformes, y compris Pozidriv, ont un aspect similaire mais utilisent une géométrie de flanc différente. Une douille Pozidriv dans un filetage Phillips, ou l'inverse, peut donner l'impression d'être engagée tout en endommageant les deux surfaces. Enregistrer la famille de filetage dans la liste des matériaux et la vérifier lors du contrôle à la réception. Pour les équipes de maintenance, conserver la taille de douille correcte avec les fixations de rechange plutôt que de supposer que tous les filetages cruciformes sont interchangeables. Vis machine Phillips ne sont prévisibles que lorsque le logement et l'entraîneur sont traités comme une paire appariée.
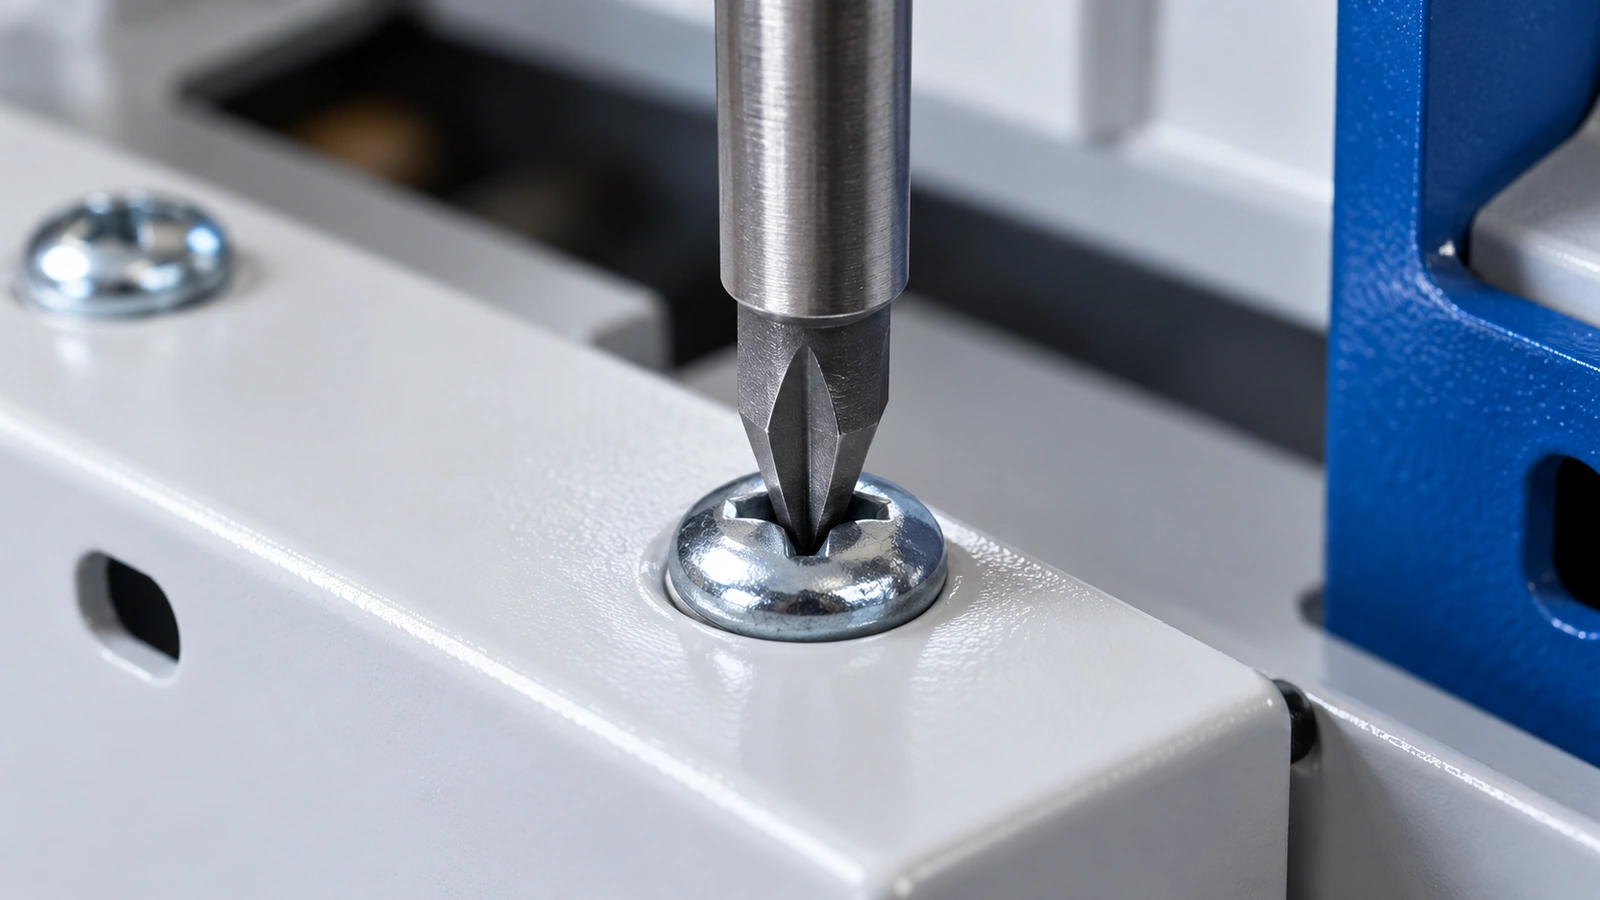
Les vis machines en acier inoxydable associent une résistance à la corrosion équilibrée au comportement des assemblages.
Les grades d'acier inoxydable peuvent être utiles lorsque l'humidité, les produits chimiques de nettoyage ou l'apparence rendent la résistance à la corrosion importante. Les grades austénitiques tels que 304 et 316 sont des choix courants, mais leur résistance mécanique, leur réponse au durcissement par déformation, leur comportement magnétique et leurs performances en corrosion diffèrent selon le grade et l'état. Le grippage est un risque connu lorsque des filetages en acier inoxydable sont utilisés à sec lors d'installations répétées ; une lubrification adaptée, une vitesse plus lente et un filetage de mise en prise propre peuvent réduire ce risque. Le matériau approprié dépend toujours de l'exposition aux chlorures, de la température, du contact galvanique et des propriétés mécaniques requises.
Ne pas déduire un grade à partir d'un fini brillant ou uniquement du mot “ stainless ”. Demander la désignation du matériau et toute documentation relative aux propriétés mécaniques applicables. L'ISO 3506-1 couvre les propriétés mécaniques pour les éléments de fixation en acier inoxydable résistants à la corrosion, tandis qu'un dessin ou un bon de commande doit indiquer le grade exact, le filetage, la tête et le fini requis. Vis mécaniques en acier inoxydable peut être approprié pour un boîtier et être coûteux de manière inutile ou mal adapté mécaniquement pour un autre.
La comparaison des vis machine en fonction de leur comportement en assemblage empêche les retravaux évitables.
| Choix | Tendance de performance | Compatibilité et maintenance | Tendance du coût unitaire et note sur le TCO |
|---|---|---|---|
| Rebord Phillips | Alignement manuel rapide ; sensibilité au cam-out accrue lorsque la douille ou l'empreinte est de mauvaise qualité. | Nécessite la taille PH et l'accès axial corrects ; inspecter les alvéoles après l'intervention. | Souvent économique ; les têtes endommagées peuvent augmenter les coûts de main-d’œuvre et d’extraction. |
| Tête hexagonale creuse ou hexagone interne | Engagement positif du bouton lorsqu'il est complètement en place ; peut accumuler des débris dans l'empreinte. | Nécessite une clé ou un élément correspondant et assez d'espace libre au-dessus de la tête pour l'outil. | Peut coûter plus par pièce ; peut réduire les dommages lors de l'installation dans un assemblage contrôlé. |
| Acier au carbone ou acier allié | De nombreuses options de résistance et de dureté ; la protection contre la corrosion dépend du fini. | Vérifiez la compatibilité du revêtement, les contrôles de processus liés à l'hydrogène et les conditions de stockage. | En général, un coût des matériaux plus faible ; les contrôles de remplacement et de revêtement influencent le TCO. |
| Acier inoxydable austénitique | Résistance à la corrosion utile ; l'écrouissage et le grippage nécessitent un contrôle du procédé. | Séparer le stockage en acier inoxydable des sources de contamination et vérifier les matériaux de jonction. | Tendance matérielle plus élevée ; l'entretien lié à la corrosion moins important peut la compenser. |
Les dimensions d'application montrent où une machine simple à vis ajoute de la valeur.
| Application | Dimensions clés à spécifier | Risque typique à examiner | Action de vérification |
|---|---|---|---|
| Enclos en tôle | Diamètre, pas, longueur, jeu de tête, profondeur du trou fileté, revêtement. | Défilage de filetage ou engagement insuffisant dans un matériau fin. | Confirmer l'indication des trous et effectuer un contrôle d'ajustement avec le matériau de production. |
| Protecteur de machine ou panneau | Famille de conduite, accès aux outils, exposition aux vibrations, besoins de laveuse ou d'épaule. | Glissement, desserrage ou une tête qui dépasse du panneau. | Utilisez un conducteur contrôlé et inspectez les sièges après une épreuve de vibration ou d'essai de service. |
| Assemblage en extérieur ou lavable à haute pression | Grade d'acier inoxydable, couple galvanique, interface d'étanchéité, température, produit de nettoyage. | Corrosion intercristalline, grippage ou un revêtement incompatible avec l'environnement. | Examinez la fiche technique et les conditions d'exposition avec le fournisseur. |
| Insert fileté ou bloc fileté | Diamètre, pas, engagement, longueur de la vis et jeu de tête. | Un diamètre correspondant peut néanmoins présenter un pas incompatible ou un enclenchement insuffisant. | Vérifiez l'appel de filet contrôlé et confirmez l'adaptation à l'aide d'un calibre ou d'un échantillon d'assemblage approuvé. |
Les normes et la conformité définissent ce que une revendication de vis machine couvre réellement.
Utiliser les normes par champ d'application. L'ISO 68-1 définit les profils de filetage de base pour les filetages métriques à usage général ; l'ISO 965-1 traite des principes et des données de base pour les systèmes de tolérances. L'ISO 3506-1 traite des propriétés mécaniques des éléments de fixation en acier inoxydable résistants à la corrosion. Ces documents aident à définir la géométrie ou les propriétés, mais une référence à une norme n'est pas une certification globale pour un ensemble complet, un revêtement ou un procédé d'installation.
Les dessins et bons de commande doivent identifier le système de filetage, la classe de tolérance lorsque nécessaire, le matériau ou la classe de propriétés, le fini, le type d'empreinte, les dimensions et les fiches d'inspection. Si le produit entre sur un marché réglementé ou dans un assemblage lié à la sécurité, appliquer les exigences du marché de destination et conserver la documentation du fournisseur. Les allégations non étayées concernant la charge, le couple, la durée de vie en corrosion ou la certification peuvent entraîner des refus, des coûts de garantie et de traçabilité, même lorsque la vis elle-même semble être dimensionnellement correcte.
Le choix des vis à tige filetée commence par l'interface, l'environnement et les données probantes.
- Cartographier l'assemblage : identifier le trou fileté ou l'écrou, l'engagement requis, la direction d'accès, le jeu, et savoir si l'assemblage est entretenu régulièrement.
- Définir le filetage : enregistrer le diamètre nominal, le pas, la tolérance, la longueur sous tête, ainsi que toute exigence de épaulement ou de rondelle ; vérifier la pièce complémentaire à l'aide d'un calibre ou d'un échantillon.
- Choisissez l’embout pour le processus : un embout Phillips peut convenir aux travaux manuels accessibles, tandis qu’un embout à douille ou un autre embout peut mieux s’adapter à un outil de production contrôlé. Correspondrez exactement à la famille d’embouts.
- Choisissez le matériau et le fini en fonction de l'exposition et du comportement des joints. Comparez les exigences de corrosion, les partenaires galvaniques, le risque de grippage, la température et la documentation plutôt que de sélectionner en fonction de l'apparence.
- Confirmer les preuves : demander l'inspection dimensionnelle, la désignation du matériau, ainsi que tout procès-verbal d'essai ou tout document de traçabilité requis par le dessin ou le contrat.
Qiyi Fastener peut discuter de la configuration requise lors du sourcing. Consultez le catalogue de produits de fixation et demandez au fournisseur de confirmer la famille de vis réelle, la désignation du filetage, le type de tête, le matériau, le fini et la documentation par rapport à votre dessin. Un catalogue général ne garantit pas la disponibilité de chaque vis décrite dans ce guide.
Questions fréquemment posées sur les vis machine et les empreintes Phillips.
Les vis à machine sont en acier inoxydable ?
Certaines vis à filetage métrique sont en acier inoxydable, mais la catégorie inclut également de l'acier au carbone, de l'acier allié, du laiton et d'autres matériaux. La classe d'inoxydabilité, l'état, le fini et le matériau de mise en contact doivent toujours être spécifiés ; “ inoxydable ” seul ne détermine pas la résistance mécanique ou les performances en corrosion.
Quels sont les différents types de vis à machine ?
Les types sont généralement distingués par le style de tête, l'entraînement, le système de filetage, le matériau et le fini. Les exemples incluent les têtes plates, à pan, ovales et à gorge avec entraînements Phillips, à fente, à empreinte hexagonale ou autres ; le choix correct dépend du dessin d'assemblage et de l'accès à l'outil.
Quels sont les différents types de vis Phillips ?
Les vis Phillips varient selon la taille de l’empreinte et le type de tête, tandis que les systèmes d’empreintes croisées associés tels que Pozidriv utilisent une géométrie différente. Sélectionnez la famille d’embouts et la taille ensemble, insérez-les complètement, et vérifiez l’indication du fournisseur plutôt que de vous fier à une correspondance visuelle.
Pourquoi les vis à tige filetée sont-elles appelées vis à tige filetée ?
Le nom fait référence à leur utilisation traditionnelle dans les machines et équipements mécaniques, où un filetage uniforme s’engage dans un trou taraudé ou une écrou. Il décrit l’application de fixation et la forme ; il ne signifie pas que chaque vis pour machine possède le même matériau, la même résistance ou le même type de tête.
Les références étayent le contexte de la physique et du design pour ce guide sur la machine simple à vis.
- Manuel de conception des fixations de la NASA — Directives d'ingénierie sur les filetages, le préchargement, les rondelles et la conception des assemblages.
- Physique universitaire OpenStax 2e, Machines simples — Avantage mécanique, force et conservation du travail.
- Catalogue des codes et normes ASME — Recherchez les normes nommées B1 et B18 et précisez l'édition requise ; le catalogue n'est pas un certificat de produit.
L’avantage d’une vis provient du déplacement contrôlé et de la redirection de la force ; une jonction fiable provient de l’adaptation de l’interface complète. Lorsque le dessin, le matériau, le type de filetage et le processus d’installation concordent, la machine simple remplit sa fonction discrètement au cours de chaque cycle de service.
Spécifiez d'abord le type de filetage et l'ajustement, puis vérifiez le matériau et le procédé d'installation. Pour une révision de dessin, consultez la gamme de produits de fixation et contactez Qiyi Fastener avec l'appel de fil d'assemblage, la commande, l'environnement et les quantités requises.


